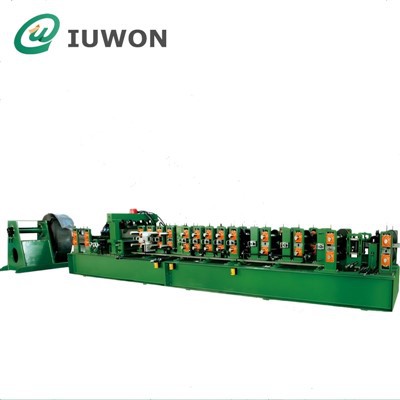
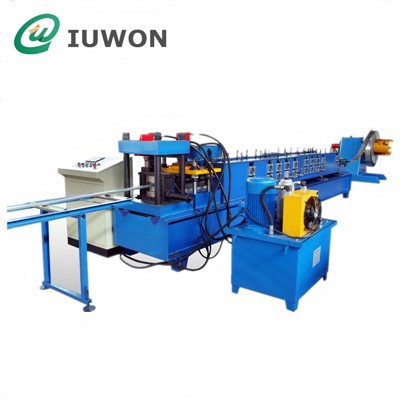
Η διαμόρφωση κυλίνδρων είναι μια συνεχής διαδικασία διαμόρφωσης μετάλλου που μετατρέπει τα επίπεδα μεταλλικά πηνία σε προσαρμοσμένα προφίλ μέσω μιας σειράς διαδοχικών σταθμών έλασης. Ως βασικός εξοπλισμός στην κατασκευή μετάλλων, την παραγωγή δομικών υλικών και την επεξεργασία εξαρτημάτων αυτοκινήτων,μηχανές διαμόρφωσης κυλίνδρωνδιαφέρουν πολύ ως προς τη δομή, την ακρίβεια, τον αυτοματισμό και τα σενάρια εφαρμογής. Η επιλογή μιας κατάλληλης μηχανής μορφοποίησης κυλίνδρων δεν σχετίζεται μόνο με την απόδοση παραγωγής και την ποιότητα του προϊόντος, αλλά καθορίζει επίσης άμεσα το μακροπρόθεσμο-κόστος λειτουργίας και το περιθώριο κέρδους της επιχείρησης. Πολλοί κατασκευαστές επιδιώκουν τυφλά τον εξοπλισμό υψηλής-διαμόρφωσης ή χαμηλής-τιμής στη διαδικασία προμήθειας, με αποτέλεσμα τον αδράνεια του εξοπλισμού, την ανεπιφύλακτη ακρίβεια του προϊόντος ή το υπερβολικό κόστος συντήρησης. Αυτό το άρθρο παρέχει έναν-εις βάθος οδηγό βιομηχανικής επιλογής, που καλύπτει την επιβεβαίωση βασικής ζήτησης, την αντιστοίχιση παραμέτρων εξοπλισμού, την επιλογή δομικής διαμόρφωσης, την αξιολόγηση κατασκευαστή και τον έλεγχο κόστους μετά την{7}}αγορά, για να βοηθήσει τις επιχειρήσεις να λαμβάνουν επιστημονικές και οικονομικά{8}}αποτελεσματικές αποφάσεις αγοράς.
Αποσαφήνιση βασικών απαιτήσεων παραγωγής: Η προϋπόθεση της επιλογής εξοπλισμού
Πριν ελέγξουν τις παραμέτρους του εξοπλισμού και τους κατασκευαστές, οι επιχειρήσεις πρέπει να διευκρινίσουν τους βασικούς δείκτες παραγωγής τους, οι οποίοι αποτελούν τη θεμελιώδη βάση για την επιλογή μηχανών μορφοποίησης κυλίνδρων. Όλες οι διαμορφώσεις εξοπλισμού και οι παράμετροι απόδοσης πρέπει να αντιστοιχίζονται με τις πραγματικές απαιτήσεις παραγωγής για να αποφευχθεί η υπερβολική-επένδυση ή η ανεπαρκής παραγωγική ικανότητα.
Επιβεβαιώστε το προφίλ και την πολυπλοκότητα του προϊόντος-στόχου
Το προφίλ προϊόντος είναι ο πρωταρχικός παράγοντας που περιορίζει το σχεδιασμό του μηχανήματος. Διαφορετικά προφίλ αντιστοιχούν σε εντελώς διαφορετικές ποσότητες βάσης έλασης, καλούπια σε ρολό και διαδικασίες διαμόρφωσης. Τα απλά επίπεδα πάνελ, τα κυματοειδές φύλλα οροφής και τα πάνελ τοίχου έχουν χαμηλή δυσκολία διαμόρφωσης, συνήθως απαιτούν 8–12 βάσεις κύλισης, με χαμηλές απαιτήσεις για ακαμψία και ακρίβεια του εξοπλισμού. Αντίθετα, πολύπλοκα προφίλ, όπως τεγίδες C/Z, χαλύβδινες καρίνες, δομικά μέρη αυτοκινήτου και προσαρμοσμένα προφίλ ειδικού σχήματος, απαιτούν 15–24 βάσεις κύλισης ή ακόμα περισσότερες, για να διασφαλιστεί η σταδιακή παραμόρφωση του μετάλλου και να αποφευχθούν ελαττώματα όπως ανάκαμψη υλικού, στρέβλωση άκρων και επιφανειακές γρατσουνιές.
Επιπλέον, οι απαιτήσεις ανοχής διαστάσεων προφίλ δεν μπορούν να αγνοηθούν. Για υλικά διακόσμησης κατασκευών με απαιτήσεις χαμηλής ανοχής, τα συνηθισμένα τυποποιημένα μηχανήματα μπορούν να καλύψουν τη ζήτηση. Ωστόσο, για βιομηχανικά προφίλ ακριβείας και ανταλλακτικά αυτοκινήτων με απαιτήσεις ανοχής εντός ±0,1 mm, είναι υποχρεωτικές οι μηχανές υψηλής ακρίβειας προσαρμοσμένες σε ρολό με-εξατομικευμένες βάσεις έλασης.
Καθορίστε τις απαιτήσεις παραγωγικής ικανότητας και ταχύτητας
Η ταχύτητα παραγωγής είναι ένας βασικός δείκτης για τη διάκριση των κατηγοριών εξοπλισμού και είναι επίσης ο κύριος παράγοντας που επηρεάζει την τιμολόγηση του εξοπλισμού. Στον βιομηχανικό τομέα, η ταχύτητα λειτουργίας των τυπικών μηχανών μορφοποίησης κυλίνδρων χωρίζεται σε τρία επίπεδα: χαμηλή-ταχύτητα (6–10 m/min), μεσαία-ταχύτητα (10–18 m/min) και υψηλή-ταχύτητα (18–30 m/min ή μεγαλύτερη). Ο εξοπλισμός χαμηλής-ταχύτητας είναι κατάλληλος για μικρές μονάδες επεξεργασίας, προσαρμοσμένη μικρή-παρτίδα παραγωγής και πρωτότυπη δοκιμαστική παραγωγή, με χαμηλή επένδυση εξοπλισμού και ευέλικτη λειτουργία. Ο εξοπλισμός μεσαίας ταχύτητας-είναι η κύρια επιλογή για τα περισσότερα τυποποιημένα εργοστάσια δομικών υλικών, εξισορροπώντας την απόδοση παραγωγής και το κόστος εξοπλισμού. Οι αυτοματοποιημένες γραμμές παραγωγής υψηλής ταχύτητας-χρησιμοποιούνται ως επί το πλείστον για μεγάλη-μαζική παραγωγή μεμονωμένων προϊόντων, όπως πλακάκια από έγχρωμο χάλυβα και καρίνες από ελαφρύ χάλυβα, τα οποία απαιτούν υποστήριξη συστημάτων αυτόματης τροφοδοσίας και λήψης για την επίτευξη συνεχούς παραγωγής.
Οι επιχειρήσεις θα πρέπει να αποφεύγουν να επιδιώκουν τυφλά- εξοπλισμό υψηλής ταχύτητας. Εάν η πραγματική ημερήσια παραγωγή είναι χαμηλή, τα μηχανήματα υψηλής-ταχύτητας θα λειτουργούν σε συνθήκες χαμηλού-φορτίου για μεγάλο χρονικό διάστημα, με αποτέλεσμα τη σπατάλη της απόδοσης του εξοπλισμού και την αυξημένη απώλεια αδράνειας.
Επιβεβαιώστε τις προδιαγραφές μεταλλικού υλικού
Τα χαρακτηριστικά του υλικού των πηνίων ακατέργαστου μετάλλου καθορίζουν άμεσα τη διαμόρφωση του πυρήνα της μηχανής διαμόρφωσης κυλίνδρων. Στα κοινά υλικά επεξεργασίας περιλαμβάνονται ο γαλβανισμένος χάλυβας, ο-χρωματισμένος χάλυβας, ο ανοξείδωτος χάλυβας, το κράμα αλουμινίου και ο χάλυβας ψυχρής-έλασης. Διαφορετικά υλικά έχουν ξεχωριστή σκληρότητα, σκληρότητα και ολκιμότητα, τα οποία προβάλλουν διαφορετικές απαιτήσεις για τα υλικά καλουπιού σε ρολό και τη φέρουσα ικανότητα του εξοπλισμού.
Για συνηθισμένα πηνία χάλυβα χαμηλής περιεκτικότητας σε άνθρακα-και έγχρωμου χάλυβα με λεπτό πάχος (0,3–1,0 mm), οι συνηθισμένοι κύλινδροι από κράμα χάλυβα μπορούν να καλύψουν τη ζήτηση διαμόρφωσης. Για ανοξείδωτο χάλυβα και χάλυβα υψηλής- αντοχής με υψηλή σκληρότητα, οι κύλινδροι πρέπει να είναι κατασκευασμένοι από χάλυβα υψηλής σκληρότητας με επεξεργασία σβέσης για να αποφευχθεί η φθορά των κυλίνδρων, οι επιφανειακές γρατσουνιές των προφίλ και η μακροπρόθεσμη-παραμόρφωση του άξονα του κυλίνδρου. Εν τω μεταξύ, το εύρος πάχους των υλικών επεξεργασίας πρέπει να οριστεί σαφώς. Το ισχύον διάστημα πάχους υλικού του εξοπλισμού είναι σταθερό και η μακροχρόνια επεξεργασία υλικών που υπερβαίνουν το τυπικό πάχος θα προκαλέσει υπερφόρτωση της βάσης κύλισης, θα επιταχύνει τη γήρανση των εξαρτημάτων και θα προκαλέσει ακόμη και παραμόρφωση και ζημιά του εξοπλισμού.
Επιλογή βασικών τεχνικών παραμέτρων: Κλειδί για την απόδοση του εξοπλισμού
Μετά την αποσαφήνιση των απαιτήσεων παραγωγής, οι επιχειρήσεις πρέπει να επικεντρωθούν στις βασικές τεχνικές παραμέτρους της μηχανής διαμόρφωσης κυλίνδρων, οι οποίες καθορίζουν την ακρίβεια διαμόρφωσης, τη σταθερότητα και τη διάρκεια ζωής του εξοπλισμού. Η επαγγελματική αντιστοίχιση παραμέτρων είναι ο πυρήνας για την αποφυγή-χαμηλής ποιότητας πλεονασμού εξοπλισμού και απόδοσης.
Ποσότητα και ακαμψία κυλιόμενου σταντ
Ο αριθμός των κυλιόμενων σταντ καθορίζει το αποτέλεσμα διαμόρφωσης των μεταλλικών προφίλ. Η βασική αρχή της διαμόρφωσης κυλίνδρων είναι η "σταδιακή παραμόρφωση". Πολύ λίγες βάσεις κύλισης θα οδηγήσουν σε υπερβολική παραμόρφωση μονής-μετάβασης του μεταλλικού υλικού, με αποτέλεσμα τη συσσώρευση εσωτερικής τάσης, την ανάκαμψη του προφίλ, την παραμόρφωση κάμψης και την απεριόριστη επιπεδότητα. Τα απλά συμβατικά προφίλ χρειάζονται 8–12 βάσεις, τα προφίλ μεσαίας-πολυπλοκότητας χρειάζονται 12–18 βάσεις και τα σύνθετα προφίλ υψηλής-ακρίβειας χρειάζονται περισσότερες από 20 βάσεις για να διασφαλιστεί η πλήρης απελευθέρωση των τάσεων και η σταθερή διαμόρφωση.
Εκτός από την ποσότητα, η ακαμψία του κυλιόμενου σταντ είναι πιο κρίσιμη. Οι μηχανές διαμόρφωσης κυλίνδρων υψηλής ποιότητας- υιοθετούν πλαίσια συγκόλλησης πλακών από χάλυβα πάχους και ενσωματωμένες βάσεις χύτευσης, με ισχυρή συνολική σταθερότητα, χωρίς κραδασμούς κατά τη λειτουργία υψηλής- ταχύτητας και σταθερή ακρίβεια προϊόντος. Ο εξοπλισμός χαμηλού{4}}χαμηλού κόστους χρησιμοποιεί προφίλ με λεπτά-τοιχώματα και συναρμολογημένα απλά πλαίσια, τα οποία είναι επιρρεπή σε κραδασμούς πλαισίου και μετατόπιση άξονα κατά τη διάρκεια-μακροχρόνιας λειτουργίας, οδηγώντας σε σταδιακή υποβάθμιση της ακρίβειας διαστάσεων του προϊόντος.
Τεχνολογία Υλικού και Επεξεργασίας Ρολών
Οι κύλινδροι είναι τα μέρη που φορούν τον πυρήνα της μηχανής διαμόρφωσης κυλίνδρων και τα βασικά εξαρτήματα που έρχονται σε άμεση επαφή και διαμορφώνουν τα μεταλλικά υλικά. Η ποιότητα των κυλίνδρων επηρεάζει άμεσα την ποιότητα της επιφάνειας και την ακρίβεια διαμόρφωσης των τελικών προφίλ. Οι βιομηχανικοί κύλινδροι υψηλής ποιότητας-κατασκευάζονται συνήθως από χάλυβα υψηλής ποιότητας 40Cr ή GCr15, επεξεργασμένοι μέσω τόρνευσης ακριβείας, λεπτής λείανσης και επεξεργασίας σβέσης υψηλής-συχνότητας, με σκληρότητα HRC58-62. Τέτοιοι κύλινδροι έχουν υψηλή αντοχή στη φθορά, χαμηλό ρυθμό παραμόρφωσης και μπορούν να εξασφαλίσουν μακροπρόθεσμη ομαλή διαμόρφωση χωρίς να χαράξουν τη μεταλλική επιφάνεια.
Οι κατώτεροι κύλινδροι χρησιμοποιούν συνηθισμένο ανθρακούχο χάλυβα χωρίς επεξεργασία απόσβεσης, οι οποίοι φοριούνται εύκολα και παραμορφώνονται μετά από σύντομη περίοδο χρήσης, με αποτέλεσμα γρέζια, γρατσουνιές και απόκλιση μεγέθους στην επιφάνεια του προφίλ. Για επιχειρήσεις που χρειάζονται-μακροπρόθεσμη συνεχή παραγωγή, η επένδυση σε κυλίνδρους-με θερμική επεξεργασία υψηλής ακρίβειας-μπορεί να μειώσει σημαντικά το κόστος μεταγενέστερης αντικατάστασης και τις απώλειες χρόνου διακοπής λειτουργίας.
Αντιστοίχιση συστήματος κοπής και διάτρησης
Οι περισσότερες γραμμές παραγωγής μορφοποίησης κυλίνδρων πρέπει να είναι εξοπλισμένες με συστήματα διάτρησης και κοπής για να πραγματοποιηθεί μια-διαμόρφωση τελικών προϊόντων. Σύμφωνα με διαφορετικές απαιτήσεις διεργασίας, το σύστημα κοπής χωρίζεται σε κοπή ιπτάμενου πριονιού, υδραυλική κοπή σταθερού-μήκους και κοπή σερβοπαρακολούθησης. Η κοπή ιπτάμενου πριονιού είναι κατάλληλη για συνεχή-ταχύτητα παραγωγή συμβατικών προφίλ, με γρήγορη ταχύτητα κοπής και υψηλή απόδοση. Η υδραυλική κοπή έχει ισχυρή αντίσταση πίεσης και είναι κατάλληλη για χοντρά προφίλ χαλύβδινων πλακών. Η κοπή σερβο-παρακολούθησης έχει την υψηλότερη ακρίβεια, με ελεγχόμενο σφάλμα κοπής εντός ±0,5 mm, το οποίο είναι κατάλληλο για βιομηχανικά προφίλ υψηλής ακρίβειας.
Το σύστημα διάτρησης χωρίζεται σε μηχανική διάτρηση και υδραυλική διάτρηση. Για μικρές-παρτίδες και χαμηλές-διατρήσεις, η μηχανική διάτρηση είναι οικονομικά-οικονομική. για συνεχή διάτρηση μεγάλης-παρτίδας και υψηλής-συχνότητας, η υδραυλική σύγχρονη διάτρηση είναι πιο σταθερή, με λιγότερους κραδασμούς και μεγαλύτερη διάρκεια ζωής της μήτρας. Οι επιχειρήσεις πρέπει να επιλέξουν το αντίστοιχο σύστημα επεξεργασίας σύμφωνα με τις δικές τους απαιτήσεις διαδικασίας προϊόντος, αντί να εξοπλίζουν τυφλά διαμορφώσεις πλήρους-λειτουργίας.
Επιλογή αυτοματισμού και λειτουργικής διαμόρφωσης: Προσαρμογή στην κλίμακα παραγωγής
Με την αναβάθμιση της βιομηχανικής ευφυούς παραγωγής, το επίπεδο αυτοματισμού των μηχανών διαμόρφωσης κυλίνδρων έχει γίνει ένας σημαντικός δείκτης επιλογής. Διαφορετικές διαμορφώσεις αυτοματισμού είναι κατάλληλες για διαφορετικές κλίμακες παραγωγής και προϋπολογισμούς κόστους εργασίας.
Ημι-ημιαυτόματη έναντι πλήρως αυτόματης γραμμής παραγωγής
Οι ημι{0}}μηχανές μορφοποίησης κυλίνδρων πραγματοποιούν μόνο την αυτόματη διαμόρφωση κυλίνδρων, ενώ η τροφοδοσία υλικών, η συλλογή τελικών προϊόντων και η ρύθμιση παραμέτρων απαιτούν χειροκίνητη λειτουργία. Αυτός ο τύπος εξοπλισμού έχει χαμηλή τιμή, απλή λειτουργία, χαμηλό ποσοστό αστοχίας και είναι κατάλληλος για μικρά εργοστάσια και μικρές-παρτίδες προσαρμοσμένης παραγωγής με περιορισμένο προϋπολογισμό και κλίμακα παραγωγής.
Οι πλήρως αυτόματες ευφυείς γραμμές παραγωγής ενσωματώνουν αυτόματη φόρτωση, ισοπέδωση, τροφοδοσία, διαμόρφωση, διάτρηση, κοπή, μέτρηση και στοίβαξη σε πηνία. Η όλη διαδικασία ελέγχεται από οθόνη αφής PLC, πραγματοποιώντας μη επανδρωμένη συνεχή παραγωγή. Είναι εξοπλισμένο με αυτόματο συναγερμό, αυτοανίχνευση βλαβών-και λειτουργίες μνήμης παραμέτρων, οι οποίες μπορούν να μειώσουν αποτελεσματικά το κόστος εργασίας, να βελτιώσουν τη συνέπεια της παραγωγής και να μειώσουν τα σφάλματα χειροκίνητης λειτουργίας. Είναι η καλύτερη επιλογή για τυποποιημένη μαζική παραγωγή μεγάλης-κλίμακας.
Διαμόρφωση συστήματος ευφυούς ελέγχου
Το σύστημα ελέγχου είναι ο εγκέφαλος της μηχανής διαμόρφωσης κυλίνδρων. Ο εξοπλισμός υψηλής ποιότητας υιοθετεί διεθνή κύρια συστήματα PLC, όπως η Siemens και η Mitsubishi, με σταθερή λειτουργία, ευαίσθητη απόκριση και ισχυρή ικανότητα κατά των-παρεμβολών, η οποία μπορεί να προσαρμοστεί στη μακροπρόθεσμη-συνεχή βιομηχανική λειτουργία. Η διεπαφή της οθόνης αφής είναι απλή και διαισθητική, υποστηρίζει μια-μία βασική ρύθμιση του μήκους, της ποσότητας και της ταχύτητας παραγωγής και μπορεί να αποθηκεύσει πολλά προγράμματα παραμέτρων προϊόντων, πραγματοποιώντας γρήγορη εναλλαγή παραγωγής διαφορετικών προφίλ.
Ο εξοπλισμός χαμηλής-ποιότητας χρησιμοποιεί κατώτερα οικιακά συστήματα ελέγχου με κακή σταθερότητα, επιρρεπή σε καθυστέρηση σήματος, διαταραχή παραμέτρων και συχνές βλάβες, που επηρεάζουν σοβαρά την απόδοση της παραγωγής. Για επιχειρήσεις με συχνή εναλλαγή προϊόντων και πολύωρη-ωριαία παραγωγή, είναι απαραίτητο ένα έξυπνο σύστημα ελέγχου υψηλής-σταθερότητας.
Ισχύς κατασκευαστή και αξιολόγηση εξυπηρέτησης-μετά την πώληση
Η απόδοση και η τιμή του εξοπλισμού είναι σημαντικοί παράγοντες επιλογής, αλλά η ισχύς του κατασκευαστή και η{0}}υπηρεσία μετά την πώληση καθορίζουν τη μακροπρόθεσμη- εμπειρία χρήσης του εξοπλισμού. Πολλοί χρήστες αντιμετωπίζουν προβλήματα όπως δύσκολη-συντήρηση μετά την πώληση, έλλειψη ανταλλακτικών και αναποτελεσματική τεχνική καθοδήγηση μετά την αγορά εξοπλισμού χαμηλού-κόστους από μικρούς κατασκευαστές, με αποτέλεσμα τη μακροπρόθεσμη- στασιμότητα της παραγωγής.
Προσόντα κατασκευαστή και εμπειρία στον κλάδο
Επαγγελματίαςμηχανή διαμόρφωσης ρολούΟι κατασκευαστές πρέπει να διαθέτουν ανεξάρτητες δυνατότητες Ε&Α, σχεδιασμού και παραγωγής, πλήρη εργαστήρια παραγωγής και εξοπλισμό δοκιμών. Οι επιχειρήσεις θα πρέπει να δώσουν προτεραιότητα σε κατασκευαστές με περισσότερα από 10 χρόνια εμπειρίας στον κλάδο, ώριμες περιπτώσεις προϊόντων και ολοκληρωμένες τεχνικές ομάδες. Τέτοιοι κατασκευαστές μπορούν να παρέχουν στοχευμένες προσαρμοσμένες λύσεις σύμφωνα με τις απαιτήσεις του προϊόντος των χρηστών, αντί να παρέχουν μόνο τυποποιημένο γενικό εξοπλισμό.
Ταυτόχρονα, οι χρήστες μπορούν να επαληθεύσουν την ποιότητα των προϊόντων του κατασκευαστή μέσω υποθέσεων πελατών, της φήμης του κλάδου και των αναφορών δοκιμών προϊόντων. Οι κατασκευαστές με-μακροχρόνια συνεργασία με μεγάλα εργοστάσια οικοδομικών υλικών και επιχειρήσεις επεξεργασίας μετάλλων έχουν πιο αξιόπιστη σταθερότητα προϊόντος και τεχνική ωριμότητα.
Εξυπηρέτηση και προμήθεια ανταλλακτικών μετά την πώληση-
Οι μηχανές διαμόρφωσης κυλίνδρων είναι βιομηχανικός εξοπλισμός που λειτουργεί συνεχώς για μεγάλο χρονικό διάστημα και τα εξαρτήματα που φορούν όπως οι κύλινδροι, οι λεπίδες κοπής και τα ρουλεμάν χρειάζονται τακτική αντικατάσταση και συντήρηση. Η τέλεια εξυπηρέτηση μετά την πώληση-είναι η εγγύηση της σταθερής λειτουργίας του εξοπλισμού. Οι επίσημοι κατασκευαστές παρέχουν-δωρεάν εγγύηση ενός έτους, δια βίου συντήρηση, 24-τεχνικές συμβουλές 24 ωρών και υπηρεσίες γρήγορης συντήρησης-από πόρτα σε πόρτα.
Επιπλέον, είναι απαραίτητο να επιβεβαιωθεί εάν ο κατασκευαστής διαθέτει επαρκή απόθεμα ανταλλακτικών. Ορισμένοι μικροί κατασκευαστές δεν διαθέτουν αποθέματα ανταλλακτικών, με αποτέλεσμα να υπάρχει μεγάλος χρόνος αναμονής για αντικατάσταση ανταλλακτικών μετά από βλάβη του εξοπλισμού, επηρεάζοντας σοβαρά την πρόοδο της παραγωγής. Η επιλογή ενός κατασκευαστή με πλήρες-σύστημα μετά την πώληση μπορεί να μειώσει σημαντικά τον κίνδυνο μεταγενέστερης λειτουργίας του εξοπλισμού.
Η προμήθεια εξοπλισμού δεν επικεντρώνεται μόνο στην αρχική τιμή αγοράς, αλλά επίσης αξιολογεί διεξοδικά το μακροπρόθεσμο-κόστος λειτουργίας και την απόδοση της επένδυσης. Ο εξοπλισμός χαμηλής-χαμηλής τιμής έχει χαμηλή αρχική επένδυση, αλλά προβλήματα όπως συχνές βλάβες, χαμηλή απόδοση παραγωγής και υψηλό κόστος αντικατάστασης εξαρτημάτων που χρησιμοποιούνται θα οδηγήσουν σε υψηλότερο συνολικό κόστος λειτουργίας στο μεταγενέστερο στάδιο.
Ο εξοπλισμός επωνυμίας υψηλής ποιότητας-έχει ελαφρώς υψηλότερο αρχικό κόστος αγοράς, αλλά έχει σταθερή απόδοση, χαμηλό ποσοστό αστοχίας, μεγάλη διάρκεια ζωής (έως 10–15 χρόνια), υψηλή ακρίβεια παραγωγής και απόδοση, που μπορεί να μειώσει αποτελεσματικά το ποσοστό σκραπ, το κόστος συντήρησης και την απώλεια χρόνου διακοπής λειτουργίας και να αποφέρει πιο σταθερά μακροπρόθεσμα οφέλη στις επιχειρήσεις.
Για μικρές και μεσαίες-επιχειρήσεις με περιορισμένο προϋπολογισμό, μπορούν να επιλέξουν τυπικό μεσαίο-διαμορφωμένο εξοπλισμό που ταιριάζει με τη ζήτηση παραγωγής, αποφεύγοντας την υπερβολική επιδίωξη περιττών λειτουργιών υψηλού-τελικού. Για επιχειρήσεις μαζικής παραγωγής μεγάλης-κλίμακας, θα πρέπει να δοθεί προτεραιότητα στις πλήρως αυτόματες ευφυείς γραμμές παραγωγής υψηλής απόδοσης για τη μείωση του κόστους εργασίας και τη βελτίωση της ανταγωνιστικότητας της αγοράς.

Σύναψη
Επιλέγοντας ένα κατάλληλομηχανή διαμόρφωσης ρολούείναι ένα συστηματικό έργο που απαιτεί ολοκληρωμένη εξέταση της ζήτησης παραγωγής, των χαρακτηριστικών του προϊόντος, της απόδοσης του εξοπλισμού, του επιπέδου αυτοματισμού, της ισχύος του κατασκευαστή και του συνολικού κόστους. Ο πυρήνας της επιστημονικής επιλογής είναι η "αντίστοιχη ζήτηση", η τυφλή επιδίωξη υψηλής διαμόρφωσης ή χαμηλής τιμής είναι η κύρια αιτία της ακατάλληλης επιλογής εξοπλισμού.
Οι επιχειρήσεις θα πρέπει πρώτα να αποσαφηνίσουν το προφίλ του προϊόντος, τις προδιαγραφές υλικού και τις απαιτήσεις παραγωγικής ικανότητας, στη συνέχεια τις παραμέτρους του εξοπλισμού οθόνης, όπως η ποσότητα της βάσης κύλισης, η τεχνολογία κυλίνδρων, η διαμόρφωση κοπής και διάτρησης και, τέλος, να επιλέξουν επίσημους κατασκευαστές με αξιόπιστη ποιότητα και τέλεια εξυπηρέτηση μετά την πώληση- ανάλογα με τον προϋπολογισμό. Μόνο συνδυάζοντας τις πραγματικές ανάγκες παραγωγής με την απόδοση επαγγελματικού εξοπλισμού μπορούμε να μεγιστοποιήσουμε την παραγωγική απόδοση, να μειώσουμε το λειτουργικό κόστος και να δημιουργήσουμε σταθερά οικονομικά οφέλη για την επιχείρηση στη μακροπρόθεσμη-διαδικασία επεξεργασίας και παραγωγής μετάλλων.