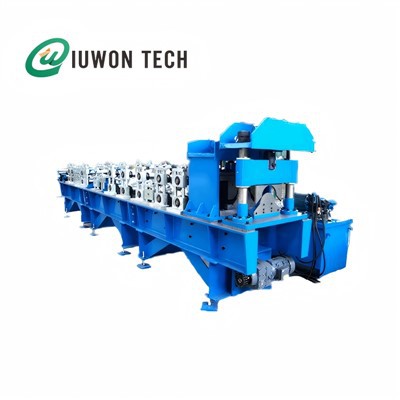
Η Hanghzou IUWON Technology Co., Ltd. είναι ένας από τους πιο αξιόπιστους κατασκευαστές και προμηθευτές μηχανής μορφοποίησης κυλίνδρων με τζάμια πλακιδίων στην Κίνα. Με άφθονη εμπειρία, σας καλωσορίζουμε θερμά για να αγοράσετε μηχανή διαμόρφωσης κυλίνδρων με υαλοπίνακες υψηλής ποιότητας από το εργοστάσιό μας. Καλή εξυπηρέτηση και λογική τιμή είναι διαθέσιμα.
Κύρια δομικά στοιχεία:
- Μονάδα Decoiler(χειροκίνητο ή υδραυλικό)
- Συσκευή τροφοδοσίας και καθοδήγησηςμε επιλογή προ-διάτμησης
- Βάση διαμόρφωσης ρολού(14–20 περίπτερα)
- Υδραυλική πρέσα μήτρας(10–30 τόνοι δύναμη σφράγισης)
- Μονάδα κοπής υδραυλικού στύλου-
- Έλεγχος PLCμε οθόνη αφής HMI
- Τελειωμένο- τραπέζιή αυτόματη στοίβαξη
- Βάση υδραυλικής ισχύος(βαθμός φιλτραρίσματος λαδιού 6–8)
Αρχή Εργασίας & Ροή Διαδικασιών
Η διαδικασία παραγωγής λειτουργεί σε τρεις διακριτές φάσεις:
Φάση 1: Σχηματισμός πρωτεύοντος κυλίνδρου
Η επίπεδη χαλύβδινη λωρίδα διέρχεται από 8–14 βάσεις διαμόρφωσης (εξαρτάται από το προφίλ-). Κάθε βάση εφαρμόζει μια γωνιακή αλλαγή 2 μοιρών -5 μοιρών ανά πέρασμα για να αποφευχθεί το ράγισμα της επίστρωσης ή η υπερβολική καταπόνηση του υποστρώματος-. Η ακολουθία διέλευσης κυλίνδρων έχει σχεδιαστεί μέσω λογισμικού CAD για να κατανέμει ομοιόμορφα την τάση σχηματισμού και να ελαχιστοποιεί την επαναφορά του υλικού.
Φάση 2: Σφράγιση υδραυλικής μήτρας
Μετά τη διαμόρφωση-διατομής, το φύλλο εισέρχεται στη βάση υδραυλικής σφράγισης. Ένας υδραυλικός κύλινδρος (ονομασία 10–30 τόνων) οδηγεί την άνω μήτρα προς τα κάτω πάνω στο φύλλο ενώ η κάτω μήτρα παρέχει την κοιλότητα ζευγαρώματος. Οι μήτρες κλείνουν υπό προγραμματιζόμενη πίεση και χρόνο παραμονής (0,3–0,8 δευτερόλεπτα) για να αποτυπωθεί ανάγλυφο το σχέδιο του πλακιδίου. Η ανοχή βάθους μήτρας διατηρείται εντός ±0,15 mm.
Φάση 3: Ανάρτηση-Σχηματισμός κοπής
Το σταμπωτό φύλλο προχωρά σε μια υδραυλική διάτμηση που κόβει κάθε πλακίδιο σε προγραμματισμένο μήκος. Η σειρά κοπής είναι:επιβράδυνση → διακοπή → περικοπή → εκ νέου-επιτάχυνση. Ανοχή μήκους κοπής: ±1,0–1,5 mm σε επαναλαμβανόμενο μήκος 900 mm.
Ροή εργασιών παραγωγής:
Συντελεστής περιορισμού ταχύτητας:
Ο διακοπτόμενος κύκλος σφράγισης δημιουργεί ένα φυσικό ανώτατο όριο ταχύτητας. Τυπική ταχύτητα διαμόρφωσης:2–8 m/min(εξαιρουμένου του χρόνου διακοπής κοπής). Η προσπάθεια υπέρβασης αυτού του εύρους προκαλεί ατελές βάθος σχεδίου, μετατόπιση θέσης μεταξύ των σταμπωτών σχεδίων και γδαρσίματα της επιφάνειας από τις μήτρες που έρχονται σε επαφή με ένα κινούμενο φύλλο.
Προδιαγραφές εξαρτημάτων και δεδομένα υλικού
Βάση Roll Forming
| Παράμετρος | Προσδιορισμός |
|---|---|
| Σχηματισμός κερκίδων | 14–20 κερκίδες (εξαρτάται από το προφίλ-) |
| Υλικό κυλίνδρου | 45# σφυρήλατος χάλυβας ή χάλυβας εργαλείων Cr12MoV/GCr15 |
| Επιφανειακή επεξεργασία | Σκληρή επιχρωμίωση, πάχους 0,05 mm |
| Σκληρότητα | HRC 58–62 βαθμοί μετά από θερμική επεξεργασία |
| Διάμετρος άξονα | Φ70–80 mm |
| Υλικό άξονα | 45# χάλυβας, σβησμένο και μετριασμένο |
| Επεξεργασία άξονα | Τόρνος CNC + λείανση (δύο περάσματα για ακρίβεια) |
| Δομή πλαισίου | Δοκός χάλυβα 350H, συγκολλημένος, μειώνεται η καταπόνηση-μετά τη συγκόλληση |
| Τύπος βάσης με ρολό | Ανεξάρτητη δομή τόξου (χωρίς-σχεδιασμός πλάκας) ή πάνελ τοίχου |
| Μετάδοση | Κίνηση αλυσίδας (1" μονή αλυσίδα) ή μετάδοση κιβωτίου ταχυτήτων (προαιρετικά) |
| Κύριος κινητήρας | 5,5–7,5 KW, συχνότητα-ελεγχόμενη |
Υδραυλική βάση σφράγισης
| Παράμετρος | Προσδιορισμός |
|---|---|
| Δύναμη σφράγισης | 10–30 τόνοι (ονομασία κυλίνδρου) |
| Πίεση συστήματος | 12–18 MPa |
| Ώρα παραμονής | 0,3–0,8 δευτερόλεπτα (προγραμματιζόμενο μέσω PLC) |
| Υλικό μήτρας | Υψηλής ποιότητας-χάλυβας εργαλείων, επιχρωμιωμένος- |
| Ανοχή βάθους μήτρας | ±0,15 mm |
| Υδραυλική αντλία | Εμβολοφόρος αντλία μεταβλητής-μετατόπισης |
| Χωρητικότητα δεξαμενής λαδιού | 100-200 λίτρα |
| Θερμική διαχείριση | Ψύκτη λαδιού + αισθητήρας θερμοκρασίας + κύκλωμα φιλτραρίσματος |
Υδραυλική Μονάδα Κοπής
| Παράμετρος | Προσδιορισμός |
|---|---|
| Λειτουργία κοπής | Υδραυλική αναστολή-κοπής (στύλ-σχηματισμός) |
| Υλικό λεπίδας | Cr12 ή Cr12MoV, σβησμένο σε HRC 58–62 βαθμούς |
| Πλαίσιο κοπής | Χαλύβδινη πλάκα 20 mm, συγκολλημένη,-επεξεργασμένη με θερμότητα για την αποφυγή παραμόρφωσης |
| Υδραυλικός κινητήρας | 4–5,5 KW |
| Υδραυλική πίεση | 10–16 MPa |
| Ανοχή κοπής | ±1,0–1,5 mm |
| Δράση κοπής | Το μηχάνημα επιβραδύνει → σταματά → ο υδραυλικός κύλινδρος κινεί τη λεπίδα → το μηχάνημα εκ νέου-επιταχύνει |
Decoiler
| Παράμετρος | Προσδιορισμός |
|---|---|
| Τύπος | Χειροκίνητο ή υδραυλικό (πρότυπο χωρητικότητας 5 τόνων) |
| Εύρος αναγνωριστικού πηνίου | Φ480–530 mm (στάνταρ: Φ508 mm) |
| Πηνίο OD μέγ | Φ1300–1600 χλστ |
| Μέγιστο πλάτος πηνίου | 1219–1300 χλστ |
| Μέγιστο βάρος πηνίου | 5000 κιλά |
Σύστημα ελέγχου PLC
| Παράμετρος | Προσδιορισμός |
|---|---|
| Μάρκα PLC | Delta / Siemens / Mitsubishi / Panasonic |
| HMI | Οθόνη αφής (7" ή 10") |
| Κωδικοποιητής | Omron (φωτοηλεκτρικό, για μέτρηση μήκους) |
| Αντιστροφέας | Delta / Yaskawa / Siemens |
| Στοιχεία χαμηλής-τάσης | Σνάιντερ |
| Λειτουργίες ελέγχου | Αυτόματη μέτρηση μήκους, καταμέτρηση ποσότητας, ρύθμιση παραμέτρων, προειδοποίηση σφάλματος, διακοπή έκτακτης ανάγκης |
| Δυναμικό | 380V/50Hz/3φασικό (220V/440V/60Hz προσαρμόσιμο) |
Δυνατότητες επεξεργασίας υλικού
| Παράμετρος | Σειρά |
|---|---|
| Κατάλληλα υλικά | Πηνίο γαλβανισμένου χάλυβα (GI), πηνίο αλουμινίου |
| Πάχος υλικού | 0,3–0,8 mm (στάνταρ); 0,4–0,6 mm (βέλτιστο εύρος) |
| Πλάτος τροφοδοσίας | 760–1250 mm (προφίλ-εξαρτάται από: 914/1000/1200/1220/1250 mm) |
| Δύναμη διαρροής | Λιγότερο ή ίσο με 235 MPa (τυπικό). 280–320 MPa (βαρέως-διαμόρφωση) |
| Αντοχή σε εφελκυσμό | Λιγότερο ή ίσο με 550 MPa |
Συνθήκες Λειτουργίας & Περιβαλλοντικές Απαιτήσεις
| Κατάσταση | Προσδιορισμός |
|---|---|
| Θερμοκρασία περιβάλλοντος | 0–40 μοίρες (το ιξώδες του υδραυλικού λαδιού πρέπει να διατηρηθεί) |
| Υγρασία | Λιγότερο ή ίσο με 85% RH (χωρίς-συμπύκνωση) |
| Τροφοδοτικό | 380V ±10%, 50Hz ±1%, 3-φασικό (ή προσαρμοσμένο) |
| Χώρος ορόφου (μονή γραμμή) | 15–25 μέτρα γραμμικό μήκος |
| Διαστάσεις μηχανήματος | Περίπου. 5500–7500 × 1500–1800 × 1400–1500 mm (Μ×Π×Υ) |
| Βάρος μηχανής | 2,8–7,0 τόνοι |
| Ποιότητα υδραυλικού λαδιού | 40# υδραυλικό λάδι κατά της φθοράς- |
| Καθαριότητα λαδιού | Βαθμός 6–8 (απαιτείται σύστημα φιλτραρίσματος) |
Μηχανικές Εφαρμογές & Περιεχόμενα Εγκατάστασης
Το μηχάνημα παράγει μεταλλικά εφυαλωμένα πλακίδια για τις ακόλουθες ειδικές κατασκευαστικές εφαρμογές:
Κατοικητικός
Συστήματα στέγης βίλας, στεγές στέγης{0}}στυλ κατοικιών, έργα ανακαίνισης στέγης σε αστικό επίπεδο-επικλινούς στέγης. Τα πλακάκια αντικαθιστούν τα παραδοσιακά πήλινα πλακίδια με μείωση βάρους 60–70%, διατηρώντας παράλληλα ισοδύναμη στεγανότητα στις καιρικές συνθήκες.
Εμπορικός
Στέγες ξενοδοχείων και θερέτρου, επένδυση οροφής εκθεσιακού κέντρου, ακουστικά πάνελ οροφής θεάτρου. Το σταμπωτό σχέδιο πλακιδίων παρέχει τόσο δομική ακαμψία όσο και αισθητική υφή επιφάνειας.
Αποκατάσταση Κληρονομιάς
Ανακαίνιση στέγης ναού, αποκατάσταση πρόσοψης κτιρίου αντίκες, κατασκευή περιπτέρου σε γραφική περιοχή. Η επιφάνεια PPGI αναπαράγει την εμφάνιση κεραμικού λούστρου με 25 χρόνια διατήρηση χρώματος (ανάλογα με τις προδιαγραφές επίστρωσης).
Βιομηχανικός
Στεγανοποιήσεις ταράτσας εργοστασίων και αναβαθμίσεις θερμομόνωσης, πλακοστρώσεις ταράτσας αποθήκης. Η σχεδίαση πλακιδίων που συμπλέκονται αποτρέπει τη διείσδυση νερού σε γωνίες κλίσης μεγαλύτερες ή ίσες με 15 μοίρες.
Εγκατάσταση, Θέση σε λειτουργία & Συντήρηση
Ακολουθία εγκατάστασης
- Προετοιμασία θεμελίωσης:Επίπεδο δάπεδο από σκυρόδεμα με μοτίβα μπουλονιών αγκύρωσης ανά σχέδιο διάταξης.
- Τοποθέτηση μηχανής:Ευθυγραμμίστε το decoiler → διαμόρφωση βάσης → stamping press → cutter → run-out table σε γραμμική σειρά.
- Σύνδεση υδραυλικού συστήματος:Γεμίστε τη δεξαμενή λαδιού με υδραυλικό λάδι 40#, καθαρίστε τον αέρα από τις γραμμές.
- Ηλεκτρική σύνδεση:Καλώδιο τριφασικής ισχύος για τον πίνακα ελέγχου, τη σύνδεση κωδικοποιητή και διακόπτες ορίου.
- Διαμέτρηση:Εκτελέστε δοκιμαστικό πηνίο, ρυθμίστε τα κενά κυλίνδρων ανά σχέδιο προφίλ, ρυθμίστε το βάθος σφράγισης και τον χρόνο παραμονής.
- Δοκιμή παραγωγής:Επαληθεύστε την ανοχή μήκους κοπής (±1,5 mm), ελέγξτε τη συνοχή του βάθους του σχεδίου πλακιδίων.
Διαστήματα συντήρησης
- Καθημερινά:Ελέγξτε τη στάθμη και τη θερμοκρασία του υδραυλικού λαδιού. επιθεωρήστε την κατάσταση της κοπτικής λεπίδας.
- Εβδομαδιαίος:Λιπάνετε την κίνηση της αλυσίδας. ελέγξτε την επιφάνεια του κυλίνδρου για συσσώρευση επίστρωσης ή φθορά χρωμίου.
- Μηνιαίος:Επαλήθευση δημιουργίας αντιγράφων ασφαλείας παραμέτρων PLC. Επιθεωρήστε την ευθυγράμμιση της μήτρας. μετρήστε την απόκλιση ανοχής κοπής.
- Ετησίως:Αντικαταστήστε το υδραυλικό λάδι και τα φίλτρα. Ελέγξτε το διάκενο του ρουλεμάν κυλίνδρων. επιθεωρήστε την ακεραιότητα συγκόλλησης του πλαισίου.
Κρίσιμες λειτουργίες αποτυχίας
- Φθορά κυλίνδρων:Η απώλεια επιχρωμίωσης προκαλεί γρατσουνιές στην επιφάνεια του φύλλου. μετρήσιμο με προφιλόμετρο.
- Υποβάθμιση υδραυλικής στεγανοποίησης:Διαρροή λαδιού σε πίεση 12–18 MPa. ανιχνεύεται με πτώση πίεσης κατά τη διάρκεια του κύκλου σφράγισης.
- Μετακίνηση κωδικοποιητή: Cut length variation >±2 mm υποδηλώνει πρόβλημα βαθμονόμησης του κωδικοποιητή ή του σερβομηχανισμού.
- Λανθασμένη ευθυγράμμιση: Pattern depth variation >±0,2 mm σε πλάτος πλακιδίων. απαιτεί re-shiming.
Τεχνική επικοινωνία & αίτημα προσφοράς
Για τεχνική διαβούλευση, ανάλυση σκοπιμότητας προφίλ ή προγραμματισμό δοκιμών αποδοχής από το εργοστάσιο, παρέχετε:
1. Στοχεύστε σχέδιο προφίλ πλακιδίων ή δείγμα φωτογραφίας
2. Προδιαγραφή υλικού (GI/PPGI/PPGL/Αλουμίνιο, εύρος πάχους)
3. Απαίτηση όγκου παραγωγής (μέτρα/ημέρα ή πλακάκια/ημέρα)
4. Τάση και συχνότητα στο χώρο εγκατάστασης
5. Διαθέσιμος χώρος δαπέδου (μήκος × πλάτος)
Επιλογές προσαρμογής και διαμόρφωσης
| Επιλογή | Τεχνική Προδιαγραφή |
|---|---|
| Προσαρμογή προφίλ | Προσαρμοσμένα σετ κυλίνδρων και κοιλότητες μήτρας με βάση το σχέδιο του πελάτη ή το φυσικό δείγμα. Σχεδίαση πάσου{0}}με βάση το CAD με προσομοίωση πεπερασμένων στοιχείων |
| Αναβάθμιση μετάδοσης | Κίνηση κιβωτίου ταχυτήτων (μεγαλύτερη ροπή, χαμηλότερη οπισθοδρόμηση) έναντι τυπικής κίνησης αλυσίδας |
| Αναβάθμιση Decoiler | Υδραυλικό decoiler με πηνίο (αυτόματη-φόρτωση) έναντι χειροκίνητου decoiler |
| Προ-κούρεμα | Υδραυλικό προ{0}}κόφτη για κούρεμα κεφαλής/ουράς πριν από τη διαμόρφωση |
| Μονάδα ανάγλυφης εκτύπωσης | Πρόσθετη βάση υδραυλικής πρέσας για σχέδια υφής επιφάνειας |
| Ηλεκτρολογικά πρότυπα | 220V/380V/440V; 50Hz/60Hz; 1-φασικό/3-φασικό |
| Ελέγξτε την επιλογή επωνυμίας | Siemens / Delta / Mitsubishi / Panasonic PLC και HMI |
| Πακέτο ασφαλείας | Κουμπιά διακοπής έκτακτης ανάγκης στα περίπτερα χειριστή, προστατευτικά ασφαλείας γύρω από την πρέσα σφράγισης, προστασία υπερφόρτωσης στην υδραυλική αντλία |
Δημοφιλείς Ετικέτες: Μηχανή διαμόρφωσης ρολού τζάμι πλακιδίων, κατασκευαστές μηχανών διαμόρφωσης ρολού τζάμι πλακιδίων, προμηθευτές, εργοστάσιο