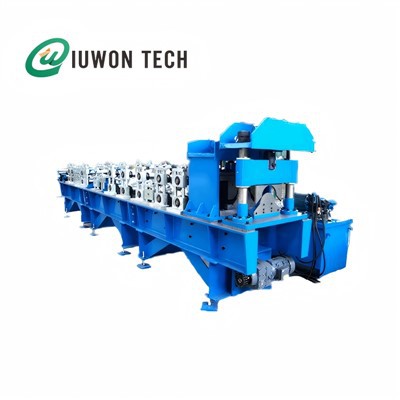
Η Hanghzou IUWON Technology Co., Ltd. είναι ένας από τους πιο αξιόπιστους κατασκευαστές και προμηθευτές διαμορφωτών ολίσθησης στην Κίνα. Με άφθονη εμπειρία, σας καλωσορίζουμε θερμά να αγοράσετε υψηλής ποιότητας διαμορφωτή ολίσθησης από το εργοστάσιό μας. Καλή εξυπηρέτηση και λογική τιμή είναι διαθέσιμα.
Αρχή Εργασίας
Το μηχάνημα σχηματίζει συνδέσμους ολίσθησης μέσω προοδευτικής πλαστικής παραμόρφωσης:
Η ατσάλινη λωρίδα τροφοδοτείται από ένα decoiler σε οδηγούς κυλίνδρους
Τα τμήματα άκρων κάμπτονται σταδιακά προς τα μέσα μέσω κυλίνδρων πολλαπλών-βαθμίδων
Η συμπλεκτική γεωμετρία (σχήμα S / προφίλ σχισίματος κίνησης) σχηματίζεται από ελεγχόμενη συμπίεση άκρων
Το προφίλ εξέρχεται και κόβεται σε σταθερά μήκη
Δεν χρησιμοποιείται καμία διαδικασία θέρμανσης. Όλες οι παραμορφώσεις συμβαίνουν υπό συνθήκες ψυχρής διαμόρφωσης, βασιζόμενες στην ελεγχόμενη κατανομή της πίεσης του κυλίνδρου για την αποφυγή ρωγμών στα σημεία αναδίπλωσης.
Μηχανική Ανάλυση
Μονάδα τροφοδοσίας και ευθυγράμμισης
- Οδηγεί λωρίδα λαμαρίνας 0,4–1,2 mm
- Ελέγχει την πλευρική απόκλιση πριν από το σχηματισμό
- Αποτρέπει την κακή ευθυγράμμιση των άκρων που επηρεάζει την ανοχή εφαρμογής ολίσθησης
01
Τμήμα διαμόρφωσης ρολού
- 10–16 σταθμοί κυλίνδρων ανάλογα με την πολυπλοκότητα του προφίλ
- Κάθε κύλινδρος εκτελεί σταδιακή κάμψη άκρων (όχι πλήρη παραμόρφωση σε ένα στάδιο)
- Υλικό κυλίνδρου: χάλυβας GCr15 με θερμική επεξεργασία για αντοχή στη φθορά κάτω από τριβή γαλβανισμένης επίστρωσης
02
Ζώνη σχηματισμού ακμών ολίσθησης
Αυτή η ενότητα ορίζει:
- Πλάτος διάκενου ολίσθησης
- Δύναμη αντίστασης εισαγωγής
- Σταθερότητα σύμπλεξης κατά τη συναρμολόγηση του αγωγού
Μικρή διακύμανση στο διάκενο κυλίνδρων επηρεάζει άμεσα την απόδοση διαρροής του αγωγού μετά την εγκατάσταση.
03
Σύστημα κοπής
- Υδραυλικό ή πνευματικό σύστημα διάτμησης
- Ανοχή κοπής συνήθως εντός ±1,0 mm
- Σχεδιασμένο για να διατηρεί την ακεραιότητα της γεωμετρίας των άκρων μετά τη διαμόρφωση
04
Υλικά και Συνθήκες Λειτουργίας
Το μηχάνημα έχει σχεδιαστεί για υλικά HVAC με λεπτά φύλλα:
- Γαλβανισμένο φύλλο χάλυβα (GI)
- Προ{0}επικαλυμμένος χάλυβας (PPGI)
- Λωρίδα αλουμινίου
Τυπικό εύρος πάχους:
- 0,4–1,2 χλστ
Συνθήκες λειτουργίας σε συνεργεία HVAC:
- Εσωτερικό περιβάλλον κατασκευής λαμαρίνας
- Θερμοκρασία περιβάλλοντος 5 βαθμοί –40 βαθμοί
- Χειρισμός πηνίου μέσω συστημάτων decoiler 1–5 τόνων
Τι λύνει αυτό το μηχάνημα στην κατασκευή HVAC

Η παραδοσιακή παραγωγή αρμών ολίσθησης αγωγών βασίζεται στην αναδίπλωση της πρέσας φρένων ή στη χειροκίνητη κάμψη, η οποία δημιουργεί:
- Ασυνεπής διάκενο ολίσθησης
- Ανώμαλες επιφάνειες στεγανοποίησης αγωγών
- Υψηλή εξάρτηση από τον χειριστή
- Χαμηλή επαναληψιμότητα παρτίδων
Ο διαμορφωτής ολίσθησης ρολού αντικαθιστά το χειροκίνητο δίπλωμα με:
- Παραμόρφωση ελεγχόμενης γεωμετρίας κυλίνδρων
- Επαναλαμβανόμενο διάκενο ολίσθησης σε μεγάλες διαδρομές πηνίου
- Σταθερό συγκρότημα αγωγών κατάλληλο για αρθρωτά συστήματα HVAC

Έξοδος εφαρμογής
Το μηχάνημα παράγει προφίλ σύνδεσης που χρησιμοποιούνται σε:
- Ορθογώνιοι αεραγωγοί HVAC
- Συστήματα αγωγών εξαερισμού
- Βιομηχανικός αγωγός εξάτμισης
- Συγκροτήματα αγωγών διανομής αέρα
Οι ολισθηροί σύνδεσμοι που παράγονται χρησιμοποιούνται για τη σύνδεση τμημάτων αγωγών πριν από τη σύσφιξη ή τη στεγανοποίηση της φλάντζας.
Βασικά Σημεία Μηχανικού Ελέγχου
Τεχνικές Παράμετροι
| Είδος | Προσδιορισμός |
|---|---|
| Πάχος υλικού | 0,4–1,2 χλστ |
| Τύπος υλικού | GI / PPGI / Αλουμίνιο |
| Ταχύτητα διαμόρφωσης | 10–25 m/min |
| Σταθμοί κυλίνδρων | 10–16 |
| Τύπος κοπής | Υδραυλικά / Πνευματικά |
| Σύστημα Ελέγχου | PLC + Κωδικοποιητής |
| Εφαρμογή | Ενώσεις ολίσθησης αγωγών HVAC |
Εγκατάσταση και ενσωμάτωση
Το μηχάνημα εγκαθίσταται συνήθως σε γραμμές κατασκευής αγωγών HVAC παράλληλα με:
Η ευθυγράμμιση μεταξύ των μηχανών είναι σημαντική επειδή η απόκλιση της ταινίας πριν από τη διαμόρφωση επηρεάζει την τελική απόδοση σφράγισης του αγωγού.
Απαιτήσεις Συντήρησης
Έλεγχος επιφάνειας κυλίνδρου για φθορά γαλβανισμένης επίστρωσης
Η λίπανση των ρουλεμάν μπλοκάρει κάθε συνεχή κύκλο παραγωγής
Αντικατάσταση λεπίδας κοπής για διατήρηση του τετραγώνου της άκρης
Βαθμονόμηση κωδικοποιητή για διατήρηση της συνοχής του μήκους ολίσθησης
Διόρθωση ευθυγράμμισης εάν εμφανιστούν προβλήματα διαρροής αγωγού στην κατάντη συναρμολόγηση
Διαμορφώστε τη γραμμή παραγωγής του προφίλ σας
Στείλτε το σχέδιο του προφίλ αγωγού σας και τις προδιαγραφές υλικού για να λάβετε:

FAQ
Ε: Πώς αυτό το μηχάνημα ελέγχει την ανοχή ολίσθησης αγωγών;
A: Το διάκενο ολίσθησης ελέγχεται από τη ρύθμιση του διακένου κυλίνδρου στη ζώνη διαμόρφωσης άκρων. Ακόμη και μια απόκλιση 0,1–0,2 mm στην απόσταση των κυλίνδρων αλλάζει την αντίσταση εισαγωγής κατά τη συναρμολόγηση του αγωγού.
Ε: Τι προκαλεί διαρροή αγωγού μετά τη χρήση προφίλ ολίσθησης;
Α: Η διαρροή συνήθως προέρχεται από ασυνεπή γεωμετρία ολίσθησης, η οποία προκαλείται από κακή ευθυγράμμιση του κυλίνδρου, ανομοιόμορφο πάχος λωρίδας ή ασταθή τάση τροφοδοσίας κατά τη διαμόρφωση.
Ε: Μπορεί αυτό το μηχάνημα να λειτουργήσει με προ-βαμμένο πηνίο;
Α: Ναι, αλλά η σκληρότητα της επιφάνειας του κυλίνδρου πρέπει να διατηρηθεί (συνήθως θερμικά επεξεργασμένος χάλυβας GCr15-) για να αποφευχθεί η ζημιά της επίστρωσης κατά την κάμψη των άκρων.
Ε: Ποιος είναι ο περιορισμός στο πάχος του φύλλου;
Α: Το τυπικό εύρος διαμόρφωσης είναι 0,4–1,2 mm. Πάνω από αυτό το εύρος, η αντίσταση παραμόρφωσης της ακμής ολίσθησης αυξάνεται και μπορεί να προκαλέσει ατελή γεωμετρία ασφάλισης.
Ε: Πώς εξασφαλίζει τη συναρμολόγηση ευθύγραμμου αγωγού μετά τη διαμόρφωση;
Α: Η ευθύτητα εξαρτάται από τη συγχρονισμένη τροφοδοσία και την ισορροπημένη κατανομή πίεσης κυλίνδρων σε όλους τους σταθμούς διαμόρφωσης. Οποιαδήποτε ανομοιόμορφη πλευρική δύναμη μπορεί να προκαλέσει καμπυλότητα αγωγού.
Δημοφιλείς Ετικέτες: slip roll πρώην, China slip roll πρώην κατασκευαστές, προμηθευτές, εργοστάσιο