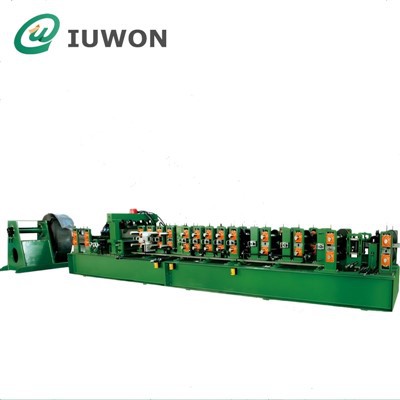
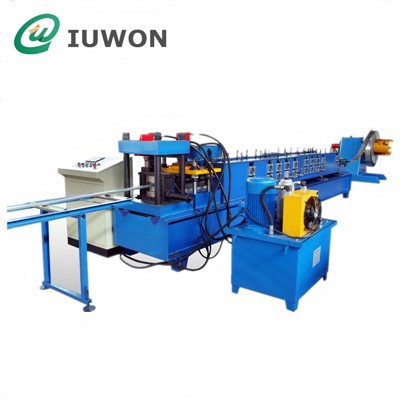
Ένας πλήρης οδηγός για την επιλογή της σωστής διαδικασίας διαμόρφωσης μετάλλων
Όταν ένας κατασκευαστής χρειάζεται να μετατρέψει επίπεδο χάλυβα ή άλλο φύλλο μετάλλου σε ένα συγκεκριμένο προφίλ, δύο τεχνολογίες διαμόρφωσης εμφανίζονται συχνά στη διαδικασία επιλογής εξοπλισμού:διαμόρφωση ρολού και πιέστε το φρενάρισμα.
Σε βασικό επίπεδο, και οι δύο τεχνολογίες μπορούν να λυγίσουν το μέταλλο.
Αλλά από άποψη μηχανικής και παραγωγής, είναι θεμελιωδώς διαφορετικά.
Ένα φρένο πίεσης επεξεργάζεται κανονικά μεμονωμένα φύλλα ή κενά μέσω ελεγχόμενων λειτουργιών κάμψης. Μια μηχανή μορφοποίησης κυλίνδρων επεξεργάζεται συνεχώς μεταλλικές λωρίδες ή πηνία μέσω μιας σειράς σταθμών διαμόρφωσης, μετατρέποντας σταδιακά το υλικό σε μια προκαθορισμένη διατομή-
Αυτή η διαφορά επηρεάζει σχεδόν κάθε μέρος μιας κατασκευαστικής λειτουργίας:
Παρασκευή πρώτων υλών
Χειρισμός υλικών
Ακολουθία σχηματισμού
Εργαλεία
Ταχύτητα παραγωγής
Μήκος προφίλ
Διάτρηση τρύπας
Τομή
Απαιτήσεις εργασίας
Αλλαγή
Αυτοματοποίηση
Συνέπεια παραγωγής
Παραγωγή σκραπ
Σχεδιασμός ορόφων-χώρου
Συντήρηση
Αρχική επένδυση
Μακροπρόθεσμα-οικονομικά της παραγωγής
Για αυτόν τον λόγο, ένας υπεύθυνος αγορών δεν πρέπει να ρωτά μόνο:
"Είναι καλύτερο ένα μηχάνημα διαμόρφωσης κυλίνδρων από ένα φρένο πίεσης;"
Μια πιο χρήσιμη ερώτηση είναι:
"Ποια διαδικασία διαμόρφωσης ταιριάζει στα προϊόντα, τον όγκο παραγωγής, το υλικό, τις ανοχές, τη ροή εργασίας και τη μελλοντική ανάπτυξη του εργοστασίου μου;"
Αυτή η διάκριση είναι ιδιαίτερα σημαντική για τους κατασκευαστές που παράγουν δίσκους καλωδίων, προφίλ ηλιακής τοποθέτησης, τεγίδες C/Z, πάνελ οροφής, πάνελ τοίχου, προστατευτικά κιγκλιδώματα, υδρορροές, προφίλ θυρών, εξαρτήματα ραφιών, δομικά κανάλια και άλλα μεγάλα μεταλλικά τμήματα.
Ταυτόχρονα, τα πατημένα φρένα παραμένουν εξαιρετικά χρήσιμα για προσαρμοσμένη κατασκευή λαμαρινών-μετάλλων, σύντομες περιόδους παραγωγής, πρωτότυπα, βραχίονες, ακανόνιστα εξαρτήματα και προϊόντα με διαμορφώσεις κάμψης που αλλάζουν συχνά.
Επομένως, ο σκοπός αυτού του άρθρου δεν είναι να ανακηρύξει έναν παγκόσμιο νικητή.
Αντίθετα, παρέχει ένα πρακτικό πλαίσιο για την κατανόηση και των δύο τεχνολογιών και για τον προσδιορισμό του πού ταιριάζει κάθε διαδικασία.
Μην επιλέξετε το μηχάνημα πριν καταλάβετε το προϊόν
Πολλά έργα αγοράς εξοπλισμού ξεκινούν σε λάθος μέρος.
Ένας αγοραστής μπορεί να αναζητήσει:
Τιμή μηχανής διαμόρφωσης ρολού
Μηχάνημα C καναλιών
Μηχάνημα δίσκου καλωδίων
Πατήστε φρένο
Υδραυλική καμπτική μηχανή
Αυτόματος διαμορφωτής ρολού
Στη συνέχεια, συγκρίνετε διάφορα αποσπάσματα.
Αλλά το μηχάνημα δεν πρέπει να είναι το σημείο εκκίνησης.
Το σημείο εκκίνησης πρέπει να είναι τοέτοιμο προϊόν.
Πριν από την επιλογή εξοπλισμού, ο κατασκευαστής πρέπει να κατανοήσει:
Γεωμετρία προϊόντος
Διατομή-
Αριθμός στροφών
Γωνίες κάμψης
Ακτίνα κάμψης
Πλάτος Ιστού
Πλάτος φλάντζας
Διαστάσεις χειλιών
Ενισχυτικές νευρώσεις
Ανάγλυφα
Τρύπες
Εγκοπές
Υλικό
Ποιότητα χάλυβα
Αλουμίνιο ή ανοξείδωτο χάλυβα
Πάχος
Δύναμη διαρροής
Αντοχή σε εφελκυσμό
Επιφανειακή επίστρωση
Πλάτος πηνίου
Παραγωγή
Τελειωμένο μήκος
Μηνιαία παραγωγή
Ετήσια παραγωγή
Αριθμός μεγεθών προϊόντων
Συχνότητα αλλαγής
Απαιτούμενη ταχύτητα παραγωγής
Ποιότητα
Ανοχή διαστάσεων
Ευθύτητα
Συστροφή
Ανοχή θέσης οπής-
Απαιτήσεις επιφάνειας
Ακρίβεια κοπής
Αυτοματοποίηση
Φόρτωση πηνίου
Σίτιση
Γροθιά
Διαμόρφωση
Τομή
Στοίβαξη
Διαχείριση συνταγών
Μόνο αφού γίνουν κατανοητοί αυτοί οι παράγοντες, μπορεί να ξεκινήσει μια ουσιαστική σύγκριση μεταξύ της διαμόρφωσης ρολού και του φρεναρίσματος με πίεση.
Τι είναι το Roll Forming;
Σχηματισμός ρολούείναι μια συνεχής διαδικασία ψυχρής- διαμόρφωσης κατά την οποία μεταλλική λωρίδα ή πηνίο διέρχεται από μια σειρά περιστρεφόμενων κυλίνδρων.
Κάθε σταθμός διαμόρφωσης αλλάζει σταδιακά τη διατομή-του υλικού.
Αντί να παράγεται η τελική γεωμετρία σε μία μεγάλη παραμόρφωση, το απαιτούμενο σχήμα κατανέμεται σε πολλαπλά στάδια διαμόρφωσης.
Μια απλοποιημένη διαδικασία είναι:
Πηνίο → Αποκόλληση → Ισοπέδωση → Τροφοδοσία → Διάτρηση → Σχηματισμός σε ρολό → Κοπή → Εκκένωση → Στοίβαξη
Δεν περιέχει κάθε γραμμή κάθε διαδικασία.
Ένα απλό προφίλ μπορεί να χρειάζεται μόνο:
Decoiler → Μορφοποίηση → Κοπή
Ένας διάτρητος δίσκος καλωδίων μπορεί να απαιτεί:
Decoiler → Leveler → Servo Feeder → Punching → Roll Forming → Cutting → Stacking
Μια εξαιρετικά αυτοματοποιημένη δομική{0}}γραμμή προφίλ μπορεί να περιλαμβάνει πρόσθετες λειτουργίες όπως:
Αυτόματη φόρτωση πηνίου
Σερβοτροφοδοσία
Διαδικτυακή διάτρηση
Ιπτάμενη κοπή
Αυτόματη στοίβαξη
Προγραμματιζόμενες συνταγές
Διαχείριση δεδομένων παραγωγής
Η IUWON περιγράφει τα συστήματα διαμόρφωσης κυλίνδρων της ως προσαρμοσμένα γύρω από τη γεωμετρία προφίλ, το πάχος του υλικού, την ταχύτητα παραγωγής, τις απαιτήσεις διάτρησης και το μήκος τελικού προϊόντος, με πιθανή ενσωμάτωση προσαρμοσμένων εργαλείων, διάτρησης, υδραυλικής ή σερβοκοπής, αυτόματης στοίβαξης, φόρτωσης πηνίου και προγραμματισμού γραμμής παραγωγής-.

Γιατί το Roll Forming είναι διαφορετικό από το Simple Bending
Το καθοριστικό χαρακτηριστικό της διαμόρφωσης κυλίνδρων είναιπροοδευτική παραμόρφωση.
Φανταστείτε μια επίπεδη λωρίδα που πρέπει να γίνει C-τομή.
Το υλικό ξεκινά σχεδόν εντελώς επίπεδο.
Το πρώτο roll station μπορεί να εισάγει μια μικρή κάμψη άκρων.
Ο επόμενος σταθμός αυξάνει την στροφή.
Οι παρακάτω σταθμοί σχηματίζουν σταδιακά τα πλευρικά τοιχώματα.
Οι μεταγενέστεροι σταθμοί καθορίζουν την τελική γεωμετρία της φλάντζας.
Οι τελικοί σταθμοί βαθμονομούν το προφίλ.
Επομένως, η διαδικασία μπορεί να μοιάζει εννοιολογικά ως εξής:
Επίπεδη λωρίδα
→ Αρχική διαμόρφωση άκρων
→ Μερική διαμόρφωση φλάντζας
→ Διαμόρφωση πλευρικού τοιχώματος
→ Return Lip Forming
→ Τελική βαθμονόμηση
→ Ολοκληρωμένο προφίλ
Αυτή η προοδευτική προσέγγιση κατανέμει την παραμόρφωση σε μια μακρύτερη διαδρομή διαμόρφωσης.
Αυτός είναι ένας από τους λόγους για τους οποίους η διαμόρφωση σε ρολό είναι ιδιαίτερα κατάλληλη για προφίλ με σταθερή διατομή-.
Τα κοινά παραδείγματα περιλαμβάνουν:
κανάλια C
Ζ τεγίδες
κανάλια U
Ενότητες Sigma
Τμήματα καπέλων
Δίσκοι καλωδίων
Ηλιακές ράγες τοποθέτησης
Κανάλια γόνατου
προστατευτικά κιγκλιδώματα
Προφίλ στέγης
Πάνελ τοίχου
Ράγες πόρτας
Εξαρτήματα ραφιών αποθήκευσης
Το τρέχον χαρτοφυλάκιο προϊόντων της IUWON καλύπτει πολλές από αυτές τις συνεχείς-εφαρμογές προφίλ, συμπεριλαμβανομένων των δίσκων καλωδίων, των ηλιακών προφίλ, των τεγίδων C/Z, των προστατευτικών κιγκλιδωμάτων, των υδρορροών, των καταβολών, των προφίλ θυρών και παραθύρων, προφίλ τοίχου και οροφής και προφίλ ραφιών αποθήκευσης.

Τι είναι το Press Brake;
Το φρένο πίεσης είναι ένα μηχάνημα που έχει σχεδιαστεί για να λυγίζει μεμονωμένα τεμάχια λαμαρίνας-με διάτρηση και μήτρα.
Η βασική διαδικασία είναι:
Φύλλο / Κενό → Τοποθέτηση → Διάτρηση και μήτρα → Κάμψη → Επανατοποθέτηση → Πρόσθετη κάμψη → Τελειωμένο τμήμα
Το μηχάνημα ασκεί δύναμη μέσω της διάτρησης ενώ η κάτω μήτρα στηρίζει το τεμάχιο εργασίας.
Ανάλογα με τη γεωμετρία του προϊόντος, ένα συστατικό μπορεί να απαιτεί:
Μια στροφή
Δύο στροφές
Τέσσερις στροφές
Έξι στροφές
Πολλαπλές λειτουργίες επανατοποθέτησης
Τα σύγχρονα φρένα CNC μπορούν να ελέγξουν:
Θέση κριάρι
Πίσω μετρητής
Ακολουθία κάμψης
Επιλογή εργαλείου
Παράμετροι προγράμματος
Συνταγές παραγωγής
Η ρομποτική φόρτωση και εκφόρτωση μπορεί επίσης να ενσωματωθεί σε προηγμένα συστήματα.
Ωστόσο, η βασική ιδέα παραγωγής παραμένει διαφορετική από τη διαμόρφωση σε ρολό.
Ένα πάτημα φρένου ρωτά γενικά:
Πώς λυγίζουμε αυτό το μεμονωμένο μέρος;
Μια γραμμή σχηματισμού ρολού ρωτά:
Πώς μετατρέπουμε συνεχώς αυτή τη λωρίδα στο απαιτούμενο προφίλ;
Η θεμελιώδης διαφορά μεταξύ των δύο τεχνολογιών
Ο ευκολότερος τρόπος για να κατανοήσετε τη διαφορά είναι να συγκρίνετε τη ροή του υλικού.
Σχηματισμός Ρολών
Το υλικό κινείται συνεχώς μέσα από το μηχάνημα.
Πηνίο → Μορφοποίηση → Τελειωμένο μήκος
Η λειτουργία διαμόρφωσης κατανέμεται σε πολλούς σταθμούς.
Πατήστε Braking
Το υλικό τοποθετείται για μεμονωμένες λειτουργίες.
Φύλλο → Θέση → Κάμψη → Επανατοποθέτηση → Κάμψη → Τελειωμένο εξάρτημα
Η διαφορά μπορεί να φαίνεται απλή, αλλά έχει σημαντικές συνέπειες.
Επηρεάζει:
Πώς προετοιμάζεται το υλικό
Πόσα άτομα απαιτούνται
Πόσο χρόνο χρειάζεται κάθε συστατικό
Πώς σχεδιάζονται τα εργαλεία
Πώς είναι οργανωμένη η εργοστασιακή διάταξη
Πώς εφαρμόζεται η αυτοματοποίηση
Πώς υπολογίζεται το κόστος παραγωγής
Κύρια εξαρτήματα μιας μηχανής μορφοποίησης κυλίνδρων
Μια μηχανή διαμόρφωσης κυλίνδρων θα πρέπει να θεωρείται ως γραμμή παραγωγής παρά ως συλλογή κυλίνδρων.
Decoiler
Το decoiler στηρίζει και απελευθερώνει το χαλύβδινο πηνίο.
Οι πιθανές διαμορφώσεις περιλαμβάνουν:
Χειροκίνητο decoiler
Μηχανοκίνητο decoiler
Υδραυλικό decoiler
Αυτόματο σύστημα φόρτωσης πηνίου
Οι σημαντικές παράμετροι περιλαμβάνουν:
Βάρος πηνίου
Πλάτος πηνίου
Εσωτερική διάμετρος πηνίου
Εξωτερική διάμετρος πηνίου
Εύρος επέκτασης
Μέθοδος φόρτωσης
Για προφίλ φωτός, μπορεί να αρκεί χειροκίνητο ή απλό ηλεκτρικό αποσπάσιμο.
Για βαριά δομικά προφίλ, ο υδραυλικός ή αυτοματοποιημένος χειρισμός πηνίου γίνεται πιο σημαντικός.
Σύστημα ισοπέδωσης
Το τυλιγμένο υλικό περιέχει καμπυλότητα που προκαλείται από την αποθήκευση και την περιέλιξη του πηνίου.
Ένα σύστημα ισοπέδωσης συμβάλλει στη μείωση αυτής της παραμόρφωσης πριν από τη διαμόρφωση.
Οι τυπικές διαμορφώσεις περιλαμβάνουν:
Ισοπέδωση πέντε-ρολών
Ισοπέδωση επτά-ρολών
Ισοπέδωση ακριβείας
Προσαρμοσμένες διαμορφώσεις
Ο σκοπός δεν είναι απλώς να γίνει το υλικό οπτικά επίπεδο.
Η διαδικασία ισοπέδωσης επηρεάζει:
Σταθερότητα τροφοδοσίας
Ευθύτητα προφίλ
Διαμόρφωση συνοχής
Ακρίβεια κοπής
Σταθερότητα τελικών διαστάσεων
Ένα προφίλ μπορεί να έχει σωστά σχεδιασμένο εργαλείο σε ρολό και να μην πληροί τις απαιτήσεις παραγωγής εάν το υλικό εισέλθει στο τμήμα διαμόρφωσης με υπερβολική παραμόρφωση.
Σύστημα σέρβο τροφοδοσίας
Το σύστημα τροφοδοσίας ελέγχει τον τρόπο με τον οποίο η λωρίδα εισέρχεται στη γραμμή διαμόρφωσης.
Για προϊόντα χωρίς διάτρηση, η τροφοδοσία μπορεί να είναι σχετικά απλή.
Για προϊόντα με επαναλαμβανόμενες οπές, η ακρίβεια τροφοδοσίας γίνεται πολύ πιο σημαντική.
Το σερβο σύστημα μπορεί να συντονίσει:
Μήκος τροφοδοσίας
Θέση τρύπας
Τρύπα γήπεδο
Θέση κοπής
Ταχύτητα σχηματισμού
Συγχρονισμός παραγωγής
Για προφίλ ηλιακής τοποθέτησης και δίσκους καλωδίων, αυτό μπορεί να γίνει ένα από τα βασικά στοιχεία ολόκληρου του συστήματος παραγωγής.
Σύστημα διάτρησης
Η διάτρηση μπορεί να συμβεί πριν από τη διαμόρφωση, κατά τη διαμόρφωση ή μέσω μιας ειδικά σχεδιασμένης διαδικασίας ανάλογα με το προφίλ.
Οι τυπικές απαιτήσεις περιλαμβάνουν:
Στρογγυλές τρύπες
Μακριές κουλοχέρηδες
Τρύπες στερέωσης
Επαναλαμβανόμενες διατρήσεις
Τρύπες σύνδεσης
Εγκοπές
Ειδικά ανοίγματα
Το σύστημα διάτρησης μπορεί να είναι:
Μηχανικός
Υδραυλικός
Σερβοελεγχόμενο-
Η επιλογή εξαρτάται από:
Πάχος υλικού
Μέγεθος τρύπας
Ποσότητα τρύπας
Τρύπα γήπεδο
Ταχύτητα παραγωγής
Πολυπλοκότητα προτύπου
Για έναν κατασκευαστή δίσκων καλωδίων, για παράδειγμα, το σύστημα διάτρησης μπορεί να είναι εξίσου σημαντικό με το σύστημα διαμόρφωσης.
Σταθμοί διαμόρφωσης κυλίνδρων
Οι σταθμοί διαμόρφωσης είναι η καρδιά της μηχανής.
Κάθε σταθμός συνήθως περιέχει:
Επάνω ρολό
Κάτω ρολό
Στέλεχος
Ρουλεμάν
Αποστάτες
Πλαίσιο σταθμού
Ο αριθμός των σταθμών εξαρτάται από το προϊόν.
Ένα απλό κανάλι U-μπορεί να απαιτεί μια σχετικά απλή ακολουθία σχηματισμού.
Ένα προφίλ με:
Βαθύς ιστός
Φαρδιές φλάντζες
Επιστροφή χείλη
Ενισχυτικές νευρώσεις
Πολλαπλές στροφές
απαιτεί μια πιο προσεκτικά κατανεμημένη ακολουθία σχηματισμού.
Ο στόχος δεν είναι να μεγιστοποιηθεί ο αριθμός των σταθμών.
Ο στόχος είναι να δημιουργηθεί μια ακολουθία σχηματισμού που να επιτυγχάνει την απαιτούμενη γεωμετρία χωρίς να προκαλεί υπερβολική παραμόρφωση ή αστάθεια.
Σχεδιασμός εργαλείων ρολού
Η επεξεργασία εργαλείων σε ρολό είναι ένας από τους τομείς όπου μια μηχανή μορφοποίησης κυλίνδρων γίνεται πολύ συγκεκριμένη για το προϊόν-.
Τα ρολά καθορίζουν πώς διαμορφώνεται προοδευτικά το υλικό.
Σημαντικοί παράγοντες σχεδιασμού περιλαμβάνουν:
Γεωμετρία προφίλ
Πάχος υλικού
Δύναμη διαρροής
Ακτίνα κάμψης
Γωνία σχηματισμού
Επιφανειακή επίστρωση
Αριθμός σταθμών
Τελική ανοχή
Το προφίλ AC με ονομαστικό πλάτος 100 mm μπορεί ακόμα να είναι εντελώς διαφορετικό από ένα άλλο προφίλ C που περιγράφεται επίσης ως "100 mm".
Ο ιστός μπορεί να διαφέρει.
Η φλάντζα μπορεί να διαφέρει.
Το χείλος μπορεί να διαφέρει.
Η ακτίνα κάμψης μπορεί να διαφέρει.
Το πάχος του υλικού μπορεί να διαφέρει.
Επομένως, η επιλογή ενός μηχανήματος αποκλειστικά με βάση το ονομαστικό όνομα προφίλ μπορεί να είναι παραπλανητική.
Το IUWON σημειώνει ρητά στις πληροφορίες της μηχανής του προφίλ C- ότι το πραγματικό σχέδιο προφίλ θα πρέπει να χρησιμοποιείται για τον προσδιορισμό της ακολουθίας εργαλείων και διαμόρφωσης αντί να βασίζεται μόνο σε ένα ονομαστικό μέγεθος προφίλ.
Σύστημα Μεταφοράς
Το σύστημα μετάδοσης μεταφέρει την ισχύ από τον κινητήρα μετάδοσης κίνησης στους κυλίνδρους διαμόρφωσης.
Τυπικές εκτιμήσεις περιλαμβάνουν:
Ισχύς κινητήρα
Κιβώτιο ταχυτήτων
Διάμετρος άξονα
Ροπή
φέρουσα ικανότητα
Σταθερότητα μετάδοσης
Τα προφίλ βαρέως-μετρομέτρου απαιτούν σημαντικά διαφορετικά μηχανικά ζητήματα από τα λεπτά φύλλα οροφής.
Επομένως, το μηχάνημα θα πρέπει να διαμορφωθεί γύρω από το πραγματικό φορτίο διαμόρφωσης.
Ένας μεγαλύτερος κινητήρας από μόνος του δεν καθιστά αυτόματα ένα μηχάνημα κατάλληλο για παραγωγή βαρέως-μετρητή.
Σύστημα κοπής
Μετά τη διαμόρφωση, το συνεχές προφίλ πρέπει να κοπεί στο απαιτούμενο μήκος.
Οι κοινές προσεγγίσεις περιλαμβάνουν:
Υδραυλική αποκοπή-Απενεργοποίηση
Κατάλληλο για πολλές συμβατικές γραμμές παραγωγής.
Flying Cut-Απενεργοποίηση
Η μονάδα κοπής κινείται σε συντονισμό με το υλικό, επιτρέποντας την κοπή ενώ το προφίλ συνεχίζει να κινείται.
Αυτό μπορεί να είναι ιδιαίτερα χρήσιμο για υψηλότερη-παραγωγή.
Ο σχεδιασμός κοπής πρέπει να λαμβάνει υπόψη:
Γεωμετρία προφίλ
Πάχος
Ταχύτητα κοπής
Τελειωμένο μήκος
Τελική παραμόρφωση
Κύκλος παραγωγής
Κωδικοποιητής και έλεγχος μήκους
Ένας κωδικοποιητής μετρά την κίνηση του υλικού.
Το σύστημα ελέγχου μπορεί να χρησιμοποιήσει αυτές τις πληροφορίες για να προσδιορίσει πότε έχει επιτευχθεί το απαιτούμενο μήκος.
Αυτό γίνεται ιδιαίτερα σημαντικό όταν ο πελάτης παράγει:
Πολλαπλά τελειωμένα μήκη
Διαφορετικές παραγγελίες
Προγραμματιζόμενα μήκη κοπής
Αυτοματοποιημένες συνταγές παραγωγής
Χωρίς ακριβή μέτρηση μήκους, η διαμόρφωση υψηλής ταχύτητας-δεν μπορεί να εγγυηθεί αυτόματα ακριβή τελειωμένα μήκη.
Σύστημα στοίβαξης
Μετά την κοπή, τα τελειωμένα προφίλ πρέπει να συλλέγονται.
Οι πιθανές προσεγγίσεις περιλαμβάνουν:
Χειροκίνητη συλλογή
Τελειωμένο- τραπέζι
Αυτόματη στοίβαξη
Προσαρμοσμένος χειρισμός υλικού
Για σύντομα προϊόντα, η χειροκίνητη συλλογή μπορεί να είναι αποδεκτή.
Για δομικά προφίλ 6 m, 9 m ή 12 m, ο χειρισμός γίνεται σημαντικό ζήτημα παραγωγής.
Το μηχάνημα μπορεί να είναι σε θέση να παράγει το προφίλ γρήγορα, αλλά εάν οι εργαζόμενοι δεν μπορούν να συλλέξουν και να στοιβάξουν αποτελεσματικά το τελικό υλικό, η πραγματική εργοστασιακή απόδοση μπορεί να είναι πολύ χαμηλότερη από ό,τι υποδηλώνει η ταχύτητα διαμόρφωσης.
PLC και HMI Control
Το σύστημα ελέγχου συντονίζει τη διαδικασία παραγωγής.
Οι λειτουργίες μπορεί να περιλαμβάνουν:
Ξεκινήστε και σταματήστε
Έλεγχος ταχύτητας
Ρύθμιση μήκους
Ποσότητα παραγωγής
Συντονισμός διάτρησης
Συγχρονισμός κοπής
Συναγερμοί σφαλμάτων
Αποθήκευση συνταγών
Ρύθμιση παραμέτρων
Για παραγωγή πολλών-προφίλ, η διαχείριση συνταγών μπορεί να μειώσει την επαναλαμβανόμενη μη αυτόματη εισαγωγή παραμέτρων.
Ωστόσο, το πραγματικό επίπεδο αυτοματισμού θα πρέπει πάντα να ορίζεται σαφώς.
Το "αυτόματο μηχάνημα" μπορεί να σημαίνει πολύ διαφορετικά πράγματα μεταξύ των προμηθευτών.
Κύρια εξαρτήματα ενός φρένου πίεσης
Ένα πάτημα φρένου έχει διαφορετική αρχιτεκτονική.
Τα βασικά συστατικά του περιλαμβάνουν:
Πλαίσιο μηχανής
Υποστηρίζει φορτία κάμψης.
Άνω Δοκός
Μετακινεί τη διάτρηση προς το τεμάχιο εργασίας.
Γροθιά
Εφαρμόζει δύναμη κάμψης στο υλικό.
Lower Die
Υποστηρίζει το φύλλο και καθορίζει μέρος της γεωμετρίας της κάμψης.
Υδραυλικό ή Servo Drive
Ελέγχει την κίνηση του κριού.
Πίσω μετρητής
Τοποθετεί το τεμάχιο εργασίας.
Ελεγκτής CNC
Ελέγχει τις ακολουθίες κάμψης και την τοποθέτηση.
Εργαλεία
Επιτρέπει την παραγωγή διαφορετικών γεωμετριών κάμψης.
Αυτή η δομή καθιστά το φρένο πίεσης εγγενώς κατάλληλο για μεμονωμένα επεξεργασμένα τεμάχια.
Πατήστε Brake Tooling
Τα εργαλεία πίεσης φρένου συνήθως περιλαμβάνουν:
Μπουνιές
Ο V-πεθαίνει
Ειδικές μήτρες
Τμηματοποιημένα εργαλεία
Προσαρμοσμένα εργαλεία
Η επιλογή του ανοίγματος της μήτρας επηρεάζει:
Απαιτούμενη δύναμη
Ακτίνα κάμψης
Παραμόρφωση υλικού
Ελάχιστες διαστάσεις φλάντζας
Η ευελιξία των εναλλάξιμων εργαλείων είναι ένας από τους λόγους για τους οποίους τα φρένα χρησιμοποιούνται ευρέως στη γενική κατασκευή λαμαρινών{0}}μετάλλων.
Ένα εργοστάσιο που παράγει πολλά μοναδικά εξαρτήματα μπορεί να εκτιμήσει αυτή την ευελιξία περισσότερο από τη συνεχή ταχύτητα παραγωγής.
Η πρώτη απόφαση αγοράς: Πώς είναι το προϊόν σας;
Πριν συγκρίνετε τις τιμές του μηχανήματος, ταξινομήστε το προϊόν.
Τύπος Α: Σταθερά προφίλ διατομής-
Παραδείγματα:
C κανάλι
Ζ τεγάλη
Δίσκος καλωδίων
Ηλιακός σιδηρόδρομος
Προστατευτικό κιγκλίδωμα
Πάνελ οροφής
Στίβος πόρτας
Υδρορροή
Αυτοί είναι ισχυροί υποψήφιοι για σχηματισμό ρολού.
Τύπος Β: Μεμονωμένα λυγισμένα εξαρτήματα
Παραδείγματα:
Στηρίγματα
Εξώφυλλα
Πιάτα
Προσαρμοσμένα περιβλήματα
Μικρά εξαρτήματα στήριξης
Ανώμαλα μεταλλικά στοιχεία-
Αυτοί είναι συχνά ισχυροί υποψήφιοι για πατημένο φρενάρισμα.
Τύπος Γ: Μικτή Παραγωγή
Ένα εργοστάσιο μπορεί να κατασκευάσει και τα δύο.
Σε αυτήν την περίπτωση, και οι δύο τεχνολογίες μπορεί να έχουν θέση στο εργοστάσιο.
Μήκος προϊόντος: Ένας από τους πιο σημαντικούς παράγοντες επιλογής
Εξετάστε δύο προϊόντα.
Προϊόν Α
Στήριγμα 300 χλστ.
Προϊόν Β
Ένα κανάλι C- 6 m.
Και τα δύο είναι τεχνικά προϊόντα λαμαρίνας-μετάλλων.
Αλλά οι απαιτήσεις κατασκευής τους είναι εντελώς διαφορετικές.
Το στήριγμα 300 mm μπορεί εύκολα να χρησιμοποιηθεί ως μεμονωμένο κενό.
Το 6 m C-κανάλι απαιτεί:
Μακρύς χειρισμός υλικού
Συνεπής διατομή-
Ευθύτητα
Διαμήκης σταθερότητα διαστάσεων
Αποτελεσματική κοπή
Όσο περισσότερο γίνεται το επαναλαμβανόμενο προφίλ, τόσο πιο σημαντική γίνεται η συνεχής παραγωγή.
Αυτός είναι ένας λόγος που η μορφοποίηση κυλίνδρων χρησιμοποιείται ευρέως για μακρόστενα δομικά προϊόντα.
Ο όγκος παραγωγής αλλάζει την απόφαση
Ο όγκος παραγωγής θα πρέπει να αξιολογείται παράλληλα με τη γεωμετρία του προϊόντος.
Φανταστείτε δύο εταιρείες.
Εταιρεία Α
Παράγει 100 προσαρμοσμένες αγκύλες ανά μήνα.
Εταιρεία Β
Παράγει 100.000 μέτρα δομικού καναλιού το μήνα.
Ακόμα κι αν και τα δύο προϊόντα είναι τεχνικά «λυγισμένο μέταλλο», τα οικονομικά της παραγωγής είναι εντελώς διαφορετικά.
Η εταιρεία Α μπορεί να δώσει προτεραιότητα:
Ευκαμψία
Γρήγορος προγραμματισμός
Σύντομη ρύθμιση
Προσαρμοσμένες γεωμετρίες
Η εταιρεία Β μπορεί να δώσει προτεραιότητα:
Συνεχής έξοδος
Αξιοποίηση υλικού
Αυτόματη διάτρηση
Αυτόματη κοπή
Μεγάλη διάρκεια παραγωγής
Μειωμένος χειρισμός
Επομένως, ο όγκος παραγωγής δεν είναι μεμονωμένος αριθμός.
Αλλάζει την αξία ολόκληρης της διαδικασίας παραγωγής.
Ο όγκος παραγωγής δεν είναι ίδιος με την ταχύτητα μηχανής
Αυτό είναι ένα σημαντικό σημείο για τους υπεύθυνους αγορών.
Ένα μηχάνημα μπορεί να διαφημιστεί στη διεύθυνση:
30 m/min
Αλλά αυτό δεν σημαίνει αυτόματα ότι το εργοστάσιο θα παράγει 30 μέτρα κατάλληλου προϊόντος κάθε λεπτό.
Η πραγματική παραγωγή εξαρτάται από:
Φόρτωση πηνίου
Ρύθμιση
Αλλαγή
Γροθιά
Τομή
Διαθεσιμότητα υλικού
Σταματήματα μηχανών
Ποιοτικός έλεγχος
Στοίβαξη
Συντήρηση
Μια καλύτερη ιδέα είναι:
Αποτελεσματική παραγωγή παραγωγής=θεωρητική ταχύτητα × πραγματική διαθεσιμότητα λειτουργίας × ειδική-ποσοστό προϊόντος.
Αυτός είναι ο λόγος για τον οποίο οι τιμές των μηχανών θα πρέπει να αξιολογούνται σύμφωνα με τον πλήρη κύκλο παραγωγής και όχι με έναν αριθμό ταχύτητας.
Roll Forming vs Press Braking για χρήση υλικού
Το κόστος υλικού μπορεί να αντιπροσωπεύει σημαντικό μέρος του τελικού-κόστους του προϊόντος.
Η διαμόρφωση κυλίνδρων ξεκινά συνήθως με πηνίο.
Το φρενάρισμα με πίεση γενικά ξεκινά με μεμονωμένα κενά ή φύλλα.
Αυτό δημιουργεί διαφορετικές απαιτήσεις σχεδιασμού υλικού-.
Για τη διαμόρφωση ρολού, το εργοστάσιο πρέπει να λάβει υπόψη:
Πλάτος πηνίου
Σχίζων
Χρήση πηνίου
Θραύσματα κεφαλής και ουράς
Τρυπώντας σκραπ
Αποκόψτε-το σκραπ
Για το φρενάρισμα, το εργοστάσιο πρέπει να λάβει υπόψη:
Μέγεθος φύλλου
Κενές διαστάσεις
Φωλιάζοντας
Διάταξη κοπής
Τακτοποίηση
Υπόλοιπο φύλλο
Καμία διαδικασία δεν είναι αυτόματα «μηδενική σπατάλη».
Η σωστή ερώτηση είναι:
Ποια διαδικασία δίνει στο συγκεκριμένο προϊόν την καλύτερη συνολική χρήση υλικού;
Roll Forming vs Press Braking for Labor
Η εργασία δεν αφορά απλώς τον αριθμό των ανθρώπων που στέκονται δίπλα στη μηχανή.
Είναι επίσης για το τι κάνουν αυτοί οι άνθρωποι.
Ένας χειριστής που πιέζει-φρένο μπορεί να χρειαστεί:
Σηκώστε το κενό
Τοποθετήστε το
Ευθυγραμμίστε το
Στροφή
Επανατοποθέτηση
Γυρίζω
Λυγίστε ξανά
Ελέγχω
Μετακινήστε το έτοιμο εξάρτημα
Για μεγάλα ή βαριά εξαρτήματα, ο χειρισμός των υλικών μπορεί να γίνει σωματικά απαιτητικός.
Μια γραμμή σχηματισμού ρολού μπορεί να μετατοπίσει μεγάλο μέρος της διαδικασίας προς:
Φόρτωση πηνίου
Ρύθμιση παραμέτρων
Παρακολούθηση παραγωγής
Ολοκληρώθηκε-διαχείριση προφίλ
Ποιοτικός έλεγχος
Καθώς αυξάνεται η αυτοματοποίηση, ο ρόλος του χειριστή αλλάζει από επαναλαμβανόμενη χειροκίνητη κάμψη στην επίβλεψη της γραμμής παραγωγής-.
Αυτοματισμός: Και οι δύο τεχνολογίες μπορούν να αυτοματοποιηθούν
Θα ήταν λάθος να ισχυριστεί κανείς ότι μόνο η διαμόρφωση κυλίνδρων μπορεί να αυτοματοποιηθεί.
Τα σύγχρονα φρένα πίεσης μπορούν να ενσωματώσουν:
Έλεγχος CNC
Ρομποτική φόρτωση
Ρομποτική εκφόρτωση
Αυτόματη αλλαγή εργαλείου
Μέτρηση γωνίας
Αυτοματοποιημένη τοποθέτηση εξαρτημάτων
Οι γραμμές διαμόρφωσης ρολού μπορούν να ενσωματώσουν:
Αυτόματη φόρτωση πηνίου
Σερβοτροφοδοσία
Σέρβο διάτρηση
Αυτόματη ρύθμιση διαμόρφωσης
Ιπτάμενη κοπή
Αυτόματη στοίβαξη
Διαχείριση συνταγών
Η σημαντική διαφορά είναιτι αυτοματοποιείται.
Ο αυτοματισμός διαμόρφωσης κυλίνδρων εστιάζει συχνά στη συνεχή ροή υλικού.
Ο αυτοματισμός πίεσης φρένων συχνά εστιάζει σε χειρισμό μεμονωμένων εξαρτημάτων και λειτουργίες κάμψης.
Αλλαγή: Το κρυφό κόστος παραγωγής
Η αλλαγή συχνά υποτιμάται κατά την αγορά εξοπλισμού.
Ας υποθέσουμε ότι ένα εργοστάσιο αλλάζει μέγεθος προφίλ μία φορά κάθε δύο εβδομάδες.
Μια μακρά εγκατάσταση μπορεί να έχει σχετικά μικρό αντίκτυπο.
Τώρα ας υποθέσουμε ότι το εργοστάσιο αλλάζει μέγεθος προφίλ οκτώ φορές την ημέρα.
Η ίδια διαμόρφωση του μηχανήματος μπορεί να γίνει πολύ λιγότερο αποτελεσματική.
Επομένως, ο αγοραστής θα πρέπει να υπολογίσει:
Πόσες αλλαγές γίνονται ανά βάρδια;
Στη συνέχεια αξιολογήστε:
Χρόνος αντικατάστασης εργαλείου
Ρύθμιση ρολού
Αντικατάσταση μήτρας διάτρησης
Ρύθμιση παραμέτρων
Δοκιμή μετά την αλλαγή
Σκραπ κατά την εκκίνηση
Αυτό είναι ιδιαίτερα σημαντικό για εργοστάσια που παράγουν πολλαπλά μεγέθη δίσκων καλωδίων ή πολλαπλά ηλιακά προφίλ.
Μπορεί το One Roll Forming Machine να παράγει πολλαπλά προφίλ;
Μερικές φορές.
Αλλά η απάντηση εξαρτάται από τη συμβατότητα του προφίλ.
Εξετάστε τρία προφίλ:
Προφίλ Α
C100 × 50 × 20 × 2,0 mm
Προφίλ Β
C120 × 50 × 20 × 2,0 mm
Προφίλ Γ
Z250 × 75 × 25 × 4,0 mm
Τα Α και Β ενδέχεται να μοιράζονται ορισμένη αρχιτεκτονική μηχανής.
Το C μπορεί να απαιτεί ένα ουσιαστικά διαφορετικό σύστημα διαμόρφωσης.
Επομένως, ο αριθμός των προφίλ δεν είναι επαρκείς πληροφορίες.
Η ομάδα μηχανικών πρέπει να συγκρίνει:
Διαστάσεις διατομής-
Πάχος υλικού
Δύναμη
Διαμόρφωση κάμψης
Συμβατότητα εργαλείων
Χωρητικότητα άξονα
Εύρος ρύθμισης
Εναλλάξιμα εργαλεία vs Dedicated Tooling
Υπάρχουν δύο γενικές στρατηγικές.
Αφιερωμένο Εργαλείο
Ένα σύστημα εργαλείων έχει σχεδιαστεί για ένα προφίλ.
Τα πλεονεκτήματα μπορεί να περιλαμβάνουν:
Σταθερή ρύθμιση
Σαφής ακολουθία σχηματισμού
Προβλέψιμη παραγωγή
Απλή λειτουργία
Εναλλάξιμα Εργαλεία
Στην ίδια πλατφόρμα μηχανής μπορούν να εγκατασταθούν διαφορετικά σετ εργαλείων σε ρολό.
Αυτό μπορεί να είναι χρήσιμο όταν πολλά προϊόντα είναι αρκετά παρόμοια.
Ωστόσο, τα εναλλάξιμα εργαλεία δεν θα πρέπει να αντιμετωπίζονται ως απεριόριστη ευελιξία.
Το μηχάνημα έχει ακόμα μηχανικά όρια.
Ο αγοραστής θα πρέπει να ρωτήσει:
Ποιο είναι το πραγματικό εύρος προφίλ;
Πόσο καιρό διαρκεί η αλλαγή εργαλείων;
Αλλάζει η απόσταση του άξονα;
Οι οδηγοί είναι ρυθμιζόμενοι;
Τα συστήματα διάτρησης είναι κοινά;
Υποστηρίζονται διαφορετικά πάχη;
Γιατί έχει σημασία η αντοχή του υλικού
Το πάχος από μόνο του δεν καθορίζει τις απαιτήσεις διαμόρφωσης.
Για παράδειγμα:
Ένα υλικό 2,0 mm με σχετικά χαμηλή αντοχή διαρροής και δομικός χάλυβας υψηλής αντοχής 2,0 mm μπορεί να απαιτεί διαφορετικά φορτία διαμόρφωσης και διαφορετικές στρατηγικές εργαλείων.
Η υψηλότερη αντοχή μπορεί να επηρεάσει:
Απαιτούμενη ροπή
Springback
Ακτίνα κάμψης
Ακολουθία σχηματισμού
Σχέδιο ρολού
Φόρτωση άξονα
Απαιτήσεις κοπής
Ως εκ τούτου, μια προσφορά επαγγελματικής μηχανής θα πρέπει να ζητά αντοχή υλικού όπου χρειάζεται.
Οι δημοσιευμένες πληροφορίες μηχανής της IUWON περιλαμβάνουν την αντοχή διαρροής υλικού μεταξύ των παραμέτρων που λαμβάνονται υπόψη στη διαμόρφωση του μηχανήματος, με παράδειγμα προδιαγραφές εξοπλισμού που εκτείνονται σε υλικά έως και 550 MPa, ανάλογα με τη συγκεκριμένη μηχανή.
Springback: Γιατί έχει σημασία
Όταν το μέταλλο κάμπτεται, τείνει να ανακάμψει μερικώς προς την αρχική του γεωμετρία αφού αφαιρεθεί η δύναμη σχηματισμού.
Αυτό ονομάζεται Springback.
Το Springback επηρεάζεται από:
Αντοχή υλικού
Πάχος
Ακτίνα κάμψης
Γωνία σχηματισμού
Ιδιότητες υλικού
Μέθοδος σχηματισμού
Στη διαμόρφωση κυλίνδρων, η ακολουθία διαμόρφωσης μπορεί να σχεδιαστεί για να ελέγχει την προοδευτική παραμόρφωση.
Στο πάτημα του φρεναρίσματος, το πρόγραμμα CNC μπορεί να αντισταθμίσει μέσω των παραμέτρων ελέγχου γωνίας κάμψης και διεργασίας.
Επομένως, κατά την αξιολόγηση οποιουδήποτε μηχανήματος, ο αγοραστής δεν θα πρέπει μόνο να ρωτήσει:
"Μπορεί να λυγίσει αυτό το υλικό;"
Η καλύτερη ερώτηση είναι:
"Πώς η διαδικασία ελέγχει την τελική γεωμετρία μετά την επιστροφή του ελατηρίου;"
Ποιότητα Επιφανείας: Ένα σημαντικό ζήτημα για τον γαλβανισμένο χάλυβα
Πολλά βιομηχανικά προφίλ κατασκευάζονται από:
Γαλβανισμένος χάλυβας
Προ{0}}βαμμένο ατσάλι
Ανοξείδωτο ατσάλι
Αλουμίνιο
Το υλικό μπορεί να έχει ήδη ένα φινίρισμα επιφάνειας που πρέπει να παραμείνει ανέπαφο.
Για παράδειγμα:
Πάνελ στέγης
Εξαρτήματα τοποθέτησης ηλιακού
Δίσκοι καλωδίων
Εξωτερικά προφίλ
μπορεί να εκτεθεί στις καιρικές συνθήκες μετά την εγκατάσταση.
Οι επιφανειακές γρατσουνιές μπορούν επομένως να γίνουν κάτι περισσότερο από ένα καλλυντικό ζήτημα.
Οι πιθανές αιτίες περιλαμβάνουν:
Ακατάλληλη επιφάνεια ρολού
Λανθασμένη ευθυγράμμιση
Συντρίμμια υλικών
Υπερβολική πίεση σχηματισμού
Λανθασμένη ρύθμιση οδηγού
Κατεστραμμένο εργαλείο
Η διαδικασία διαμόρφωσης θα πρέπει επομένως να σχεδιαστεί γύρω από τις απαιτήσεις γεωμετρίας και επιφάνειας.
Industry Matching: Cable Tray Manufacturing
Η παραγωγή συρταριού καλωδίων είναι ένα καλό παράδειγμα μιας εφαρμογής που-εξυπηρετεί.
Ένας τυπικός κατασκευαστής δίσκων καλωδίων μπορεί να χρειαστεί:
Πλάτος 50–800 mm
Διαφορετικά ύψη πλευρικών τοιχωμάτων
Πολλαπλά σχέδια διάτρησης
Πολλαπλά μήκη
Γαλβανισμένος χάλυβας
Υψηλός όγκος παραγωγής
Ανάλογα με το σχέδιο, η σειρά παραγωγής μπορεί να είναι:
Decoiling → Leveling → Servo Feeding → Punching → Forming → Cutting → Stacking
Η IUWON προσφέρει επί του παρόντος λύσεις συρταριών καλωδίων για διαμορφώσεις σκάλας, διάτρητου, συμπαγούς-πάτου, αυλακιού, συρμάτινου-πλέγματος και βαρέως τύπου-.
Τι λύνει το Roll Forming για τους κατασκευαστές δίσκων καλωδίων;
Η αξία δεν είναι απλώς ότι το μηχάνημα "φτιάχνει δίσκους καλωδίων".
Μπορεί να αντιμετωπίσει συγκεκριμένα προβλήματα παραγωγής.
Πρόβλημα 1: Επαναλαμβανόμενα μοτίβα οπών
Η ενσωματωμένη διάτρηση μπορεί να τοποθετήσει τρύπες πριν ή κατά τη διαμόρφωση σύμφωνα με το σχέδιο της γραμμής.
Πρόβλημα 2: Μακριά τελειωμένα τμήματα
Η συνεχής διαμόρφωση μειώνει την ανάγκη επανειλημμένης τοποθέτησης μακριών φύλλων.
Πρόβλημα 3: Πολλαπλά μεγέθη
Η αρχιτεκτονική εργαλείων και προσαρμογής μπορεί να σχεδιαστεί γύρω από το απαιτούμενο εύρος προφίλ.
Πρόβλημα 4: Συνέπεια παραγωγής
Η ίδια ακολουθία σχηματισμού επαναλαμβάνεται συνεχώς.
Πρόβλημα 5: Ξεχωριστές λειτουργίες
Η διάτρηση, η διαμόρφωση και η κοπή μπορούν να ενσωματωθούν σε μία γραμμή.
Αυτό είναι ένα-πλεονέκτημα ροής παραγωγής παρά ένα απλό πλεονέκτημα προδιαγραφών μηχανής-.
Τι γίνεται εάν ένας κατασκευαστής δίσκου καλωδίων χρησιμοποιεί φρένο πίεσης;
Ένα πατημένο φρένο μπορεί να δημιουργήσει πολλές διαμορφώσεις δίσκου.
Αλλά η διαδικασία παραγωγής μπορεί να απαιτεί:
Προετοιμασία κενού → Επεξεργασία οπών → Τοποθέτηση → Κάμψη → Επανατοποθέτηση → Πρόσθετη κάμψη
Για προσαρμοσμένους δίσκους χαμηλού όγκου-αυτό μπορεί να είναι απολύτως πρακτικό.
Ωστόσο, για τυποποιημένους δίσκους μεγάλου-όγκου, ο κατασκευαστής θα πρέπει να αξιολογήσει:
Φόρτος εργασίας χειριστή
Χρόνος κύκλου κάμψης
Χειρισμός φύλλων
Επεξεργασία οπών
Long-τοποθέτηση εξαρτημάτων
Ολοκληρωμένη-συνοχή μήκους
Η σημαντική διάκριση είναι:
Η τεχνική σκοπιμότητα δεν σημαίνει αυτόματα καταλληλότητα παραγωγής.
Αντιστοίχιση κλάδου: Προφίλ στερέωσης ηλιακής ενέργειας
Οι ηλιακές δομές στήριξης είναι μια άλλη ισχυρή εφαρμογή διαμόρφωσης ρολού-.
Τα προϊόντα μπορεί να περιλαμβάνουν:
Ηλιακές ράγες
κανάλια C
κανάλια U
Κανάλια γόνατου
Τεγίδες
Υποστηρικτικές αναρτήσεις
Προφίλ επίγειας-στερέωσης
Οι πληροφορίες ηλιακού προφίλ της IUWON υποδεικνύουν ότι τα εργαλεία αναπτύσσονται γύρω από το σχεδιασμό διατομής, το πάχος του υλικού, τη μηχανική αντοχή, τη μέθοδο εγκατάστασης και τις απαιτήσεις σύνδεσης, με προσαρμοσμένα προφίλ όπως C, U, L, Omega, Hat και άλλα τμήματα.
Πού βοηθά το Roll Forming στην ηλιακή κατασκευή;
Σκεφτείτε μια ηλιακή ράγα με επαναλαμβανόμενες οπές στερέωσης.
Μια κατάλληλη γραμμή μπορεί να ενσωματώσει:
Πηνίο → Ισοπέδωση → Τροφοδοσία σερβομηχανισμού → Διάτρηση → Μορφοποίηση → Κοπή
Αυτό μπορεί να συνδέσει τη θέση του:
Τρύπες στερέωσης
Μήκος προφίλ
Διαμόρφωση
Τομή
Το αποτέλεσμα είναι μια πιο συγχρονισμένη διαδικασία παραγωγής.
Για έναν κατασκευαστή ηλιακών, αυτό μπορεί να μειώσει την ανάγκη μετακίνησης ημι{0}}των ημικατεργασμένων προϊόντων μεταξύ ανεξάρτητων μηχανών.
Πού μπορεί να είναι ακόμα χρήσιμο το Press Brake στην κατασκευή ηλιακών;
Οι ηλιακές κατασκευές περιέχουν επίσης εξαρτήματα που δεν είναι μεγάλα συνεχή προφίλ.
Τα παραδείγματα περιλαμβάνουν:
Μικρά στηρίγματα
Πλάκες σύνδεσης
Ειδικά εξαρτήματα στήριξης
Προσαρμοσμένα εξαρτήματα τοποθέτησης
Αυτά τα μέρη μπορεί να έχουν:
Διαφορετικές γωνίες κάμψης
Διαφορετικά μήκη
Διαφορετικές ρυθμίσεις οπών
Χαμηλοί όγκοι παραγωγής
Για αυτά τα προϊόντα, το φρενάρισμα μπορεί να προσφέρει μεγαλύτερη ευελιξία.
Αυτό δείχνει μια σημαντική αρχή:
Μια βιομηχανία δεν έχει απαραίτητα μια τεχνολογία διαμόρφωσης. Διαφορετικά εξαρτήματα στο ίδιο σύστημα προϊόντος ενδέχεται να απαιτούν διαφορετικές διαδικασίες.
Ταίριασμα βιομηχανίας: Τεγίδες C/Z
Οι τεγίδες C και Z είναι μακριά δομικά προφίλ που χρησιμοποιούνται σε συστήματα κτιρίων.
Η παραγωγή τους συχνά απαιτεί:
Συνεπής διατομή-
Δομική αντοχή
Επαναλαμβανόμενα μήκη
Διάτρηση τρύπας
Πολλαπλά μεγέθη προφίλ
Υψηλοί όγκοι παραγωγής
Αυτό ταιριάζει με τη συνεχή φύση της διαμόρφωσης ρολού.
Η IUWON προσφέρει λύσεις διαμόρφωσης τεγίδων C, Z, C/Z, Sigma, U και βαρέως-gauge, με τη δημοσιευμένη διαδικασία διαμόρφωσης τεγίδων που ξεκινά από το εύρος μεγέθους προφίλ, το πάχος του υλικού, τις απαιτήσεις διάτρησης και την ικανότητα παραγωγής.
Γιατί η παραγωγή Purlin χρειάζεται κάτι περισσότερο από "μια δυνατή μηχανή"
Για βαριά δομικά προφίλ, οι αγοραστές θα πρέπει να διερευνήσουν:
Διάμετρος άξονα
Υλικό ρολού
Δομή σταθμού
Ικανότητα μετάδοσης
Ισχύς κινητήρα
Αντοχή υλικού
Σύστημα διάτρησης
Σύστημα κοπής
Για παράδειγμα, οι γενικές προδιαγραφές εξατομικευμένου εξοπλισμού της IUWON απαριθμούν παραδείγματα, όπως διάμετρος άξονα 50–100 mm, σταθμοί διαμόρφωσης 10–30, κύριος κινητήρας 7,5–45 kW και υδραυλική ή ιπτάμενη κοπή, ανάλογα με τη συγκεκριμένη μηχανή και εφαρμογή.
Αυτοί οι αριθμοί δεν πρέπει να ερμηνεύονται ως καθολικές προδιαγραφές.
Καταδεικνύουν ένα σημαντικό σημείο:
Οι παράμετροι του μηχανήματος θα πρέπει να καθορίζονται από το προφίλ και τις απαιτήσεις παραγωγής.
Industry Matching: Προφίλ στέγης
Η παραγωγή στέγης συνήθως περιλαμβάνει μεγάλα προφίλ με σταθερή γεωμετρία.
Τα παραδείγματα περιλαμβάνουν:
Κυματοειδές φύλλο
Τραπεζοειδή πάνελ
Μόνιμα προφίλ ραφών
Προσαρμοσμένη αρχιτεκτονική στέγη
Επένδυση τοίχου
Η διαδικασία παραγωγής ταιριάζει φυσικά σε συνεχή διαμόρφωση.
Η γραμμή μπορεί να αποτελείται από:
Decoiler → Leveling → Roll Forming → Cutting → Stacking
Η κύρια αξία προέρχεται από τη συνεχή παραγωγή μακριών πλαισίων διατηρώντας τη συνοχή-διατομής.
Αντιστοίχιση βιομηχανίας: προστατευτικά κιγκλιδώματα
Η παραγωγή προστατευτικών κιγκλιδωμάτων απαιτεί μεγάλα δομικά τμήματα.
Ανάλογα με το προϊόν, η γραμμή μπορεί να ενσωματώσει:
Χειρισμός πηνίου
ισοπέδωση
Γροθιά
Σχηματισμός ρολού
Τομή
Η γεωμετρία του προφίλ, η αντοχή του υλικού, η διάταξη των οπών και το τελικό μήκος καθορίζουν τη διαμόρφωση του μηχανήματος.
Ο βασικός στόχος παραγωγής δεν είναι απλώς η κάμψη του χάλυβα.
Διατηρεί το απαιτούμενο δομικό προφίλ επανειλημμένα σε μεγάλες περιόδους παραγωγής.
Αντιστοίχιση κλάδου: υδρορροές και στόμια
Οι υδρορροές και τα στόμια έχουν συνεχείς γεωμετρίες προφίλ.
Η παραγωγή τους μπορεί να απαιτεί:
Λεπτός γαλβανισμένος χάλυβας
Προ{0}}βαμμένο ατσάλι
Αλουμίνιο
Ανοξείδωτο ατσάλι
Μακριά τελειωμένα τμήματα
Η διαμόρφωση σε ρολό μπορεί να δημιουργήσει συνεχόμενα προφίλ και να τα κόψει στα απαιτούμενα μήκη.
Για διακοσμητικά ή αρχιτεκτονικά προϊόντα, η προστασία της επιφάνειας είναι ιδιαίτερα σημαντική.
Αντιστοίχιση κλάδου: Προφίλ θυρών και παραθύρων
Τα προφίλ θυρών και παραθύρων μπορεί να είναι πιο περίπλοκα.
Μπορεί να περιλαμβάνουν:
Πολλαπλές στροφές
Ενισχυτικά χαρακτηριστικά
Συμπλεκόμενες άκρες
Κομμάτια
Χείλια
Ανάγλυφα τμήματα
Η σταθερή διατομή- εξακολουθεί να κάνει τη διαμόρφωση κυλίνδρων σχετική.
Ωστόσο, η αλληλουχία σχηματισμού γίνεται πιο κρίσιμη.
Το μηχάνημα θα πρέπει να σχεδιαστεί γύρω από το ακριβές προφίλ και όχι ένα γενικό "μηχάνημα προφίλ πόρτας".
Αντιστοίχιση κλάδου: Στοιχεία ραφιών αποθήκευσης
Τα ράφια αποθήκευσης συχνά περιέχουν:
Όρθιοι
Δοκάρια
Στηρίγματα
Κανάλια
Ενισχυτικά μέλη
Ορισμένα εξαρτήματα είναι άριστα υποψήφια ρολά.
Άλλα μπορεί να είναι πιο κατάλληλα για φρενάρισμα ή στάμπα.
Για ορθοστάτες ραφιών με επαναλαμβανόμενες οπές, μια ενσωματωμένη γραμμή διάτρησης + διαμόρφωσης κυλίνδρων μπορεί να είναι ιδιαίτερα χρήσιμη.
Για μικρά προσαρμοσμένα στηρίγματα, ένα φρένο πίεσης μπορεί να είναι πιο ευέλικτο.
Και πάλι, το στοιχείο-και όχι το όνομα του κλάδου-καθορίζει τη διαδικασία.
Ο ίδιος κλάδος μπορεί να έχει διαφορετικές απαιτήσεις εξοπλισμού
Αυτό είναι ένα από τα πιο σημαντικά συμπεράσματα για τους υπεύθυνους αγορών.
Σκεφτείτε τον κατασκευαστικό κλάδο.
Μπορεί να απαιτεί:
Πάνελ στέγης
Τεγίδες
Αναβοσβήνει
Στηρίγματα
Δίσκοι καλωδίων
Δομικά κανάλια
Αυτά τα προϊόντα δεν μπορούν να αξιολογηθούν όλα με έναν γενικό κανόνα επιλογής μηχανημάτων-.
Πάνελ στέγης
Συνεχής διαμόρφωση ρολού.
C/Z Purlin
Συνεχής διαμόρφωση ρολού.
Προσαρμοσμένο που αναβοσβήνει
Ενδεχομένως πατήστε το φρένο.
Μικρός βραχίονας σύνδεσης
Ενδεχομένως πιέστε το φρένο ή στάμπα.
Δίσκος καλωδίων
Συχνά ισχυρός υποψήφιος για ολοκληρωμένη διαμόρφωση κυλίνδρων.
Επομένως:
Η ταξινόμηση του κλάδου είναι μόνο το πρώτο επίπεδο επιλογής εξοπλισμού. Η ταξινόμηση προϊόντων είναι το επόμενο επίπεδο. Η ταξινόμηση παραγωγής είναι το τελικό επίπεδο.
Μια μέθοδος επιλογής εξοπλισμού τριών-επιπέδων
Ένα χρήσιμο πλαίσιο προμηθειών είναι:
Βιομηχανία
Σε ποιο κλάδο είσαι;
Κατασκευή
Ηλιακός
Ηλεκτρικός
Υποδομή
Αποθήκευση
Αυτοκίνητο
Γενική κατασκευή
Προϊόν
Τι ακριβώς κατασκευάζεις;
Δίσκος καλωδίων
Ηλιακός σιδηρόδρομος
Γ τεγίδα
Προστατευτικό κιγκλίδωμα
Υποστήριγμα
Πάνελ οροφής
Παραγωγή
Πώς το κατασκευάζετε;
Τόμος
Μήκος
Πάχος
Μοτίβο τρύπας
Αλλαγή
Αυτοματοποίηση
Ανοχή
Μόνο αφού γίνουν κατανοητά και τα τρία επίπεδα, μπορεί να προσδιοριστεί η σωστή διαμόρφωση του μηχανήματος.
«Επεκτείνουμε την παραγωγή»
Ας υποθέσουμε ότι ένα εργοστάσιο χρησιμοποιεί αυτή τη στιγμή φρένα.
Η παραγωγή έχει αυξηθεί.
Οι χειριστές εργάζονται υπερωρίες.
Οι παραγγελίες γίνονται όλο και πιο επαναλαμβανόμενες.
Τα ίδια προφίλ παράγονται κάθε εβδομάδα.
Αυτή είναι μια κατάσταση όπου η διοίκηση πρέπει να αξιολογήσει εάν μια αποκλειστική γραμμή διαμόρφωσης ρολού μπορεί να αλλάξει τη δομή παραγωγής.
Τα βασικά ερωτήματα είναι:
Ποια προϊόντα καταναλώνουν τις περισσότερες ώρες μηχανής;
Ποια προφίλ επαναλαμβάνονται πιο συχνά;
Ποια προϊόντα απαιτούν τον περισσότερο χειροκίνητο χειρισμό;
Ποια προϊόντα είναι μακριά;
Ποια προϊόντα έχουν σταθερές-διατομές;
Ποια προϊόντα έχουν επαναλαμβανόμενες τρύπες;
Αυτά τα προϊόντα μπορεί να είναι υποψήφια για μετατροπή σε συνεχή διαμόρφωση κυλίνδρων.
Η εταιρεία δεν χρειάζεται απαραίτητα να αντικαταστήσει όλα τα φρένα πίεσης.
Μπορεί απλώς να χρειαστεί να μετακινήσετε-υψηλού όγκου επαναλαμβανόμενα προϊόντα σε μια αποκλειστική γραμμή διαμόρφωσης ρολού.
"Έχουμε πάρα πολλές προσαρμοσμένες παραγγελίες"
Τώρα σκεφτείτε το αντίθετο.
Ένα εργοστάσιο λαμβάνει:
20 διαφορετικοί πελάτες
30 διαφορετικά σχέδια
Μικρές ποσότητες
Συχνές αλλαγές γεωμετρίας
Μια ειδική μηχανή διαμόρφωσης κυλίνδρων για κάθε προϊόν θα δημιουργούσε μεγάλο βάρος εργαλείων.
Σε αυτήν την περίπτωση, το εργοστάσιο θα πρέπει να αξιολογήσει εάν η παραγωγή φρένων με ευέλικτη πίεση-είναι καταλληλότερη.
Αυτός είναι ο λόγος για τον οποίο ένας υπεύθυνος κατασκευαστής μορφοποίησης κυλίνδρων δεν πρέπει να πουλά ένα μηχάνημα απλώς και μόνο επειδή ο πελάτης ρωτά για τη μορφοποίηση κυλίνδρων.
Ο σωστός ρόλος του κατασκευαστή είναι να καθορίσει εάν η διαδικασία είναι κατάλληλη.
«Πρέπει να παράγουμε περισσότερα με το ίδιο εργατικό δυναμικό»
Αυτό είναι ένα άλλο κοινό βιομηχανικό πρόβλημα.
Ας υποθέσουμε ότι μια εταιρεία έχει:
Περιορισμένοι χειριστές
Αύξηση παραγγελιών
Μακριά προφίλ
Επαναλαμβανόμενα προϊόντα
Η λύση μπορεί να μην είναι απλώς η πρόσληψη περισσότερων εργαζομένων.
Η εταιρεία μπορεί να αξιολογήσει:
Αυτόματος χειρισμός πηνίου
Σερβοτροφοδοσία
Ενσωματωμένη διάτρηση
Αυτόματη κοπή
Αυτόματη στοίβαξη
Διαχείριση συνταγών
Μια γραμμή διαμόρφωσης ρολού μπορεί επομένως να γίνει ένας τρόπος αναδιάρθρωσης της ροής εργασιών παραγωγής.
"Το προϊόν μας αλλάζει"
Ένας πελάτης μπορεί να πει:
«Το τρέχον προφίλ μας έχει πλάτος 100 mm, αλλά ενδέχεται να παρουσιάσουμε εκδόσεις 120 mm και 150 mm το επόμενο έτος».
Αυτό αλλάζει τη διαδικασία-επιλογής μηχανήματος.
Ο αγοραστής δεν θα πρέπει μόνο να ρωτήσει εάν μπορεί να παραχθεί το τρέχον προφίλ.
Παρακαλώ:
Μπορεί το μηχάνημα να χωρέσει το μελλοντικό πλάτος;
Μπορεί να αλλάξει το εργαλείο;
Μπορούν να προσαρμοστούν οι οδηγοί;
Μπορούν οι άξονες να χειριστούν μελλοντικά φορτία;
Μπορεί να διαμορφωθεί εκ νέου η διάτρηση;
Μπορούν να αποθηκευτούν οι συνταγές ελέγχου;
Θα απαιτηθούν πρόσθετα εργαλεία;
Αυτό είναι όπου η αγορά που βασίζεται μόνο στη σημερινή προσφορά μπορεί να δημιουργήσει μελλοντικούς περιορισμούς.
"Χρειαζόμαστε μια μηχανή για ένα νέο εργοστάσιο"
Για μια νέα μονάδα παραγωγής, η επιλογή εξοπλισμού θα πρέπει να ξεκινήσει με τον προγραμματισμό της παραγωγής.
Το εργοστάσιο θα πρέπει να καθορίσει:
Περιοχή Πρώτων Υλών
Πού αποθηκεύονται τα πηνία;
Φόρτωση πηνίου
Πώς μεταφέρονται τα πηνία;
Γραμμή Διαμόρφωσης
Πόσος χώρος δαπέδου απαιτείται;
Τελειωμένο Προϊόν
Πώς αποφορτίζονται τα προφίλ 6 m ή 12 m;
Στοίβαξη
Πώς ομαδοποιούνται τα προϊόντα;
Συσκευασία
Πώς προετοιμάζονται τα προϊόντα για αποστολή;
Εσωτερική Logistics
Πώς μετακινείται το υλικό μεταξύ των σταδίων;
Μια γραμμή διαμόρφωσης κυλίνδρων θα πρέπει επομένως να σχεδιαστεί ως μέρος της ροής εργασιών του εργοστασίου.
Οι πληροφορίες λύσης της IUWON περιλαμβάνουν συγκεκριμένα-σχεδιασμό διάταξης γραμμής παραγωγής ως μέρος προσαρμοσμένων έργων διαμόρφωσης ρολού.
Το πραγματικό κόστος μιας διαδικασίας διαμόρφωσης
Η τιμή του μηχανήματος είναι μόνο ένα συστατικό.
Ένα πιο χρήσιμο μοντέλο κόστους είναι:
Συνολικό κόστος παραγωγής=Υλικό + Εργασία + Χρόνος Μηχανής + Κατανομή εργαλείων + Ενέργεια + Σκραπ + Συντήρηση + Δευτερεύουσες λειτουργίες + Χειρισμός
Αυτή η εξίσωση αλλάζει ανάλογα με τη διαδικασία.
Για τη διαμόρφωση ρολού:
Η επένδυση σε εργαλεία μπορεί να είναι σημαντική
Η συνεχής έξοδος μπορεί να είναι υψηλή
Η ενσωματωμένη διάτρηση μπορεί να μειώσει τη δευτερεύουσα επεξεργασία
Η εργασία μπορεί να συγκεντρωθεί γύρω από τη λειτουργία της γραμμής
Ο χειρισμός του υλικού μπορεί να είναι συνεχής
Για πατημένο φρενάρισμα:
Τα εργαλεία μπορεί να είναι ευέλικτα
Οι μικρές παρτίδες μπορεί να είναι ευκολότερες
Η εργασία και ο χειρισμός μπορούν να αυξηθούν με πολλαπλές στροφές
Το κενό παρασκεύασμα μπορεί να είναι ξεχωριστό
Τα μεγάλα εξαρτήματα ενδέχεται να απαιτούν περισσότερο χειρισμό από τον χειριστή
Επομένως, η σύγκριση μόνο της τιμής αγοράς του μηχανήματος μπορεί να οδηγήσει σε παραπλανητικά συμπεράσματα.
Γιατί το "Φτηνό μηχάνημα" μπορεί να γίνει μια ακριβή απόφαση παραγωγής
Ας υποθέσουμε ότι ο Προμηθευτής Α προσφέρει χαμηλότερη τιμή εξοπλισμού.
Ο προμηθευτής Β προσφέρει υψηλότερη τιμή αλλά περιλαμβάνει:
Καλύτερη ενσωμάτωση διάτρησης
Αυτόματη στοίβαξη
Πιο κατάλληλο εργαλείο
Υψηλότερη-χωρητικότητα μετάδοσης
Δοκιμή παραγωγής
Εγκατάσταση
Εκπαίδευση χειριστή
Ο αγοραστής δεν πρέπει απλώς να συγκρίνει:
Προμηθευτής Α Τιμή έναντι Τιμή Προμηθευτή Β
Η καλύτερη σύγκριση είναι:
Δυνατότητα παραγωγής που παραδίδεται από τον Α έναντι παραγωγικής ικανότητας που παραδίδεται από τον Β
Αυτό είναι ιδιαίτερα σημαντικό για προσαρμοσμένα έργα διαμόρφωσης ρολού.
Τι πρέπει να συγκρίνεται μεταξύ των προμηθευτών Roll Forming;
Μια σοβαρή τεχνική σύγκριση θα πρέπει να περιλαμβάνει:
Μηχανικός
Δομή πλαισίου
Διάμετρος άξονα
Υλικό ρολού
Ρουλεμάν
Μετάδοση
Μοτέρ
Κιβώτιο ταχυτήτων
Διαμόρφωση
Αριθμός σταθμών
Ακολουθία σχηματισμού
Ανοχή προφίλ
Προστασία επιφάνειας
Γροθιά
Τύπος
Ακρίβεια τρύπας
Ταχύτητα
Διαμόρφωση μήτρας
Τομή
Υδραυλικά ή ιπτάμενα
Ακρίβεια μήκους
Τελική ποιότητα
Ελεγχος
PLC
HMI
Servo
Κωδικοποιητής
Διαχείριση συνταγών
Παραγωγή
Δοκιμασμένη έξοδος
Αλλαγή
Χειρισμός υλικών
Στοίβαξη
Υπηρεσία
Εγκατάσταση
Εκπαίδευση
Ανταλλακτικά
Απομακρυσμένη υποστήριξη
Ποιες ερωτήσεις πρέπει να κάνετε στον κατασκευαστή;
Πριν υπογράψετε μια σύμβαση εξοπλισμού, ρωτήστε:
Σχετικά με το Προϊόν
"Έχετε αναθεωρήσει το πραγματικό μας σχέδιο;"
Σχετικά με το Υλικό
"Έχετε αξιολογήσει την πραγματική ποιότητα και αντοχή του υλικού μας;"
Σχετικά με το Tooling
"Πώς καθορίστηκε η ακολουθία σχηματισμού;"
Σχετικά με το Punching
"Μπορείτε να δοκιμάσετε το πραγματικό μας σχέδιο οπών;"
Σχετικά με την κοπή
"Ποια μέθοδος κοπής θα χρησιμοποιηθεί και γιατί;"
Σχετικά με την ταχύτητα
"Ποια είναι η αναμενόμενη αποτελεσματική παραγωγή παραγωγής, όχι μόνο η μέγιστη ταχύτητα διαμόρφωσης;"
Σχετικά με το Changeover
"Πόσο καιρό χρειάζεται για να αλλάξει από το προϊόν Α στο προϊόν Β;"
Σχετικά με τη δοκιμή
"Μπορείτε να παράγετε δείγματα χρησιμοποιώντας το υλικό μας πριν από την αποστολή;"
Σχετικά με την Υπηρεσία
"Ποιος θα αναθέσει το μηχάνημα;"
Αυτές οι ερωτήσεις βοηθούν στη μετακίνηση της συζήτησης από τη γλώσσα πωλήσεων στη γλώσσα μηχανικής.
Γιατί έχει σημασία ο εργοστασιακός έλεγχος
Ένα μηχάνημα που λειτουργεί άδειο αποδεικνύει πολύ λίγα.
Ένα μηχάνημα που παράγει το πραγματικό προφίλ του πελάτη είναι πολύ πιο σημαντικό.
Η δοκιμή πρέπει να επαληθεύει:
Πλάτος προφίλ
Ύψος προφίλ
Γωνίες κάμψης
Ευθύτητα
Συστροφή
Θέση τρύπας
Τρύπα γήπεδο
Τελειωμένο μήκος
Ποιότητα επιφάνειας
Σταθερότητα παραγωγής
Για προσαρμοσμένο εξοπλισμό, η παραγωγή δείγματος είναι ένα από τα πιο χρήσιμα στάδια πριν από την αποστολή.
Η IUWON περιγράφει τις δοκιμές και την επιθεώρηση του εργοστασίου ως μέρος της διαδικασίας του έργου της, με την επαλήθευση παραγωγής που χρησιμοποιείται για την επιβεβαίωση διαμόρφωσης, διάτρησης, κοπής και λειτουργίας του μηχανήματος.
Τι πρέπει να συμβεί μετά την παράδοση;
Μια γραμμή διαμόρφωσης ρολού είναι ένα περιουσιακό στοιχείο παραγωγής, όχι μια αυτόνομη συσκευή.
Ο αγοραστής μπορεί να χρειαστεί:
Μηχανολογική εγκατάσταση
Ηλεκτρική σύνδεση
Ευθυγράμμιση ρολού
Ρύθμιση παραμέτρων
Ρύθμιση διάτρησης
Βαθμονόμηση κοπής
Εκπαίδευση χειριστή
Εκπαίδευση συντήρησης
Ο στόχος δεν είναι:
Παραδόθηκε η μηχανή
Ο στόχος είναι:
Πιστοποιημένο προϊόν που παράγεται συνεχώς.
Αυτή η διάκριση είναι κρίσιμη κατά την επιλογή κατασκευαστή.
IUWON: Από τον προμηθευτή μηχανών στον πάροχο λύσεων παραγωγής
Η IUWON τοποθετείται ως κατασκευαστής που επικεντρώνεται ειδικά στη διαμόρφωση μεταλλικών-φύλλων σε ρολό, με περισσότερα από 20 χρόνια εμπειρίας στον κλάδο και έργα που εξυπηρετούν περισσότερες από 50 χώρες. Ο δημόσιος ιστότοπός του παραθέτει κατηγορίες προϊόντων που καλύπτουν δίσκους καλωδίων, προφίλ ηλιακής τοποθέτησης, τεγίδες C/Z, στέγες, προστατευτικά κιγκλιδώματα, υδρορροές, πόρτες και παράθυρα, σχάρες αποθήκευσης και άλλες εφαρμογές μορφοποίησης ρολού-.
Για έναν αγοραστή, αυτά τα στοιχεία δεν είναι η μόνη σημαντική εκτίμηση.
Το πιο σημαντικό ερώτημα είναι:
Μπορεί ο κατασκευαστής να κατανοήσει τη σχέση μεταξύ του προϊόντος μου, του υλικού μου και της διαδικασίας παραγωγής μου;
Εκεί γίνεται σημαντική η προσαρμοσμένη μηχανική.
Custom Engineering Logic της IUWON
Οι δημοσιευμένες πληροφορίες της IUWON περιγράφουν προσαρμοσμένες λύσεις μηχανών που βασίζονται σε:
Σχέδιο προφίλ
Πάχος υλικού
Ταχύτητα παραγωγής
Απαιτήσεις διάτρησης
Τελειωμένο μήκος
Παραγωγική ικανότητα
Απαιτήσεις εφαρμογής
Η δομή του μηχανήματος, η διαμόρφωση του κυλίνδρου, το σύστημα ελέγχου και το τμήμα κοπής διαμορφώνονται σύμφωνα με αυτές τις απαιτήσεις.
Αυτό είναι σημαντικό γιατί μια μηχανή διαμόρφωσης ρολού δεν πρέπει να επιλέγεται αποκλειστικά με βάση το όνομα του προϊόντος.
Για παράδειγμα:
"Μηχανή δίσκου καλωδίων"
δεν λέει αρκετά σε έναν μηχανικό.
Ο μηχανικός πρέπει ακόμα να γνωρίζει:
Πλάτος δίσκου
Πλαϊνό ύψος
Πάχος
Υλικό
Μοτίβο τρύπας
Μήκος
Απαιτούμενη έξοδος
Συχνότητα αλλαγής
Μόνο τότε μπορεί το μηχάνημα να διαμορφωθεί σωστά.
Προσέγγιση της IUWON στα έργα συρταριών καλωδίων
Το IUWON απαριθμεί επί του παρόντος αποκλειστικές λύσεις για:
Δίσκοι καλωδίων σκάλας
Διάτρητοι δίσκοι καλωδίων
Συμπαγείς-κάτω δίσκοι καλωδίων
Διαδρομές καλωδίων
Δίσκοι καλωδίων από συρμάτινο πλέγμα
Δίσκοι καλωδίων-βαρέως τύπου
Αξεσουάρ δίσκου καλωδίων
Αυτή η δομή προϊόντος αντικατοπτρίζει μια σημαντική μηχανική πραγματικότητα:
Ο "Δίσκος καλωδίων" δεν είναι ένα μόνο προϊόν.
Οι διαφορετικές δομές δίσκων δημιουργούν διαφορετικές απαιτήσεις διαμόρφωσης, διάτρησης, συγκόλλησης, υλικού και χειρισμού.
Για παράδειγμα, οι δίσκοι καλωδίων με συμπαγή-κάτω μέρος ενδέχεται να απαιτούν συγκεκριμένο έλεγχο διαμόρφωσης, επειδή η συνεχής κάτω πλάκα επηρεάζει τη στήριξη, την ευθυγράμμιση, την κατανομή φορτίου και τη σύνδεση μεταξύ των τμημάτων του δίσκου. Οι πληροφορίες του συμπαγούς-κάτω δίσκου του IUWON προσδιορίζουν το πλάτος, το ύψος της πλευράς, το πάχος, το υλικό, την επεξεργασία επιφάνειας, το μήκος κοπής και την πρόσθετη επεξεργασία, όπως διάτρηση, ανάγλυφη και ακαμψία νευρώσεων ως παράγοντες προσαρμογής.
Προσέγγιση της IUWON στα έργα ηλιακού προφίλ
Τα ηλιακά συστήματα στερέωσης περιέχουν πολλαπλά δομικά προφίλ.
Το τρέχον χαρτοφυλάκιο της IUWON περιλαμβάνει:
Ηλιακά κανάλια γόνατου
Ηλιακές ράγες τοποθέτησης
Ηλιακές τεγίδες
Βάσεις στήριξης φωτοβολταϊκών
Προφίλ τοποθέτησης φωτοβολταϊκών
Κατασκευές στερέωσης στο έδαφος
Αξεσουάρ ηλιακής τοποθέτησης
Οι πληροφορίες μηχανικής του προφίλ φωτοβολταϊκών τονίζουν:
Διατομή-
Πάχος υλικού
Μηχανική αντοχή
Μέθοδος εγκατάστασης
Απαιτήσεις σύνδεσης
πριν αναπτύξετε το σχέδιο εργαλείων σε ρολό.
Αυτή η προσέγγιση είναι χρήσιμη επειδή η ηλιακή βιομηχανία έχει συχνά προφίλ που φαίνονται παρόμοια αλλά εκτελούν διαφορετικές δομικές λειτουργίες.
Προσέγγιση της IUWON στα έργα Purlin
Για τεγίδες, η συζήτηση μηχανικής μπορεί να περιλαμβάνει:
Γεωμετρία C ή Z
Πλάτος Ιστού
Διαστάσεις φλάντζας
Μέγεθος χειλιών
Πάχος
Δύναμη
Γροθιά
Τελειωμένο μήκος
Αλλαγή προφίλ
Η δημοσιευμένη διαδικασία τεγίδων της IUWON ξεκινά με το εύρος μεγέθους προφίλ, το πάχος του υλικού, τις απαιτήσεις διάτρησης και την ικανότητα παραγωγής, ακολουθούμενη από τεχνική πρόταση, επιβεβαίωση λύσης, κατασκευή, δοκιμή και παράδοση.
Αυτό είναι το είδος της διαδικασίας που πρέπει να περιμένει ένας αγοραστής από έναν επαγγελματία προμηθευτή μορφοποίησης ρολού.
Ευρύτερη ικανότητα παραγωγής και προμήθειας της IUWON
Σύμφωνα με τον τρέχοντα ιστότοπο της IUWON, η εταιρεία εστιάζει σε μηχανήματα μορφοποίησης κυλίνδρων, ενώ παράλληλα συνδέει πελάτες με προϊόντα σε ρολό-και επιλεγμένους πόρους μεταλλικών πηνίων μέσω του δικτύου συνεργατών της. Το προφίλ της δημόσιας εταιρείας της αναφέρει περισσότερα από 20 χρόνια εμπειρίας στον κλάδο, αναφερόμενη εργοστασιακή έκταση άνω των 3 εκατομμυρίων τετραγωνικών μέτρων, ετήσιες πωλήσεις άνω των 50 εκατομμυρίων και εξυπηρέτηση σε περισσότερες από 50 χώρες.
Για τους αγοραστές εξοπλισμού, το σχετικό πακέτο είναι η δυνατότητα συνεργασίας με έναν προμηθευτή που καταλαβαίνει περισσότερα από το μεμονωμένο μηχάνημα διαμόρφωσης.
Η ευρύτερη αλυσίδα παραγωγής περιλαμβάνει:
Μεταλλικό πηνίο → Εξοπλισμός διαμόρφωσης → Τελειωμένο προφίλ → Εφαρμογή
Η κατανόηση αυτής της αλυσίδας μπορεί να κάνει την τεχνική επικοινωνία πιο αποτελεσματική.
Τι χρειάζεται να παρέχει ένα επαγγελματικό εργοστάσιο διαμόρφωσης ρολού;
Μια πλήρης σχέση προμηθευτή μπορεί να χωριστεί σε τέσσερα στάδια.
Στάδιο 1 - Μηχανική πριν από την παραγγελία
Ο κατασκευαστής θα πρέπει να βοηθήσει στην αξιολόγηση:
Σχέδιο προϊόντος
Υλικό
Πάχος
Δύναμη
Όγκος παραγωγής
Γροθιά
Τομή
Αυτοματοποίηση
Στάδιο 2 - Μηχανοβιομηχανία
Ο κατασκευαστής θα πρέπει να διαχειρίζεται:
Μηχανική κατασκευή
Εργαλεία σε ρολό
Μετάδοση
Υδραυλικό σύστημα
Ηλεκτρικός έλεγχος
Συνέλευση
Στάδιο 3 - Δοκιμή
Το εργοστάσιο θα πρέπει να επαληθεύσει:
Προφίλ
Γροθιά
Τομή
Ταχύτητα
Σταθερότητα
Στάδιο 4 - Εγκατάσταση και υποστήριξη
Ο προμηθευτής θα πρέπει να υποστηρίζει:
Εγκατάσταση
Θέση σε λειτουργία
Εκπαίδευση
Ανταλλακτικά
Τεχνική βοήθεια
Αυτή είναι η διαφορά μεταξύ της αγοράς ενός μηχανήματος και της δημιουργίας μιας λύσης παραγωγής.
Η σημασία μιας πραγματικής πηγής παραγωγής
Όταν αγοράζετε μια προσαρμοσμένη μηχανή διαμόρφωσης ρολού, η διάκριση μεταξύ μιας εμπορικής εταιρείας και ενός κατασκευαστή μπορεί να έχει σημασία.
Ένας κατασκευαστής με-εσωτερικές ικανότητες μηχανικής και παραγωγής μπορεί να είναι σε θέση να συντονίσει άμεσα:
Εργαλεία
Μηχανικός σχεδιασμός
Ηλεκτρολογικός σχεδιασμός
Δοκιμή παραγωγής
Τροποποιήσεις
Αντιμετώπιση προβλημάτων
Για προσαρμοσμένα έργα, αυτό μπορεί να μειώσει τα επίπεδα επικοινωνίας.
Ωστόσο, ο αγοραστής θα πρέπει να επαληθεύει τις πραγματικές δυνατότητες αντί να βασίζεται αποκλειστικά στη δηλωμένη ταυτότητα μιας εταιρείας.
Οι χρήσιμες ερωτήσεις περιλαμβάνουν:
Πού κατασκευάζεται το μηχάνημα;
Πού παράγονται τα ρολά;
Ποιος σχεδιάζει τα εργαλεία;
Πού γίνεται ο έλεγχος;
Μπορεί το εργοστάσιο να τροποποιήσει το μηχάνημα;
Μπορώ να επιθεωρήσω τη γραμμή παραγωγής;
Μπορείτε να δοκιμάσετε το υλικό μου;
Γιατί η προσαρμογή έχει μεγαλύτερη σημασία από το όνομα του μηχανήματος
Σκεφτείτε δύο πελάτες.
Πελάτης Α
Παράγει:
C100 × 50 × 20 × 1,5 mm
Πελάτης Β
Παράγει:
C300 × 80 × 30 × 4,0 mm
Και οι δύο μπορούν να αναζητήσουν:
"C Profile Roll Forming Machine."
Αλλά αυτά τα μηχανήματα δεν πρέπει απαραίτητα να είναι πανομοιότυπα.
Οι διαφορές μπορεί να περιλαμβάνουν:
Διάμετρος άξονα
Διαστάσεις ρολού
Δομή σταθμού
Ισχύς κινητήρα
Μετάδοση
Εργαλεία
Γροθιά
Τομή
Χειρισμός υλικών
Αυτός είναι ο λόγος για τον οποίο η αγορά επαγγελματικού μηχανήματος πρέπει να ξεκινά με το προφίλ.
Μια λεπτομερής λίστα ελέγχου προμηθειών
Πριν ζητήσετε προσφορές, προετοιμάστε:
Σχέδιο προϊόντος
Διατομή-
Διαστάσεις
Ακτίνα κάμψης
Ανοχή
Υλικό
Βαθμός
Πάχος
Δύναμη διαρροής
Αντοχή σε εφελκυσμό
Επένδυση
Σπείρα
Πλάτος
Εσωτερική διάμετρος
Εξωτερική διάμετρος
Βάρος
Παραγωγή
Μέτρα την ώρα
Μέτρα το μήνα
Ωρες εργασίας
Αριθμός βάρδιων
Γροθιά
Διάμετρος οπής
Πλάτος τρύπας
Τρύπα γήπεδο
Μοτίβο τρύπας
Ανοχή τρύπας
Τομή
Τελειωμένα μήκη
Ανοχή μήκους
Συχνότητα κοπής
Σειρά προϊόντων
Αριθμός προφίλ
Εύρος μεγέθους
Εύρος πάχους
Αυτοματοποίηση
Φόρτωση πηνίου
Γροθιά
Τομή
Στοίβαξη
Διαχείριση συνταγών
Εργοστάσιο
Δυναμικό
Συχνότητα
Διαθέσιμος χώρος ορόφου
Χωρητικότητα γερανού
Χειρισμός υλικών
Ερωτήσεις που πρέπει να κάνετε στον εαυτό σας πριν αγοράσετε
Σχετικά με την Επιχείρησή σας
Ποια προϊόντα δημιουργούν το μεγαλύτερο μέρος των πωλήσεών μας;
Περί Παραγωγής
Ποια προϊόντα επαναλαμβάνονται συχνότερα;
Περί Εργασίας
Ποιες διαδικασίες καταναλώνουν τον περισσότερο χρόνο χειριστή;
Σχετικά με την Ποιότητα
Πού συμβαίνουν συνήθως σφάλματα διαστάσεων;
Σχετικά με το Υλικό
Πού εμφανίζεται το περισσότερο σκραπ;
Σχετικά με τον Αυτοματισμό
Ποιες λειτουργίες είναι επί του παρόντος χειροκίνητες;
Σχετικά με τη Μελλοντική Ανάπτυξη
Ποια προϊόντα είναι πιθανό να αυξηθούν σε όγκο;
Σχετικά με τον Εξοπλισμό
Ποια προϊόντα αξίζουν αποκλειστικές γραμμές παραγωγής;
Αυτές οι ερωτήσεις μπορούν συχνά να αποκαλύψουν περισσότερα από το να συγκρίνουν απλώς δέκα εισαγωγικά μηχανημάτων.
Όταν το Roll Forming γίνεται ιδιαίτερα ελκυστικό
Η διαμόρφωση ρολού αξίζει σοβαρής αξιολόγησης όταν ισχύουν οι περισσότερες από τις ακόλουθες συνθήκες:
Σταθερή διατομή-
Μακρύ προφίλ
Επαναλαμβανόμενη παραγωγή
Μέτρια/υψηλή ένταση
Υλικό που τροφοδοτείται με σπείρα-
Επαναλαμβανόμενα σχέδια οπών
Κοπή σταθερού μήκους-
Ανάγκη για αυτοματισμό
Σταθερός σχεδιασμός προϊόντος
Υψηλή συμμετοχή των εργαζομένων στην τρέχουσα διαδικασία
Όσο περισσότερες από αυτές τις συνθήκες ισχύουν, τόσο πιο ουσιαστικό γίνεται ένα διάλυμα συνεχούς σχηματισμού.
Όταν το πατημένο φρενάρισμα γίνεται ιδιαίτερα ελκυστικό
Η πίεση του φρένου αξίζει σοβαρής αξιολόγησης όταν το περιβάλλον παραγωγής περιλαμβάνει:
Παραγγελίες χαμηλού όγκου-
Συχνές αλλαγές σχεδιασμού
Πολλά μοναδικά εξαρτήματα
Σύντομα εξαρτήματα
Πρωτότυπα
Προσαρμοσμένες γεωμετρίες
Διαφορετικές γωνίες κάμψης
Ατομική κατασκευή λαμαρίνας-μετάλλων
Και πάλι, αυτό δεν είναι απόλυτος κανόνας.
Είναι ένα πλαίσιο για να αποφασίσετε πού θα διερευνήσετε περαιτέρω.
Πότε πρέπει να χρησιμοποιηθούν και οι δύο τεχνολογίες
Πολλά ώριμα εργοστάσια δεν αντιμετωπίζουν τη διαμόρφωση ρολού και το φρενάρισμα ως ανταγωνιστές.
Αντίθετα, κατανέμουν τα προϊόντα σύμφωνα με τα χαρακτηριστικά παραγωγής.
Τμήμα Διαμόρφωσης Ρολών
Λαβές:
Τυποποιημένα προφίλ
Προϊόντα μεγάλου-όγκου
Μακριά προφίλ
Επαναλαμβανόμενα σχέδια οπών
Τμήμα Πέδησης Φρένων
Λαβές:
Προσαρμοσμένα εξαρτήματα
Πρωτότυπα
Μέρη χαμηλού-όγκου
Ακανόνιστη γεωμετρία
Αυτό μπορεί να δημιουργήσει ένα πιο ευέλικτο σύστημα παραγωγής από το να προσπαθείς να πιέσεις κάθε προϊόν μέσω μιας τεχνολογίας.
Ένας πιο προηγμένος τρόπος σύγκρισης των δύο διαδικασιών
Αντί να ρωτήσω:
Ποιο μηχάνημα είναι πιο γρήγορο;
Παρακαλώ:
1. Ποια διαδικασία έχει λιγότερες λειτουργίες;
2. Ποια διαδικασία έχει λιγότερες μεταφορές υλικών;
3. Ποια διαδικασία απαιτεί λιγότερα βήματα χειροκίνητης τοποθέτησης;
4. Ποια διαδικασία παράγει λιγότερα απόβλητα εγκατάστασης;
5. Ποια διαδικασία διατηρεί με μεγαλύτερη συνέπεια την απαιτούμενη ανοχή;
6. Ποια διαδικασία ενσωματώνει πιο αποτελεσματικά τη διάτρηση;
7. Ποια διαδικασία χειρίζεται καλύτερα το μήκος του προϊόντος μου;
8. Ποια διαδικασία μπορεί να φιλοξενήσει τα μελλοντικά μου προϊόντα;
9. Ποια διαδικασία απαιτεί λιγότερη δευτερεύουσα επεξεργασία;
10. Ποια διαδικασία ταιριάζει στη δομή εργασίας του εργοστασίου μου;
Αυτό δημιουργεί μια πολύ πιο χρήσιμη σύγκριση παραγωγής.
Roll Forming vs Press Braking: Λεπτομερής συγκριτικός πίνακας
| Συντελεστής Αξιολόγησης | Σχηματισμός Ρολών | Πατήστε Braking |
|---|---|---|
| Πρώτη ύλη | Πηνίο / λωρίδα | Φύλλο / κενό |
| Ροή υλικού | Συνεχής | Διαλείπων |
| Αρχή διαμόρφωσης | Προοδευτική διαμόρφωση | Γροθιά-σκύβοντας |
| Τυπικό προϊόν | Συνεχή προφίλ | Επιμέρους εξαρτήματα |
| Μήκος προφίλ | Δυνατό για μακριά προφίλ | Ο χειρισμός γίνεται σημαντικός |
| Διατομή- | Σταθερό προφίλ | Ευέλικτη γεωμετρία |
| Όγκος παραγωγής | Μέτρια/υψηλή ένταση | Χαμηλός έως μεσαίος όγκος συχνά κατάλληλος |
| Προσαρμογή | Ειδικό εργαλείο-προϊόντος | Υψηλό επίπεδο-ευελιξίας |
| Αλλαγή | Εξαρτάται από το σχεδιασμό εργαλείων | Γενικά ευέλικτο |
| Ενσωμάτωση τρύπας | Ισχυρές δυνατότητες | Μπορεί να απαιτεί ξεχωριστή διαδικασία |
| Ενσωμάτωση κοπής | Ισχυρές δυνατότητες | Εξαρτάται από το σύστημα |
| Χειρισμός υλικών | Συνεχής | Μεμονωμένα μέρη |
| Αυτοματοποίηση | Ψηλά | Ψηλά |
| Μοτίβο εργασίας | Παρακολούθηση/χειρισμός γραμμής | Τοποθέτηση/χειρισμός |
| Εργαλεία | Εργαλεία σε ρολό | Γροθιά/πεθάνει |
| Μεγάλα επαναλαμβανόμενα προφίλ | Ισχυρός | Δυνατός |
| Σύντομα προσαρμοσμένα εξαρτήματα | Λιγότερο αποτελεσματικό σε πολλές περιπτώσεις | Ισχυρός |
| Πρωτότυπο έργο | Περιωρισμένος | Ισχυρός |
| Τυποποιημένη παραγωγή | Ισχυρός | Δυνατός |
| Πολλαπλά μοναδικά μέρη | Περιωρισμένος | Ισχυρός |
| Αρχική μηχανική | συγκεκριμένο προϊόν- | Γενικότερο |
| Ενσωμάτωση γραμμής παραγωγής- | Ψηλά | Μέτρια/υψηλή |
| Καλύτερη βάση αξιολόγησης | Ολοκληρωμένη γραμμή | Μηχανή + εργαλεία + χειρισμός |
Ένα δέντρο αποφάσεων για τους διαχειριστές αγορών
Κάντε τις παρακάτω ερωτήσεις με τη σειρά.
Ερώτηση 1
Το προϊόν έχει σταθερή διατομή-στο μήκος του;
Εάν όχι, αξιολογήστε το φρενάρισμα και άλλες μεθόδους διαμόρφωσης.
Εάν ναι, συνεχίστε.
Ερώτηση 2
Παράγεται το προϊόν επανειλημμένα;
Εάν όχι, αξιολογήστε εάν η χρήση ειδικών εργαλείων σε ρολό δικαιολογείται οικονομικά.
Εάν ναι, συνεχίστε.
Ερώτηση 3
Είναι το προϊόν σχετικά μακρύ;
Εάν ναι, η διαμόρφωση σε ρολό γίνεται όλο και πιο σημαντική.
Ερώτηση 4
Υπάρχουν επαναλαμβανόμενες τρύπες;
Εάν ναι, αξιολογήστε την ολοκληρωμένη διάτρηση.
Ερώτηση 5
Αυξάνεται ο όγκος παραγωγής;
Εάν ναι, αξιολογήστε την αυτοματοποίηση και τη συνεχή παραγωγή.
Ερώτηση 6
Απαιτούνται πολλαπλά μεγέθη προφίλ;
Εάν ναι, αξιολογήστε τη συμβατότητα εργαλείων και την αρχιτεκτονική αλλαγής.
Ερώτηση 7
Θα αλλάζει συχνά το προφίλ;
Εάν ναι, δώστε ιδιαίτερη προσοχή στο κόστος εργαλείων και μετάβασης.
Αυτό το δέντρο αποφάσεων μπορεί να αποτρέψει πολλές ακατάλληλες αγορές εξοπλισμού.
Τα πιο συνηθισμένα λάθη στην αγορά εξοπλισμού
Λάθος 1: Σύγκριση μόνο τιμής μηχανής
Η τιμή δεν περιγράφει την ικανότητα παραγωγής.
Λάθος 2: Σύγκριση μόνο της μέγιστης ταχύτητας
Η μέγιστη ταχύτητα δεν είναι αποτελεσματική παραγωγή.
Λάθος 3: Αγνοώντας την αντοχή του υλικού
Δύο υλικά με το ίδιο πάχος μπορεί να έχουν διαφορετική συμπεριφορά διαμόρφωσης.
Λάθος 4: Αγνοώντας το γροθιά
Η διάτρηση μπορεί να γίνει σημαντικό μέρος της παραγωγής.
Λάθος 5: Αγνοώντας την αλλαγή
Ένα μηχάνημα που έχει καλή απόδοση για ένα προφίλ μπορεί να είναι αναποτελεσματικό αν αλλάζει δέκα φορές την ημέρα.
Λάθος 6: Αγνοώντας μελλοντικά προϊόντα
Το σημερινό προϊόν μπορεί να μην είναι το προϊόν του αύριο.
Λάθος 7: Επιλογή βάσει ονόματος μηχανής
Το "C channel machine" δεν είναι αρκετές πληροφορίες.
Λάθος 8: Μη δοκιμή πραγματικού υλικού
Η θεωρητική μηχανική δεν είναι το ίδιο με την επαλήθευση παραγωγής.
Λάθος 9: Παράβλεψη χειρισμού τελικού προϊόντος
Ο γρήγορος σχηματισμός είναι άχρηστος εάν τα τελικά προϊόντα δεν μπορούν να συλλεχθούν αποτελεσματικά.
Λάθος 10: Αγνοώντας την υποστήριξη μετά τις πωλήσεις-
Ένα μηχάνημα είναι ένα-μακροπρόθεσμο περιουσιακό στοιχείο παραγωγής.
Οι πληροφορίες που μετατρέπουν μια γενική έρευνα σε έρευνα μηχανικής
Συγκρίνετε αυτές τις δύο ερωτήσεις.
Ερώτηση Α
Χρειαζόμαστε μια μηχανή καναλιών C. Παρακαλώ στείλτε την τιμή.
Ο προμηθευτής έχει περιορισμένες πληροφορίες.
Έρευνα Β
Πρέπει να δημιουργήσουμε ένα προφίλ C με ιστό 120 mm, φλάντζες 50 mm και χείλη 20 mm, πάχος υλικού 2,0–2,5 mm, γαλβανισμένο χάλυβα, αντοχή διαρροής περίπου 350 MPa. Τα τελειωμένα μήκη είναι 6 m και 9 m. Απαιτούνται έξι οπές στερέωσης σε καθορισμένες θέσεις. Ο μηνιαίος στόχος παραγωγής είναι 80.000 μέτρα. Αναμένουμε τρία παρόμοια μεγέθη προφίλ στο μέλλον.
Αυτή η έρευνα επιτρέπει σε μια ομάδα μηχανικών να ξεκινήσει να σχεδιάζει μια πραγματική λύση.
Η ποιότητα των αρχικών τεχνικών πληροφοριών επηρεάζει άμεσα την ποιότητα της πρότασης εξοπλισμού.
Γιατί ένας καλός προμηθευτής θα σας κάνει πολλές ερωτήσεις
Ορισμένοι αγοραστές μπορεί να πιστεύουν ότι ένας κατασκευαστής κάνει πάρα πολλές ερωτήσεις.
Στην πραγματικότητα, αυτό μπορεί να είναι ένα θετικό σημάδι.
Εάν ένας προμηθευτής ρωτήσει:
Τι υλικό;
Τι πάχος;
Τι δύναμη;
Τι προφίλ;
Τι μήκος;
Τι τρύπες;
Τι όγκο παραγωγής;
Τι ανοχή;
Τι τροφοδοτικό;
Τι αυτοματισμό;
ο προμηθευτής προσπαθεί να κατανοήσει το πρόβλημα παραγωγής.
Ένα μηχάνημα δεν μπορεί να κατασκευαστεί σωστά χωρίς αυτές τις πληροφορίες.
Από τι μπορεί να ξεκινήσει ένα προσαρμοσμένο έργο IUWON
Το σημείο εκκίνησης δεν χρειάζεται να είναι ένα μοντέλο μηχανής.
Μπορεί να ξεκινήσει από:
Το σχέδιο του προϊόντος σας
Τότε:
Υλικό
↓
Στόχος παραγωγής
↓
Υπολογισμός σχηματισμού
↓
Σχεδιασμός εργαλείων
↓
Διαμόρφωση μηχανήματος
↓
Διάτρηση / Κοπή
↓
Αυτοματοποίηση
↓
Δοκιμές
↓
Εγκατάσταση
Αυτή είναι η αλυσίδα μηχανικής πίσω από ένα προσαρμοσμένο έργο διαμόρφωσης κυλίνδρων.
Γιατί το Roll Forming Equipment είναι μια μακροπρόθεσμη-απόφαση παραγωγής
Μια μηχανή διαμόρφωσης κυλίνδρων δεν αγοράζεται συνήθως για μία παρτίδα παραγωγής.
Μπορεί να παραμείνει σε λειτουργία για πολλά χρόνια.
Ως εκ τούτου, οι αγοραστές θα πρέπει να εξετάσουν:
Τρέχον προϊόν
Τι φτιάχνουμε σήμερα;
Τρέχουσα χωρητικότητα
Πόσο παράγουμε σήμερα;
Μελλοντικό προϊόν
Τι μπορούμε να προσθέσουμε;
Μελλοντικό πάχος
Θα απαιτηθεί βαρύτερο υλικό;
Μελλοντικός Αυτοματισμός
Θα χρειαστούμε λιγότερη χειρωνακτική εργασία;
Μελλοντική παραγωγή
Θα αυξηθεί η παραγωγή;
Το μηχάνημα θα πρέπει ιδανικά να σχεδιαστεί με λογικό περιθώριο για τις μελλοντικές επιχειρηματικές απαιτήσεις χωρίς να πληρώνει για περιττή χωρητικότητα.
Τελική Μηχανική Προοπτική
Η διαμόρφωση κυλίνδρων και η πέδηση με πίεση λύνουν διαφορετικά προβλήματα παραγωγής.
Ένα πατημένο φρένο δίνει στον κατασκευαστή ευέλικτο έλεγχο σε μεμονωμένα εξαρτήματα από λαμαρίνα-.
Μια γραμμή διαμόρφωσης κυλίνδρων δίνει στον κατασκευαστή μια συνεχή μέθοδο για την παραγωγή επαναλαμβανόμενων προφίλ.
Καμία τεχνολογία δεν πρέπει να επιλέγεται απλώς και μόνο επειδή είναι ταχύτερη, φθηνότερη, νεότερη ή πιο αυτοματοποιημένη.
Η σωστή διαδικασία καθορίζεται από τη σχέση μεταξύ:
Γεωμετρία προϊόντος
Υλικό
Όγκος Παραγωγής
Μήκος προϊόντος
Ανοχή
Απαιτήσεις διάτρησης
Αλλαγή
Αυτοματοποίηση
Μελλοντική Παραγωγή
Αυτό είναι το θεμέλιο μιας απόφασης τεχνικά υγιούς εξοπλισμού.
Εάν το προϊόν σας είναι ένα συνεχές μεταλλικό προφίλ, ξεκινήστε με το σχέδιο
Εάν παράγετε:
Δίσκοι καλωδίων
Ηλιακές ράγες τοποθέτησης
Τεγίδες C/Z
Προφίλ στέγης
Πάνελ τοίχου
προστατευτικά κιγκλιδώματα
Υδρορροές
Καταρροές
Ίχνη πόρτας
Προφίλ ραφιών αποθήκευσης
Δομικά κανάλια
Προσαρμοσμένα προφίλ C/U/Z/Hat/Omega
το πιο χρήσιμο πρώτο βήμα είναι να μην ρωτήσετε:
"Πόσο κοστίζει μια μηχανή διαμόρφωσης ρολού;"
Αντί αυτού, παρέχετε:
Σχέδιο προφίλ + υλικό + πάχος + στόχος παραγωγής + τελικό μήκος + απαιτήσεις διάτρησης.
Αυτές οι λεπτομέρειες επιτρέπουν στον κατασκευαστή του μηχανήματος να αξιολογήσει εάν το προϊόν πρέπει να χρησιμοποιεί:
Ειδικά εργαλεία σε ρολό
Εναλλάξιμα εργαλεία
Ρυθμιζόμενη διαμόρφωση
Ενσωματωμένη διάτρηση
Υδραυλική κοπή
Ιπτάμενη κοπή
Αυτόματη στοίβαξη
Προσαρμοσμένη ενσωμάτωση γραμμής
IUWON: Χτίζοντας τη μηχανή γύρω από την παραγωγή σας
Η τρέχουσα θέση μηχανικής της IUWON βασίζεται σε προσαρμοσμένες λύσεις διαμόρφωσης ρολού αντί να αντιμετωπίζει κάθε πελάτη ως τυπικό-αγοραστή μηχανών.
Οι δημοσιευμένες πληροφορίες της εταιρείας αναφέρουν ότι αναπτύσσονται προσαρμοσμένες γραμμές γύρω από τα σχέδια των πελατών, τη χωρητικότητα και τις απαιτήσεις εφαρμογών, ενώ το χαρτοφυλάκιό της καλύπτει εφαρμογές δίσκου καλωδίων, ηλιακών, τεγίδων, στέγης και άλλες εφαρμογές συνεχούς-προφίλ.
Για έναν αγοραστή, αυτό σημαίνει ότι η συζήτηση μπορεί να ξεκινήσει με το πρόβλημα παραγωγής.
Για παράδειγμα:
«Αυτή τη στιγμή χρησιμοποιούμε φρένα για την παραγωγή αυτού του προφίλ 6 μέτρων, αλλά η εργασία γίνεται εμπόδιο».
ή:
"Έχουμε τρία μεγέθη δίσκου καλωδίων και χρειαζόμαστε αυτόματη διάτρηση."
ή:
"Παράγουμε τεγίδες C και Z και θέλουμε να μειώσουμε τις χειροκίνητες αλλαγές προφίλ."
ή:
«Χρειαζόμαστε ένα ηλιακό προφίλ που δεν είναι διαθέσιμο ως τυπικό μηχάνημα».
Αυτά είναι προβλήματα μηχανικής.
Η διαμόρφωση του εξοπλισμού θα πρέπει να αναπτυχθεί από αυτά τα προβλήματα.
Τι μπορεί να βοηθήσει στην αξιολόγηση του IUWON
Με βάση τις τρέχουσες πληροφορίες προϊόντων και λύσεων, η IUWON μπορεί να αξιολογήσει προσαρμοσμένες απαιτήσεις που περιλαμβάνουν:
Προφίλ
C
Z
U
Sigma
Καπέλο
Ωμέγα
Δίσκος καλωδίων
Ηλιακό προφίλ
Προφίλ στέγης
Προστατευτικό κιγκλίδωμα
Προφίλ πόρτας/παραθύρου
Άλλες προσαρμοσμένες ενότητες
Διαδικασίες Παραγωγής
Decoiling
ισοπέδωση
Σίτιση
Γροθιά
Σχηματισμός ρολού
Τομή
Εκπλήρωση
Στοίβαξη
Ελεγχος
PLC
HMI
Σερβοτροφοδοσία
Μέτρηση κωδικοποιητή
Προγραμματιζόμενες παράμετροι παραγωγής
Προϊόν-Συγκεκριμένες απαιτήσεις
Πολλαπλά μεγέθη προφίλ
Διαφορετικά μήκη
Επαναλαμβανόμενες τρύπες
Προσαρμοσμένες ενότητες
Διαφορετικά πάχη υλικού
Η ακριβής διαμόρφωση πρέπει να επιβεβαιωθεί μέσω των δεδομένων προϊόντος και υλικού του πελάτη.


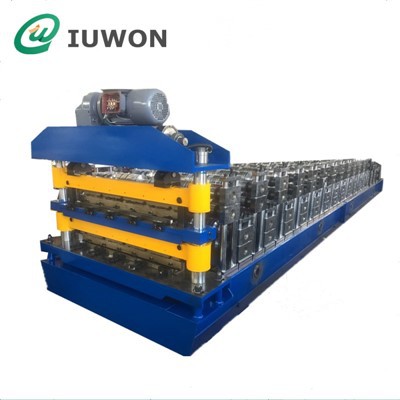

Τι πρέπει να περιμένει ένας αγοραστής από έναν επαγγελματία κατασκευαστή
Ένας επαγγελματίας προμηθευτής μορφοποίησης ρολού δεν πρέπει μόνο να απαντά:
«Ναι, μπορούμε να τα καταφέρουμε».
Μια ισχυρότερη τεχνική απάντηση θα πρέπει να εξηγεί:
Γιατί το προϊόν είναι κατάλληλο για διαμόρφωση ρολού
Πώς θα μπει το υλικό στη γραμμή
Πώς θα διαμορφωθεί προοδευτικά το προφίλ
Όπου θα συμβεί διάτρηση
Πώς θα συγχρονιστεί η κοπή
Πώς θα αλλάξουν διαφορετικά προφίλ
Πώς θα γίνει ο χειρισμός του τελικού προϊόντος
Ποια είναι η αναμενόμενη παραγωγή παραγωγής
Ποιες πληροφορίες μένουν να επιβεβαιωθούν
Έτσι ένας προμηθευτής μηχανών γίνεται συνεργάτης μηχανικής.
Από την «Αγορά μηχανής» στη «Χτίζοντας μια παραγωγική ικανότητα»
Αυτό είναι ίσως το πιο σημαντικό συμπέρασμα ολόκληρης της σύγκρισης.
Ένας αγοραστής δεν αγοράζει πραγματικά:
Μηχανή διαμόρφωσης κυλίνδρων
ή:
Πατήστε Brake
Ο αγοραστής αγοράζει έναν τρόπο να μετατρέψει την πρώτη ύλη σε τελικό προϊόν.
Επομένως, η πραγματική σύγκριση θα πρέπει να είναι:
Σύστημα Παραγωγής Α
Φύλλο → Κοπή → Χειρισμός → Πιέστε το φρένο → Επανατοποθέτηση → Χειρισμός → Επιθεώρηση
έναντι:
Σύστημα Παραγωγής Β
Πηνίο → Αποκόλληση → Ισοπέδωση → Διάτρηση → Σχηματισμός σε ρολό → Κοπή → Στοίβαξη
Το ερώτημα γίνεται:
Ποιο σύστημα ταιριάζει καλύτερα με το προϊόν μας, τον όγκο παραγωγής, τις απαιτήσεις ποιότητας, τη δομή εργασίας και τις μελλοντικές δραστηριότητές μας;
Αυτή είναι μια πολύ πιο ουσιαστική απόφαση αγοράς.
Τελική λίστα ελέγχου: Πριν πάρετε την απόφαση
Πριν επιλέξετε διαμόρφωση ρολού ή πατώντας το φρενάρισμα, απαντήστε σε αυτές τις 15 ερωτήσεις:
Ποια είναι η ακριβής διατομή-του προϊόντος;
Είναι η διατομή-σταθερή;
Ποιο είναι το μήκος του προϊόντος;
Τι υλικό θα χρησιμοποιηθεί;
Ποιο είναι το πάχος του υλικού;
Ποια είναι η αντοχή του υλικού;
Πόσα τεμάχια ή μέτρα παράγονται μηνιαίως;
Πόσα μεγέθη προϊόντων απαιτούνται;
Πόσο συχνά αλλάζουν τα προϊόντα;
Απαιτούνται τρύπες;
Μπορεί η διάτρηση να ενσωματωθεί;
Τι ανοχή τελικού μήκους-απαιτείται;
Πώς θα γίνεται ο χειρισμός των τελικών προϊόντων;
Τι επίπεδο αυτοματισμού απαιτείται;
Ποια προϊόντα μπορούν να προστεθούν στο μέλλον;
Εάν απαντηθούν αυτές οι ερωτήσεις, η διαδικασία επιλογής εξοπλισμού γίνεται πολύ πιο αντικειμενική.
Συμπέρασμα: Το Roll Forming vs Press Braking είναι απόφαση παραγωγής, όχι ανταγωνισμός μηχανής
Η διαμόρφωση κυλίνδρων και η πέδηση με πίεση είναι και οι δύο σημαντικές τεχνολογίες διαμόρφωσης μετάλλων-.
Η διαφορά δεν είναι απλά:
Rolls vs Punch and Die.
Η βαθύτερη διαφορά είναι:
Συνεχής παραγωγή έναντι ατομικής διαμόρφωσης.
Η διαμόρφωση κυλίνδρων βασίζεται στην ιδέα ότι μια καθορισμένη διατομή-μπορεί να παραχθεί επανειλημμένα και συνεχώς.
Το πάτημα πέδησης βασίζεται στην ιδέα ότι τα μεμονωμένα φύλλα μπορούν να τοποθετηθούν και να λυγίσουν σε διαφορετικές γεωμετρίες.
Για έναν κατασκευαστή που παράγει χιλιάδες μέτρα δίσκου καλωδίων, ηλιακής ράγας, τεγίδας C/Z, προστατευτικού κιγκλιδώματος ή προφίλ στέγης, η φιλοσοφία συνεχούς παραγωγής της διαμόρφωσης σε ρολό μπορεί να είναι πολύ σχετική.
Για έναν ειδικό κατασκευαστή μετάλλων που παράγει μικρές ποσότητες πολλών διαφορετικών εξαρτημάτων, η ευελιξία του φρεναρίσματος με πίεση μπορεί να είναι πολύ σημαντική.
Για εργοστάσια με μικτά χαρτοφυλάκια προϊόντων, μπορεί να συνυπάρχουν και οι δύο τεχνολογίες.
Η σωστή απάντηση λοιπόν προέρχεται από το προϊόν και τη διαδικασία παραγωγής.
Όχι από το φυλλάδιο του μηχανήματος.
Όχι από το χαμηλότερο απόσπασμα.
Όχι από την υψηλότερη διαφημιζόμενη ταχύτητα.
Και όχι από την υπόθεση ότι μια τεχνολογία είναι παγκοσμίως καλύτερη.
Η πιο αξιόπιστη προσέγγιση είναι να ξεκινήσετε με το πραγματικό πρόβλημα παραγωγής.
Τι φτιάχνεις;
Τι υλικό χρησιμοποιείτε;
Πόσο διαρκεί το τελικό προϊόν;
Πόσα χρειάζεστε για να παραγάγετε;
Πόσο συχνά αλλάζει το προϊόν;
Απαιτεί διάτρηση;
Ποια ανοχή πρέπει να επιτευχθεί;
Πόσο αυτοματισμό χρειάζεστε πραγματικά;
Μόλις απαντηθούν αυτές οι ερωτήσεις, η επιλογή μεταξύ διαμόρφωσης ρολού και πέδησης με πίεση γίνεται μια απόφαση μηχανικής και όχι μια σύγκριση πωλήσεων.
Και όταν η απάντηση δείχνει προς τη συνεχή διαμόρφωση ρολού, το επόμενο βήμα θα πρέπει να είναι εξίσου πρακτικό:
Ξεκινήστε με το σχέδιο προφίλ.
Δώστε στον κατασκευαστή το πραγματικό προφίλ, το υλικό, το πάχος, τον στόχο παραγωγής, τις απαιτήσεις διάτρησης, τα τελικά μήκη και την αναμενόμενη μελλοντική περιοχή προφίλ.
Από εκεί, ένας επαγγελματίας κατασκευαστής μορφοποίησης κυλίνδρων μπορεί να εργαστεί προς τα πίσω από το τελικό προϊόν μέχρι την ακολουθία διαμόρφωσης, τα εργαλεία, τη δομή της μηχανής, το σύστημα διάτρησης, τη μέθοδο κοπής, τον αυτοματισμό, τη δοκιμή και την τελική γραμμή παραγωγής.
Αυτή είναι η προσέγγιση που χρησιμοποιεί η IUWON για προσαρμοσμένα έργα διαμόρφωσης ρολού: ξεκινώντας από τις απαιτήσεις προϊόντος και παραγωγής του πελάτη, και στη συνέχεια αναπτύσσοντας τη διαμόρφωση του μηχανήματος γύρω από την πραγματική εφαρμογή. Το IUWON εξυπηρετεί επί του παρόντος εφαρμογές όπως σχάρες καλωδίων, δομές ηλιακής τοποθέτησης, τεγίδες C/Z, στέγες, προστατευτικά κιγκλιδώματα, υδρορροές, πόρτες και παράθυρα, συστήματα αποθήκευσης και προσαρμοσμένα προφίλ, με πληροφορίες δημόσιας εταιρείας να αναφέρουν περισσότερα από 20 χρόνια εμπειρίας και εξυπηρέτησης σε περισσότερες από 50 χώρες.
Εάν αυτή τη στιγμή συγκρίνετε μια μηχανή διαμόρφωσης κυλίνδρων με ένα φρένο πίεσης, το πιο χρήσιμο επόμενο βήμα δεν είναι απαραίτητα άλλος κατάλογος μηχανών.
Είναι μια συζήτηση μηχανικής που βασίζεται στο πραγματικό προϊόν σας.
Στείλτε το σχέδιο προφίλ.
Προσδιορίστε το υλικό.
Καθορίστε τον στόχο παραγωγής.
Εξηγήστε τις απαιτήσεις διάτρησης και κοπής.
Από εκεί, μπορεί να αξιολογηθεί η σωστή διαδικασία παραγωγής-και εάν η διαμόρφωση σε ρολό είναι η κατάλληλη κατεύθυνση, ο εξοπλισμός μπορεί να σχεδιαστεί γύρω από το προϊόν αντί να αναγκάσει το προϊόν να ταιριάζει σε μια τυπική μηχανή.