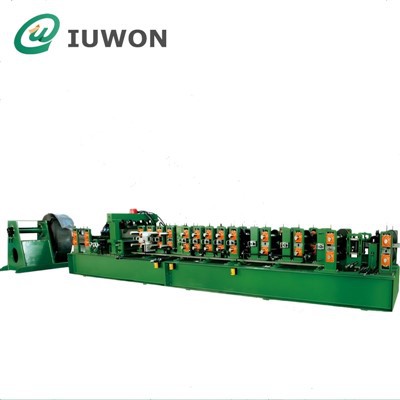
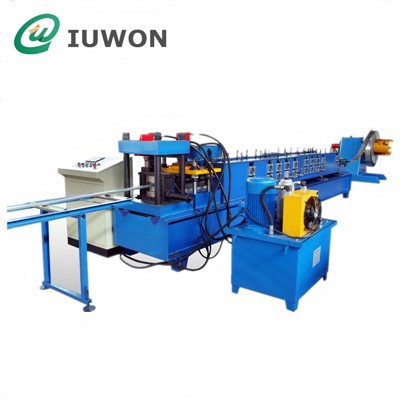
Μια μηχανή μορφοποίησης κυλίνδρων είναι ένα σύστημα συνεχούς μορφοποίησης μετάλλων που χρησιμοποιείται για την κατασκευή μακριών μεταλλικών προφίλ με σταθερό-σχήμα διατομής. Σε αντίθεση με τη διαμόρφωση με πρέσσα, η οποία τυπικά παράγει μεμονωμένα μέρη μέσω ξεχωριστών εργασιών σφράγισης, η διαμόρφωση κυλίνδρων λυγίζει σταδιακά μια μεταλλική λωρίδα καθώς περνά μέσα από μια σειρά περιστρεφόμενων σταθμών κυλίνδρων.
Η διαδικασία είναι ιδιαίτερα κατάλληλη για προϊόντα που έχουν σταθερό προφίλ σε όλο το μήκος τους, όπως πάνελ οροφής, πάνελ τοίχου, τεγίδες, σχάρες καλωδίων, ράγες πόρτας, προφίλ τοποθέτησης ηλιακών, προστατευτικά κιγκλιδώματα, μέλη πλαισίωσης και δομικά κανάλια.
Μια τυπική γραμμή μορφοποίησης κυλίνδρων αποτελείται από ένα decoiler, σύστημα τροφοδοσίας, σταθμούς διαμόρφωσης κυλίνδρων, σύστημα μετάδοσης, μονάδα κοπής, υδραυλικό ή ηλεκτρικό σύστημα και σύστημα ελέγχου. Ανάλογα με το προϊόν, μπορεί επίσης να ενσωματωθεί πρόσθετος εξοπλισμός όπως μονάδες διάτρησης, συσκευές ευθυγράμμισης, συστήματα ανάγλυφης εκτύπωσης, μονάδες συγκόλλησης ή συστήματα αυτόματης στοίβαξης.
Η βασική αρχή είναι απλή:μια επίπεδη μεταλλική λωρίδα εισέρχεται στο μηχάνημα, διέρχεται από πολλούς σταθμούς διαμόρφωσης κυλίνδρων, κάμπτεται προοδευτικά στην απαιτούμενη διατομή-και στη συνέχεια κόβεται στο καθορισμένο μήκος.
Πώς λειτουργεί μια μηχανή διαμόρφωσης κυλίνδρων;
Η αρχή λειτουργίας της διαμόρφωσης κυλίνδρων βασίζεται σεπροοδευτική κάμψη.
Αντί να αλλάξει ένα επίπεδο μεταλλικό φύλλο στο τελικό προφίλ σε μία λειτουργία, το μηχάνημα χωρίζει τη διαδικασία παραμόρφωσης σε πολλαπλά στάδια. Κάθε roll station παράγει μια μικρή κάμψη έως ότου το υλικό φτάσει στην τελική του γεωμετρία.
Μια απλοποιημένη σειρά παραγωγής είναι:
Φόρτωση πηνίου → Ξετύλιγμα → Τροφοδοσία → Διάτρηση/Προεπεξεργασία-Επεξεργασία → Προοδευτική διαμόρφωση κυλίνδρων → Κοπή → Εκφόρτωση/Στιβάξιμο
Η ακριβής διαμόρφωση εξαρτάται από το προφίλ που κατασκευάζεται.
Φόρτωση και ξετύλιξη πηνίου
Η παραγωγική διαδικασία ξεκινά συνήθως με ένα μεταλλικό πηνίο εγκατεστημένο σε ένα decoiler.
Τα κοινά υλικά περιλαμβάνουν:
Γαλβανισμένος χάλυβας
Προ{0}}βαμμένο ατσάλι
Ανθρακούχο χάλυβα
Ανοξείδωτο ατσάλι
Αλουμίνιο
Χάλυβας Galvalume
Το decoiler απελευθερώνει την ταινία με ελεγχόμενη ταχύτητα ενώ διατηρεί επαρκή τάση μεταξύ του πηνίου και του τμήματος διαμόρφωσης.
Για βαρύτερα πηνία, χρησιμοποιείται συχνά ένας υδραυλικός αποσπώμενος εκτόνωσης επειδή το βάρος του πηνίου και το πλάτος της λωρίδας μπορεί να υπερβούν την πρακτική χωρητικότητα ενός συστήματος χειροκίνητης φόρτωσης.
Υλική Σίτιση
Το σύστημα τροφοδοσίας οδηγεί τη λωρίδα στη μηχανή διαμόρφωσης.
Ένα τμήμα ευθυγράμμισης ή ισοπέδωσης μπορεί να εγκατασταθεί πριν από τη διαμόρφωση όταν το εισερχόμενο πηνίο περιέχει υπερβολική καμπυλότητα ή υπολειπόμενη παραμόρφωση.
Το σύστημα τροφοδοσίας πρέπει να διατηρεί σταθερή ευθυγράμμιση της λωρίδας γιατί ακόμη και μια μικρή πλευρική απόκλιση μπορεί να συσσωρευτεί κατά τη διάρκεια του προοδευτικού σχηματισμού και τελικά να προκαλέσει:
Ανώμαλες διαστάσεις προφίλ
Συνεστραμμένα τμήματα
Ασύμμετρες φλάντζες
Γρατσουνιές στην επιφάνεια
Λανθασμένες θέσεις κοπής
Για προφίλ ακριβείας, η ακρίβεια τροφοδοσίας είναι επομένως σημαντικό μέρος του πλήρους συστήματος μορφοποίησης κυλίνδρων.
Προοδευτική διαμόρφωση κυλίνδρων
Αυτή είναι η κύρια λειτουργία διαμόρφωσης.
Η λωρίδα περνά μέσα από μια σειρά σταθμών roll. Κάθε σταθμός περιέχει πάνω και κάτω ρολά διαμόρφωσης σχεδιασμένους για ένα συγκεκριμένο στάδιο παραμόρφωσης.
Για παράδειγμα, η δημιουργία ενός απλού προφίλ σε σχήμα C-μπορεί να περιλαμβάνει:
Επίπεδη λωρίδα → Αρχική κάμψη άκρων → πλάγια κάμψη → σχηματισμός φλάντζας → τελική βαθμονόμηση → τελειωμένο προφίλ C
Οι πρώτοι σταθμοί συνήθως εκτελούν σχετικά μικρές στροφές. Οι μεταγενέστεροι σταθμοί φέρνουν σταδιακά το προφίλ πιο κοντά στις τελικές του διαστάσεις.
Αυτή η σταδιακή παραμόρφωση βοηθά στην κατανομή της τάσης σχηματισμού σε όλο το υλικό αντί να συγκεντρώνεται ολόκληρη η παραμόρφωση σε μια θέση.
Κοπή του ολοκληρωμένου προφίλ
Αφού το προφίλ φτάσει στην τελική του διατομή-, το μηχάνημα το κόβει σε προκαθορισμένα μήκη.
Δύο κοινές διατάξεις κοπής είναι:
Κόψτε-σε-μήκος μετά το σχηματισμό
Το τελειωμένο προφίλ συνεχίζει μέσω του τμήματος διαμόρφωσης και κόβεται αφού φτάσει στο απαιτούμενο μήκος.
Αυτή η διαμόρφωση χρησιμοποιείται ευρέως για προφίλ όπως:
C τεγίδες
Ζ τεγίδες
Δίσκοι καλωδίων
Ράγες πόρτας
Ηλιακές ράγες τοποθέτησης
Προ-Κοπή
Η μεταλλική λωρίδα κόβεται σε μεμονωμένα κενά πριν από την κύρια διαδικασία διαμόρφωσης.
Η προ{0}}κοπή μπορεί να είναι χρήσιμη για ορισμένα προφίλ και συνθήκες υλικού όπου η διαδικασία διαμόρφωσης απαιτεί μεμονωμένα κομμάτια αντί για συνεχή επεξεργασία λωρίδων.
Η κατάλληλη μέθοδος κοπής εξαρτάται από τη γεωμετρία του προφίλ, το πάχος του υλικού, την ταχύτητα παραγωγής και τις απαιτήσεις διαστάσεων.
Ποια είναι τα κύρια εξαρτήματα μιας μηχανής μορφοποίησης κυλίνδρων;
Μια μηχανή διαμόρφωσης κυλίνδρων δεν είναι απλώς ένα σύνολο κυλίνδρων μορφοποίησης. Μια πλήρης γραμμή παραγωγής συνήθως συνδυάζει πολλά μηχανικά και ηλεκτρικά συστήματα.
Decoiler
Το decoiler στηρίζει και ξετυλίγει το πηνίο της πρώτης ύλης.
Ανάλογα με τις απαιτήσεις παραγωγής, μπορεί να είναι:
Εγχειρίδιο
Αυτόματο
Τύπος υδραυλικής διαστολής
Μονό-άκρο
Διπλό-τέλος
Η επιλογή εξαρτάται κυρίως από το βάρος του πηνίου, το πλάτος του πηνίου, το πάχος του υλικού και τη συχνότητα φόρτωσης.
Σύστημα Σίτισης
Ο μηχανισμός τροφοδοσίας εισάγει τη λωρίδα στο τμήμα διαμόρφωσης.
Τα τυπικά συστατικά περιλαμβάνουν:
Οδηγοί κυλίνδρων
Κύλινδροι τροφοδοσίας
Πλαϊνοί οδηγοί
Εξομάλυνση στοιχείων
Κύλινδροι κίνησης
Ο σκοπός είναι να διατηρείται σταθερή η τοποθέτηση του υλικού πριν η λωρίδα εισέλθει στον πρώτο σταθμό διαμόρφωσης.
Σταθμοί διαμόρφωσης κυλίνδρων
Οι σταθμοί διαμόρφωσης κυλίνδρων είναι τα βασικά μηχανικά εξαρτήματα της μηχανής.
Κάθε σταθμός περιέχει ειδικά σχεδιασμένα εργαλεία. Η γεωμετρία αυτών των κυλίνδρων καθορίζει τον τρόπο με τον οποίο η μεταλλική λωρίδα κάμπτεται προοδευτικά.
Ο αριθμός των σταθμών δεν είναι σταθερός.
Ένα απλό προφίλ μπορεί να απαιτεί σχετικά λίγους σταθμούς διαμόρφωσης, ενώ ένα περίπλοκο δομικό προφίλ με πολλαπλές κάμψεις, στενές ακτίνες, νευρώσεις ακαμψίας ή ασύμμετρες τομές μπορεί να απαιτεί σημαντικά περισσότερα.
Επομένως,Ο αριθμός των κυλίνδρων από μόνος του δεν πρέπει να χρησιμοποιείται για να κρίνουμε εάν μια μηχανή διαμόρφωσης κυλίνδρων είναι καλύτερη από μια άλλη. Ο σχεδιασμός του ρολού, το πάχος του υλικού, η γεωμετρία του προφίλ, η διάμετρος του άξονα, η απόσταση σταθμών και η στρατηγική διαμόρφωσης είναι εξίσου σημαντικά.
Σύστημα Μεταφοράς
Το σύστημα μετάδοσης μεταφέρει την ισχύ του κινητήρα στους κυλίνδρους διαμόρφωσης.
Ανάλογα με το σχεδιασμό του μηχανήματος, μπορεί να χρησιμοποιεί:
Μετάδοση ταχυτήτων
Αλυσιδωτή μετάδοση
Universal κοινή μετάδοση
Ρυθμίσεις άμεσης ή σερβο{0}}υποβοηθούμενης μετάδοσης κίνησης
Η μετάδοση πρέπει να παρέχει συγχρονισμένη περιστροφή μεταξύ των σταθμών διαμόρφωσης.
Για δομικά προφίλ βαρέως-μετρητή, το σύστημα μετάδοσης κίνησης πρέπει επίσης να παρέχει επαρκή ροπή για να ξεπεραστεί η αντίσταση διαμόρφωσης του υλικού.
Μονάδα κοπής
Το σύστημα κοπής διαχωρίζει τα τελειωμένα προφίλ σύμφωνα με το προγραμματισμένο μήκος.
Οι κοινές διαμορφώσεις περιλαμβάνουν:
Υδραυλική κοπή
Μηχανική κοπή
Ιπτάμενη κοπή
Τα ιπτάμενα συστήματα κοπής επιτρέπουν στο υλικό να συνεχίσει να κινείται κατά τη διάρκεια της διαδικασίας κοπής, καθιστώντας τα κατάλληλα για γραμμές παραγωγής-με μεγαλύτερη ταχύτητα.
Η κοπτική μήτρα πρέπει να σχεδιάζεται γύρω από την πραγματική γεωμετρία του προφίλ για να αποτρέπεται η παραμόρφωση στο άκρο κοπής.
Σύστημα ελέγχου PLC
Οι σύγχρονες μηχανές μορφοποίησης κυλίνδρων χρησιμοποιούν συνήθως συστήματα ελέγχου που βασίζονται σε PLC-.
Το σύστημα ελέγχου μπορεί να διαχειριστεί:
Μήκος παραγωγής
Αριθμός τεμαχίων
Ταχύτητα σχηματισμού
Θέση κοπής
Ακολουθία διάτρησης
Λειτουργίες διακοπής έκτακτης ανάγκης
Λειτουργία κινητήρα
Συναγερμοί σφαλμάτων
Ένας κωδικοποιητής χρησιμοποιείται γενικά για τη μέτρηση της κίνησης του υλικού, έτσι ώστε το σύστημα ελέγχου να μπορεί να συντονίσει την κοπή με το προγραμματισμένο μήκος προφίλ.
Ποια υλικά μπορεί να επεξεργαστεί μια μηχανή μορφοποίησης κυλίνδρων;
Η μορφοποίηση κυλίνδρων χρησιμοποιείται κυρίως για υλικά που τροφοδοτούνται με πηνία-φύλλων και λωρίδων.
Το πιο κοινό υλικό είναι ο χάλυβας λόγω του συνδυασμού αντοχής, διαθεσιμότητας και χαρακτηριστικών διαμόρφωσης.
Γαλβανισμένος χάλυβας
Ο γαλβανισμένος χάλυβας χρησιμοποιείται ευρέως για προφίλ κατασκευής επειδή η επίστρωση ψευδαργύρου παρέχει αντοχή στη διάβρωση.
Οι τυπικές εφαρμογές περιλαμβάνουν:
Τεγίδες
Κορνίζα τοίχου
Εξαρτήματα στέγης
Δίσκοι καλωδίων
Προφίλ HVAC
Προ-Βαμμένο ατσάλι
Ο προ-βαμμένος χάλυβας μπορεί να διαμορφωθεί σε ρολό ενώ διατηρείται η τελική επιφάνεια όταν η διαδικασία εργαλείων και μορφοποίησης έχουν σχεδιαστεί σωστά.
Χρησιμοποιείται συχνά για:
Πάνελ στέγης
Πάνελ τοίχου
Αρχιτεκτονικά προφίλ
Στοιχεία εσωτερικής κατασκευής
Ανοξείδωτο ατσάλι
Ο ανοξείδωτος χάλυβας απαιτεί μεγαλύτερη δύναμη διαμόρφωσης από πολλούς μαλακούς χάλυβες και μπορεί να έχει ισχυρότερα χαρακτηριστικά ελατηρίου.
Χρησιμοποιείται όταν η αντοχή στη διάβρωση ή η υγιεινή απόδοση είναι σημαντική.
Οι εφαρμογές περιλαμβάνουν:
Εξοπλισμός επεξεργασίας τροφίμων-
Αρχιτεκτονικά στοιχεία
Βιομηχανικά περιβλήματα
Ειδικά δομικά προφίλ
Αλουμίνιο
Το αλουμίνιο έχει χαμηλότερη πυκνότητα από τον χάλυβα, αλλά διαφορετική αντοχή διαρροής και συμπεριφορά επαναφοράς ελατηρίου.
Επομένως, τα εργαλεία μορφοποίησης κυλίνδρων πρέπει να σχεδιάζονται σύμφωνα με το συγκεκριμένο κράμα αλουμινίου και τη γεωμετρία προφίλ.
Τι πάχος μπορεί να χειριστεί μια μηχανή διαμόρφωσης κυλίνδρων;
Δεν υπάρχει γενική κλίμακα πάχους για όλες τις μηχανές διαμόρφωσης κυλίνδρων.
Ένα μηχάνημα σχεδιασμένο για λεπτά φύλλα στέγης μπορεί να επεξεργάζεται υλικό κάτω του 1 mm, ενώ ένα βαρύ δομικό διαμορφωτή σε ρολό-μπορεί να επεξεργαστεί αρκετά χιλιοστά χάλυβα.
Η πραγματική ικανότητα εξαρτάται από:
Βαθμός υλικού
Δύναμη διαρροής
Πλάτος λωρίδας
Γεωμετρία προφίλ
Ακτίνα κάμψης
Αριθμός σταθμών διαμόρφωσης
Διάμετρος άξονα
Υλικό ρολού
Ισχύς κινητήρα
Κατασκευή πλαισίου μηχανής
Για παράδειγμα, η διαμόρφωση ενός δομικού προφίλ C 3 mm απαιτεί ένα ουσιαστικά διαφορετικό σχέδιο μηχανής από το σχηματισμό ενός λεπτού κυματοειδούς πάνελ οροφής.
Επομένως, προσδιορίζοντας μόνο"3 mm μέγιστο πάχος"είναι ανεπαρκής κατά την αξιολόγηση μιας μηχανής μορφοποίησης κυλίνδρων. Πρέπει επίσης να ληφθούν υπόψη η ποιότητα υλικού και το τελικό προφίλ.
Ποια προϊόντα μπορούν να κατασκευαστούν από τη διαμόρφωση σε ρολό;
Η τεχνολογία χρησιμοποιείται σε πολλούς βιομηχανικούς τομείς, επειδή μπορεί να παράγει συνεχώς προφίλ με σταθερή-τομή.
Κατασκευαστικά Προφίλ
Τα κοινά προϊόντα περιλαμβάνουν:
Φύλλα στέγης
Πάνελ τοίχου
Καταστρώματα δαπέδου
C τεγίδες
Ζ τεγίδες
κανάλια U
Καρφιά και πίστες
Προφίλ οροφής
Κουφώματα πόρτας
Προφίλ Ηλιακής Στερέωσης
Οι ηλιακές κατασκευές στήριξης είναι μια άλλη σημαντική εφαρμογή.
Οι μηχανές διαμόρφωσης κυλίνδρων μπορούν να κατασκευάσουν:
Ηλιακές ράγες
Τοποθέτηση καναλιών
Κανάλια γόνατου
Τεγίδες
Στύλοι στερέωσης στο έδαφος
Δομικά δοκάρια
Προφίλ υποστήριξης φωτοβολταϊκών
Για τα ηλιακά προφίλ, η συνοχή των διαστάσεων είναι ιδιαίτερα σημαντική επειδή τα τελικά εξαρτήματα πρέπει να συνδέονται με βραχίονες, σφιγκτήρες, μπουλόνια και άλλα δομικά στοιχεία.
Προϊόντα διαχείρισης καλωδίων
Η διαμόρφωση ρολού χρησιμοποιείται επίσης για:
Διάτρητοι δίσκοι καλωδίων
Συμπαγείς-κάτω δίσκοι καλωδίων
Δίσκοι καλωδίων σκάλας
Raceway
Καλωδιακά κανάλια
Προφίλ διαχείρισης καλωδίων
Οι τρύπες διάτρησης μπορούν να ενσωματωθούν στη γραμμή παραγωγής πριν ή κατά τη διαμόρφωση ανάλογα με το σχέδιο του προϊόντος.
Εξαρτήματα αυτοκινήτων και μεταφορών
Η μορφοποίηση κυλίνδρων μπορεί να κατασκευάσει επιμήκη δομικά εξαρτήματα όπως:
Ράγες οχημάτων
Ενισχυτικά τμήματα
Εξαρτήματα πόρτας
Σχετικά προφίλ-σασί
Εξαρτήματα τρέιλερ
Το πλεονέκτημα είναι η δυνατότητα παραγωγής μακριών, ελαφρών τμημάτων με ελεγχόμενη γεωμετρία.
Roll Forming Machine εναντίον Press Brake
Ο σχηματισμός κυλίνδρων και το φρενάρισμα με πίεση και οι δύο κάμψη λαμαρίνας, αλλά οι μέθοδοι παραγωγής τους είναι θεμελιωδώς διαφορετικές.
| Χαρακτηριστικό | Σχηματισμός Ρολών | Πατήστε Brake |
|---|---|---|
| Μέθοδος παραγωγής | Συνεχής | Σύνολο παραγωγής |
| Εισαγωγή υλικού | Πηνίο ή λωρίδα | Ατομικά φύλλα |
| Μήκος προφίλ | Μεγάλες συνεχείς τομές | Μεμονωμένα μέρη |
| Διατομή- | Σταθερό κατά μήκος | Εύκαμπτος |
| Αποτελεσματικότητα παραγωγής | Υψηλό για επαναλαμβανόμενα προφίλ | Κατάλληλο για διάφορα μέρη |
| Εργαλεία | Ειδικά εργαλεία σε ρολό | Εργαλεία πατημένου φρένου |
| Αυτοματοποίηση | Ψηλά | Μεταβλητός |
| Το καταλληλότερο για | Μεγάλες ποσότητες σταθερών προφίλ | Χαμηλός-όγκος ή μεγάλη ποικιλία εξαρτημάτων |
Εάν ένας κατασκευαστής χρειάζεται χιλιάδες μέτρα του ίδιου καναλιού C-, του ίδιου δίσκου καλωδίων ή του προφίλ στέγης, η διαμόρφωση σε ρολό μπορεί να είναι πιο αποτελεσματική από την παραγωγή κάθε εξαρτήματος ξεχωριστά με φρένο πίεσης.
Ωστόσο, εάν κάθε τμήμα έχει διαφορετική γεωμετρία, ένα φρένο πίεσης μπορεί να προσφέρει μεγαλύτερη ευελιξία.
Γιατί το Roll Forming απαιτεί πολλαπλούς σταθμούς ρολού;
Ο σκοπός των πολλαπλών σταθμών είναι ο έλεγχος της παραμόρφωσης της λωρίδας.
Εάν μια επίπεδη λωρίδα εξαναγκαζόταν σε ένα περίπλοκο προφίλ σε ένα μόνο βήμα, θα μπορούσαν να προκύψουν πολλά προβλήματα:
Υπερβολικό τοπικό άγχος
Επιφανειακή βλάβη
Παραμόρφωση προφίλ
Ράγισμα άκρων
Υπερβολικό ελατήριο
Κακή ακρίβεια διαστάσεων
Η προοδευτική διαμόρφωση κατανέμει τη λειτουργία κάμψης σε πολλούς σταθμούς.
Επομένως, ο σχεδιαστής εργαλείων πρέπει να καθορίσει ένα κατάλληλοσχηματίζοντας λουλούδι, το οποίο περιγράφει τον τρόπο με τον οποίο η λωρίδα αλλάζει από την αρχική της επίπεδη κατάσταση στην τελική διατομή-με διαδοχικούς σταθμούς.
Ένα καλά-σχεδιασμένο λουλούδι που σχηματίζει βοηθά στον έλεγχο:
Γωνίες κάμψης
Ανάπτυξη φλάντζας
Ροή υλικού
Παραμόρφωση άκρων
Springback
Διαμήκης καταπόνηση
Αυτή είναι μια από τις πιο σημαντικές τεχνικά πτυχές του σχεδιασμού της μηχανής μορφοποίησης κυλίνδρων.
Τι είναι το Springback στο Roll Forming;
Springback είναι η τάση του μετάλλου να επανέρχεται εν μέρει στο αρχικό του σχήμα μετά την αφαίρεση της δύναμης διαμόρφωσης.
Επηρεάζεται από:
Αντοχή διαρροής υλικού
Πάχος υλικού
Ακτίνα κάμψης
Γεωμετρία προφίλ
Γωνία σχηματισμού
Αριθμός περασμάτων διαμόρφωσης
Ο χάλυβας υψηλής- αντοχής παρουσιάζει γενικά μεγαλύτερες προκλήσεις επιστροφής ελατηρίου από τα μαλακότερα υλικά.
Οι μηχανές μορφοποίησης κυλίνδρων αντισταθμίζουν την επιστροφή ελατηρίου μέσω του σχεδιασμού εργαλείων και της ελεγχόμενης-μορφοποίησης. Οι κύλινδροι διαμόρφωσης μπορεί να κάμπτουν το υλικό ελαφρώς πέρα από τη θεωρητική τελική γωνία, έτσι ώστε το προφίλ να φτάσει στην απαιτούμενη γεωμετρία μετά την ελαστική ανάκτηση.
Τι καθορίζει την ποιότητα ενός προφίλ σε ρολό;
Η ποιότητα του τελικού προφίλ εξαρτάται από ολόκληρο το σύστημα διαμόρφωσης και όχι από ένα εξάρτημα.
Σημαντικοί παράγοντες περιλαμβάνουν:
Ποιότητα Υλικού
Διακυμάνσεις στο πάχος, την αντοχή διαρροής και την κατάσταση επίστρωσης μπορούν να επηρεάσουν το αποτέλεσμα διαμόρφωσης.
Σχεδιασμός εργαλείων ρολού
Η λανθασμένη γεωμετρία ρολού μπορεί να προκαλέσει:
Στρίψιμο
Κύματα ακμών
Παραμόρφωση φλάντζας
Επιφανειακές γρατσουνιές
Αποκλίσεις διαστάσεων
Ευθυγράμμιση μηχανήματος
Οι σταθμοί διαμόρφωσης πρέπει να παραμείνουν σωστά ευθυγραμμισμένοι. Η κακή ευθυγράμμιση μεταξύ αξόνων ή κυλίνδρων μπορεί να προκαλέσει προοδευτική παραμόρφωση του προφίλ.
Ακολουθία σχηματισμού
Η σειρά κάμψης πρέπει να ταιριάζει με τα χαρακτηριστικά παραμόρφωσης του υλικού.
Ακρίβεια κοπής
Η μονάδα κοπής πρέπει να διατηρεί το καθορισμένο μήκος χωρίς να παραμορφώνει το προφίλ.
Για εφαρμογές ακριβείας, αυτοί οι παράγοντες πρέπει να αξιολογούνται μαζί και όχι ανεξάρτητα.
Τι πρέπει να λάβετε υπόψη όταν επιλέγετε μια μηχανή μορφοποίησης κυλίνδρων;
Το μηχάνημα θα πρέπει να επιλέγεται με βάση τοολοκληρωμένο προφίλ και απαιτήσεις παραγωγής, όχι απλώς αναζητώντας μια μηχανή με συγκεκριμένη ισχύ κινητήρα ή αριθμό σταθμών.
Οι κύριες τεχνικές παράμετροι περιλαμβάνουν:
Σχέδιο προφίλ
Ένα λεπτομερές σχέδιο διατομής-είναι το σημείο εκκίνησης.
Θα πρέπει να διευκρινίζει:
Συνολικό πλάτος
Συνολικό ύψος
Διαστάσεις φλάντζας
Ακτίνες κάμψης
Τοποθεσίες τρυπών
Ανοχές
Υλικό
Προσδιορίζω:
Τύπος υλικού
Δύναμη διαρροής
Αντοχή σε εφελκυσμό
Επιφανειακή επίστρωση
Κατάσταση πηνίου
Πάχος
Το πάχος του υλικού καθορίζει τη δύναμη διαμόρφωσης, τις διαστάσεις του κυλίνδρου, τις απαιτήσεις του άξονα και την ικανότητα κίνησης.
Πλάτος πηνίου
Το πλάτος της λωρίδας εισόδου επηρεάζει τόσο το σχεδιασμό εργαλείων όσο και τη χρήση του υλικού.
Τελειωμένο μήκος
Εάν απαιτούνται πολλά μήκη, το σύστημα ελέγχου και η διαμόρφωση κοπής θα πρέπει να υποστηρίζουν την απαιτούμενη σειρά παραγωγής.
Ταχύτητα Παραγωγής
Η απαιτούμενη έξοδος καθορίζει την κατάλληλη διαμόρφωση του μηχανήματος.
Ωστόσο, η μέγιστη ταχύτητα δεν πρέπει να λαμβάνεται υπόψη ανεξάρτητα από την πολυπλοκότητα του προφίλ και τις απαιτήσεις κοπής.
Απαιτήσεις διάτρησης
Εάν το τελειωμένο προφίλ περιέχει οπές, σχισμές ή ανοίγματα σύνδεσης, η διαδικασία διάτρησης θα πρέπει να ενσωματωθεί στη γραμμή ή να συντονιστεί με ξεχωριστή λειτουργία.
Ανοχή προφίλ
Τα δομικά προφίλ, τα αρχιτεκτονικά προϊόντα και τα εξαρτήματα ακριβείας μπορεί να έχουν πολύ διαφορετικές απαιτήσεις διαστάσεων.
Η απαιτούμενη ανοχή καθορίζει τη διαμόρφωση εργαλείων και μηχανής.
Είναι μια μηχανή διαμόρφωσης κυλίνδρων πλήρως αυτόματη;
Μια γραμμή διαμόρφωσης ρολού μπορεί να διαμορφωθεί για εξαιρετικά αυτοματοποιημένη παραγωγή, αλλά ο βαθμός αυτοματισμού ποικίλλει.
Ένα βασικό σύστημα μπορεί να απαιτεί από τους χειριστές να:
Φορτώστε το πηνίο
Ρυθμίστε το μηχάνημα
Ρυθμίστε τους οδηγούς
Συλλέξτε ολοκληρωμένα προφίλ
Μια πιο αυτοματοποιημένη γραμμή μπορεί να ενσωματώσει:
Αυτόματο Decoiling → Servo Feeding → Punching → Roll Forming → Flying Cutting → Automatic Stacking
Σε ένα τέτοιο σύστημα, ο χειριστής διαχειρίζεται κυρίως τη φόρτωση υλικού, τις παραμέτρους παραγωγής, την επιθεώρηση ποιότητας και τη συντήρηση του μηχανήματος.
Ο αυτοματισμός είναι ιδιαίτερα χρήσιμος όταν το ίδιο προφίλ παράγεται συνεχώς σε μεγάλες ποσότητες.
Σύναψη
Μια μηχανή διαμόρφωσης κυλίνδρων είναι ασύστημα συνεχούς μορφοποίησης μετάλλων που λυγίζει προοδευτικά τη λωρίδα-τροφοδοτούμενη από πολλαπλούς σταθμούς κυλίνδρων για την παραγωγή μακριών προφίλ με σταθερή-τομή.
Η απόδοσή του εξαρτάται από την αλληλεπίδραση πολλών συστημάτων: τροφοδοσία υλικού, ρολά διαμόρφωσης, πλαίσιο μηχανής, μετάδοση, κοπή, έλεγχος και-όταν απαιτείται-διάτρηση ή άλλος βοηθητικός εξοπλισμός.
Η τεχνολογία χρησιμοποιείται ευρέως για προφίλ κατασκευών, πάνελ στέγης και τοίχου, τεγίδες, δομές τοποθέτησης ηλιακής ενέργειας, δίσκους καλωδίων, εξαρτήματα θυρών, τμήματα αυτοκινήτου και πολλές άλλες εφαρμογές όπου απαιτείται σταθερή γεωμετρία διατομής- και συνεχής παραγωγή.
Το πιο σημαντικό σημείο κατά την αξιολόγηση μιας μηχανής μορφοποίησης κυλίνδρων είναι αυτότο μηχάνημα πρέπει να σχεδιάζεται γύρω από το προϊόν και όχι το αντίστροφο. Η ποιότητα του υλικού, το πάχος, η γεωμετρία του προφίλ, η ακτίνα διαμόρφωσης, οι ανοχές, η ταχύτητα παραγωγής, οι απαιτήσεις διάτρησης και το τελικό μήκος πρέπει να καθοριστούν πριν από τον προσδιορισμό της διαμόρφωσης εργαλείων σε ρολό και της μηχανής.
Για το λόγο αυτό, ένα έργο επαγγελματικής μηχανής μορφοποίησης κυλίνδρων ξεκινά συνήθως με τοσχέδιο προφίλ, προδιαγραφές υλικού και απαιτήσεις παραγωγής, ακολουθούμενη από προσομοίωση διαμόρφωσης ή σχεδιασμό εργαλείων, διαμόρφωση μηχανής και τελική δοκιμή παραγωγής.